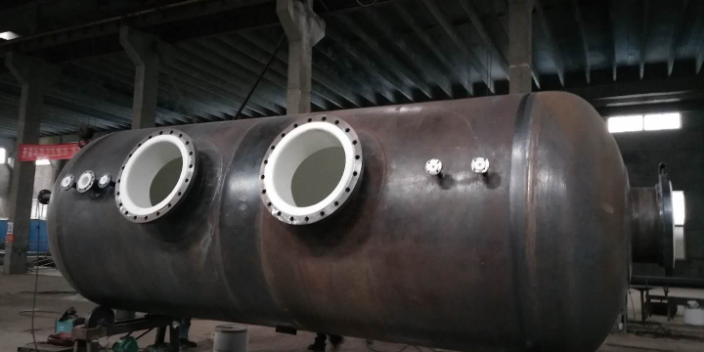
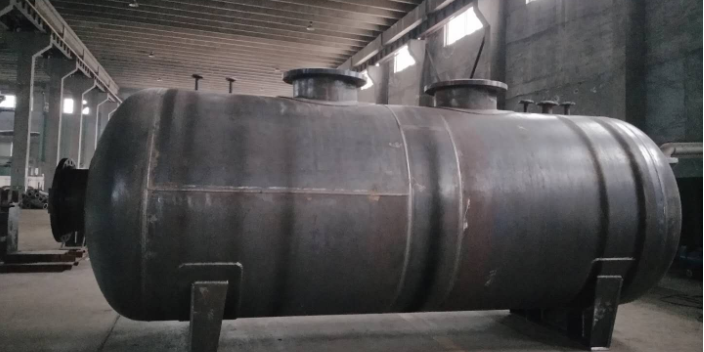
衬氟储罐的基础是支撑储罐并将其载荷传递至地基的结构,基础的设计和施工质量直接影响储罐的稳定和安全。基础一般采用钢筋混凝土结构,基础顶面需平整,水平度允差一般为5毫米每米,基础顶面标高需符合设计要求。基础的尺寸需大于储罐支座的尺寸,每边富裕100至200毫米,便于地脚螺栓的安装和调整。基础的承载能力需根据储罐自重、物料重量和附件重量计算,并考虑风载和地震载荷,保证基础在所有工况下的稳定。地脚螺栓预埋于基础中,预埋位置需准确(螺栓中心位置允差±5毫米),螺栓规格和数量根据载荷计算确定。地脚螺栓与支座底板的连接,固定支座采用螺栓拧紧(双螺母防松),滑动支座(卧式储罐的一个鞍座)采用配长圆孔的螺栓,允许支座在温度变化时滑动。地脚螺栓的材质需耐环境腐蚀,常用Q235或不锈钢。基础施工完成后需进行验收,检查基础的尺寸、标高、水平和地脚螺栓的位置,合格后方可进行储罐安装。对于软弱地基或不均匀地基,需进行地基处理(如打桩、换填),保证基础的承载力和沉降满足要求。储罐安装后,地脚螺栓需定期检查紧固状态,防止松动。淄博松尚复合材料有限公司您的满意就是对我们的支持。重庆衬塑储罐价格
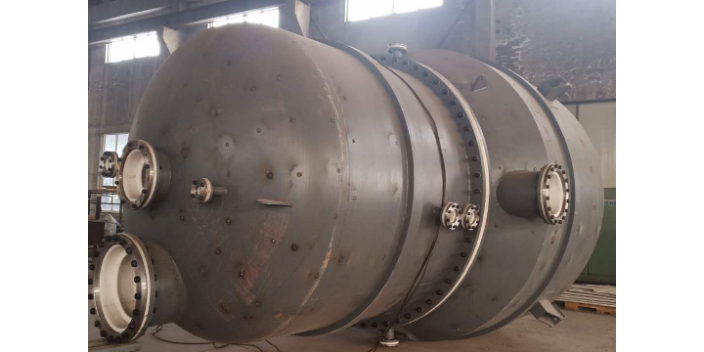
衬氟储罐行业随着下业的发展和技术的进步,呈现以下发展趋势。一是大型化和现场化——随着化工装置规模扩大,储罐容积向大型化发展,大型衬氟储罐的现场制造技术日益成熟,现场板衬和现场等静压工艺不断完善,满足了大型储罐的防腐需求。二是高洁净化——电子半导体、生物医药等高洁净度行业的发展,推动衬氟储罐向高洁净方向发展,PFA衬里、洁净室施工、超纯水清洗等技术的应用,使衬氟储罐满足ppb甚至ppt级的洁净度要求。三是材料多元化——除传统PTFE外,PFA、ETFE、PVDF、ECTFE等氟塑料在衬里中的应用增多,针对不同工况选用合适的衬里材料,提高性价比;改性PTFE(填充、共混、纳米改性)改善PTFE的耐磨、抗蠕变等性能,拓宽应用范围。四是工艺先进化——等静压工艺、自动化焊接、红外热成像检测等先进工艺和检测技术的应用,提高了衬里质量和可靠性。五是标准化和规范化——衬氟储罐的标准体系不断完善,与国际标准接轨,质量管理水平提升。六是服务一体化——制造商提供从设计、制造、安装到维护的全生命周期服务,提高客户价值。这些趋势推动衬氟储罐行业向高质量、高水平方向发展。安徽四氟储罐创造价值是我们永远的追求!
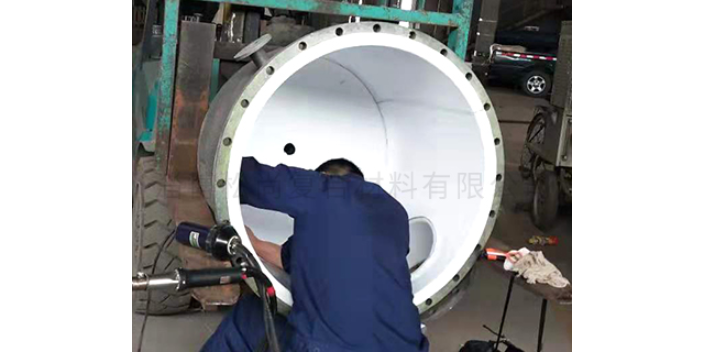
板衬是衬氟储罐常用的衬里施工方法,适用于大、中型储罐的衬里。板衬施工流程为:钢壳内壁喷砂除锈→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检漏→水压试验。施工要点如下:底胶涂刷需均匀,厚度适当(一般0.1至0.2毫米),涂刷后按规定时间晾干,使溶剂挥发至指触干燥;PTFE板在粘贴前需经表面活化处理(钠-萘处理或等离子处理),提高表面能和粘结力;粘贴时从一端向另一端逐步推进,用压辊赶出板与钢壳之间的气泡,保证贴合紧密,无空鼓;板与板的接缝需留出1至2毫米的间隙,用PFA焊条热风焊接密封,焊接温度约420℃,焊接速度均匀,保证焊缝饱满无缺陷;对于封头曲面部位,PTFE板需经加热软化后贴合,必要时采用分区小块拼接;接管内壁的衬里采用PTFE管套入或板条卷衬,与罐体衬里在接管根部焊接连接。板衬施工的环境要求为温度15至30℃、相对湿度低于70%,施工中需避免粉尘和油污污染。施工完成后进行电火花检漏(电压按衬层厚度选择,如3毫米用15至30千伏)和水压试验,验证衬里质量。
立式衬氟储罐的支座用于支撑储罐的自重、物料重量和附件重量,并将载荷传递至基础,支座形式的选择需根据储罐的尺寸、高度、安装方式和载荷情况确定。常用的立式储罐支座有支腿支座、裙座和支承式支座。支腿支座由数根(一般3至4根)钢管或型钢组成,焊接于罐底封头或筒体下部,适用于高度不大、容积中等的储罐(如容积50立方米以下),支腿结构简单、制造方便、通风良好,但承载能力有限。裙座为圆筒形或圆锥形结构,焊接于罐底封头,包围封头外部,适用于高大储罐(如高度大于10米或容积大于50立方米),裙座承载能力大、稳定性好,但需考虑防火保温和内部通风。支承式支座由数块支承板组成,焊接于罐底封头,适用于小型储罐或安装在楼板上的储罐。支座设计需进行强度和稳定性计算,考虑储罐自重、物料重量、风载、地震载荷和温度应力等,保证在各种工况下的安全。支座与基础的连接采用地脚螺栓,地脚螺栓的规格和数量根据载荷计算确定。支座材料一般选用碳钢,外部需防腐涂装;对于不锈钢储罐,支座可采用不锈钢或碳钢(与不锈钢接触部位需隔离,防止碳污染)。支座设计需保证储罐垂直度(允差1/1000)和稳定。淄博松尚复合材料有限公司愿和各界朋友真诚合作一同开拓。
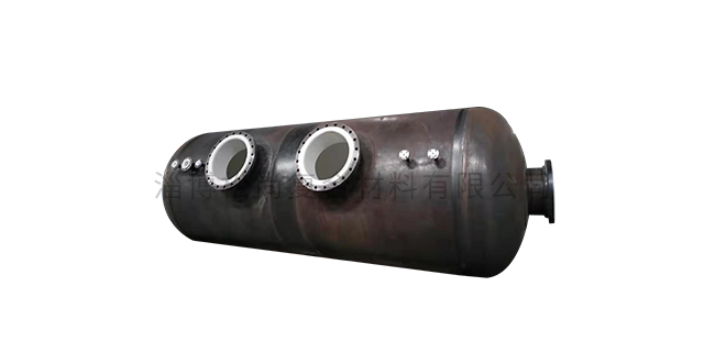
除板衬外,等静压和紧衬工艺也用于衬氟储罐的衬里施工。等静压工艺适用于对衬里质量要求高、需承受负压的储罐,其施工流程为:钢壳内壁清理→安装芯模和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→翻边成型。等静压衬里致密度高、壁厚均匀、无拼接焊缝,抗负压性能优异,能承受-0.098兆帕的极限真空,适合真空储罐和需抽真空操作的储罐。但等静压工艺设备投资大,适合批量生产或大型储罐。紧衬(粘结衬里)工艺是将活化PTFE板用耐高温粘合剂粘结于钢壳内壁,施工流程与板衬类似,但紧衬强调粘结质量,粘结强度要求达5兆帕以上。紧衬的衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的储罐。紧衬工艺对钢壳表面处理和粘合剂性能要求高,施工环境要求严格。对于形状复杂或大型储罐,可将板衬、紧衬、等静压等工艺组合使用,如筒体采用板衬,封头采用等静压,接管采用紧衬,发挥各工艺的优势。工艺选择需根据储罐的工况、尺寸、形状和投资预算综合考虑。淄博松尚复合材料有限公司为企业打造高水准、高质量的产品。甘肃钢衬塑储罐价格
不断开发新的产品,并建立了完善的服务体系。重庆衬塑储罐价格
封头是衬氟储罐的重要组成部分,其形式选择和设计直接影响储罐的受力、制造和衬里质量。常用的封头形式有椭圆封头、碟形封头、锥形封头和平盖封头。椭圆封头受力均匀,应力集中小,是立式储罐常用的封头形式,标准椭圆封头的深度为直径的1/4(即长短轴比为2:1)。碟形封头由球面和过渡圆弧组成,制造较椭圆封头简单,但应力集中较大,适用于中低压储罐。锥形封头用于需要集中排料或改变流速的场合,锥角一般为60度或90度。平盖封头结构简单,但受力较差,一般用于小型储罐或常压储罐。封头设计需进行强度计算,保证在工作压力下的强度满足要求。封头的衬里是难点,由于封头形状为曲面,板衬法的PTFE板需经加热软化后贴合于封头曲面,板缝焊接难度大;等静压和模压工艺可将PTFE直接成型于封头内壁,衬里质量较好。封头与筒体的连接一般采用焊接,焊接处需打磨平整,保证衬里连续。对于平底储罐,底部采用平底加加强筋结构,平底的衬里需特别注意与筒体衬里的过渡连接,避免接缝处泄漏。重庆衬塑储罐价格