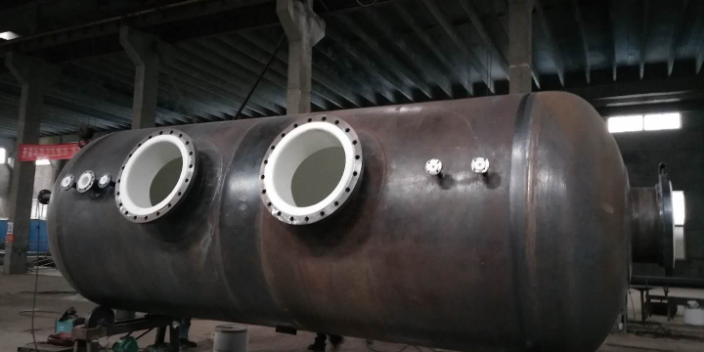
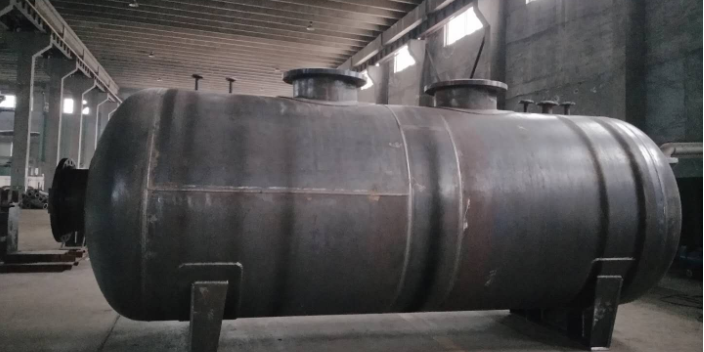
环保和新能源行业的发展为衬氟储罐带来新的应用空间。在废水处理中,电镀废水、酸洗废水、化工废水等含有大量酸、碱、重金属和有机物,处理过程中需用耐腐蚀储罐储存和调节废水,衬氟储罐能耐受这些废水的腐蚀,保证废水处理设施的长期运行。在废气处理中,含酸废气吸收液、脱硫脱硝浆液等需用耐腐蚀储罐储存,衬氟储罐能满足要求。在废酸回收中,废硫酸、废盐酸的储存、浓缩和再生需用耐强酸腐蚀的储罐,衬氟储罐用于废酸的回收储存,实现废酸的资源化利用。在新能源行业,锂电池电解液的生产和储存涉及强腐蚀有机溶剂(如碳酸二甲酯、碳酸甲乙酯、六氟磷酸锂溶液等)和含氟介质,这些介质对普通金属和塑料储罐腐蚀严重,衬氟储罐(尤其PFA衬里储罐)能耐受这些介质的腐蚀,且不污染电解液,保证电池性能,成为锂电池电解液储存的好选择设备。在氢能行业,燃料电池的酸性电解质储存也需用耐腐蚀储罐。在光伏行业,硅片清洗和制绒用的氢氟酸、硝酸等需用衬氟储罐储存。环保和新能源行业的发展,拓宽了衬氟储罐的应用领域,推动了衬氟储罐技术的进步和市场的增长。淄博松尚复合材料有限公司迎接挑战,推陈出新,与广大客户携手并进,共创辉煌!浙江内衬储罐
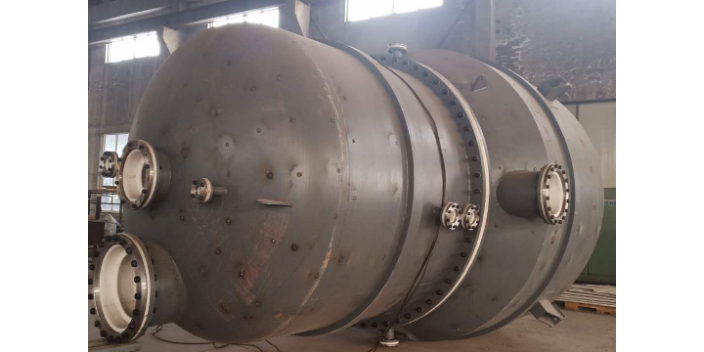
衬氟储罐的外部需进行保温和防腐涂装,以减少热量损失、防止外部腐蚀和改善操作环境。保温用于储存需要保持温度的介质(如需加热储存的浓硫酸、需保温的液碱等),保温层材料常用岩棉、硅酸铝、聚氨酯等,保温层厚度根据介质温度和环境条件计算确定(一般为50至100毫米)。保温层外需设保护层(如铝皮、镀锌铁皮或不锈钢皮),防止保温层受潮和机械损伤。对于衬氟储罐,保温时需注意不要在罐体外壁直接焊接保温钉(焊接会损伤内衬),应采用粘结或抱箍方式固定保温层。防腐涂装用于防止罐体外部腐蚀,碳钢罐体外表面需除锈(喷砂或手工除锈)后涂装防腐漆,常用底漆为环氧富锌底漆,中间漆为环氧云铁漆,面漆为聚氨酯或氟碳漆,涂层总厚度一般不低于150微米,腐蚀环境恶劣时需加厚涂层或采用重防腐涂层。不锈钢罐体外表面需酸洗钝化处理,保持不锈钢的耐腐蚀性,一般不需涂装(但在含氯离子环境或保温层下可能发生应力腐蚀,需采取防护措施)。罐体支座、平台、扶梯等附属钢结构也需防腐涂装。江西钢衬四氟储罐淄博松尚复合材料有限公司愿与各界朋友携手共进,共创未来。
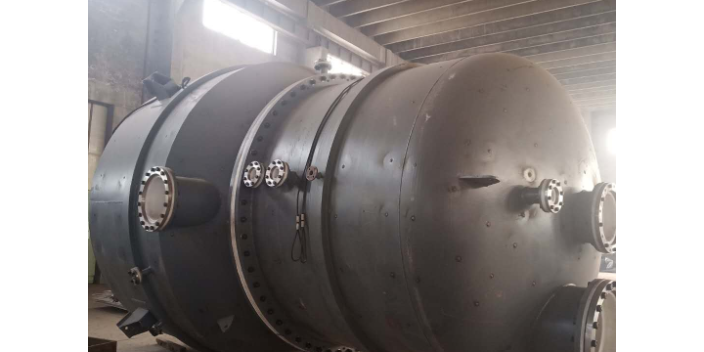
除板衬外,等静压和紧衬工艺也用于衬氟储罐的衬里施工。等静压工艺适用于对衬里质量要求高、需承受负压的储罐,其施工流程为:钢壳内壁清理→安装芯模和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→翻边成型。等静压衬里致密度高、壁厚均匀、无拼接焊缝,抗负压性能优异,能承受-0.098兆帕的极限真空,适合真空储罐和需抽真空操作的储罐。但等静压工艺设备投资大,适合批量生产或大型储罐。紧衬(粘结衬里)工艺是将活化PTFE板用耐高温粘合剂粘结于钢壳内壁,施工流程与板衬类似,但紧衬强调粘结质量,粘结强度要求达5兆帕以上。紧衬的衬层与钢壳结合紧密,传热较好,抗负压性能优于松衬,适用于有一定负压和温度波动的储罐。紧衬工艺对钢壳表面处理和粘合剂性能要求高,施工环境要求严格。对于形状复杂或大型储罐,可将板衬、紧衬、等静压等工艺组合使用,如筒体采用板衬,封头采用等静压,接管采用紧衬,发挥各工艺的优势。工艺选择需根据储罐的工况、尺寸、形状和投资预算综合考虑。
衬氟储罐的容积和尺寸需根据储存介质的种类、储存量、工艺要求和场地条件确定。储存量的确定需考虑生产规模、原料供应周期、产品销售周期和安全库存等因素,一般按7至30天的生产用量或销售量确定储存量。容积计算需考虑介质的密度、储存温度下的体积膨胀(如温度升高引起的体积增加)和罐顶的气相空间(一般预留10%至15%的容积作为气相空间,防止满液超压)。确定容积后,需确定储罐的直径和高度(或长度)。立式储罐的直径和高度比一般取1:1至1:3,直径受运输条件限制(公路运输一般不超过3.5米,铁路运输不超过3.8米),高度受风载稳定性和现场吊装条件限制。卧式储罐的直径和长度比一般取1:2至1:6。尺寸确定还需考虑场地的面积和空间、基础条件、相邻设备的间距(一般不小于0.5米)等。对于大型储罐,可采用多台储罐并联的方式,减小单台储罐的尺寸。容积和尺寸的合理确定,既能满足储存需求,又能控制制造成本和安装难度,是储罐设计的重要环节。淄博松尚复合材料有限公司终善的服务、及时的服务、正确的服务,服务到每一个客户满意。
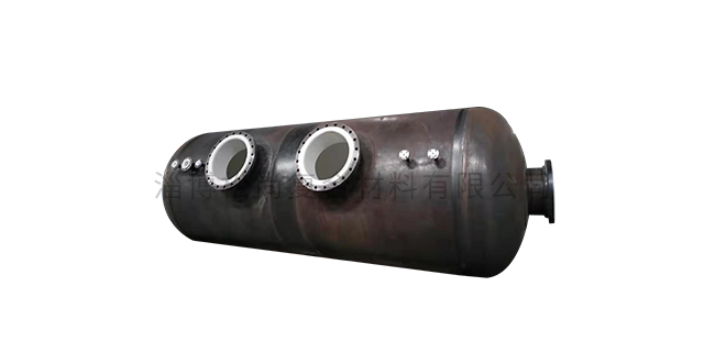
对于容积超过100立方米或直径超过运输限制的大型衬氟储罐,无法整体运输,需在施工现场进行制造。现场制造包括钢壳现场制作和衬里现场施工两部分。钢壳现场制作采用分片预制、现场组焊的方式,将筒节和封头在工厂预制后运至现场,现场焊接组装成整体,焊接需经无损检测合格。钢壳现场组焊完成后,进行内壁喷砂除锈和衬里施工。衬里现场施工以板衬工艺为主,施工流程与工厂板衬相同,但需在现场搭建临时施工棚,控制温湿度,加强通风和防尘。现场衬里施工的难点在于环境条件控制和大面积施工的质量保证,需配备移动式喷砂设备、便携式电火花检测仪、现场焊接设备等。现场制造的优势是可制造超大容积储罐,不受运输限制,且减少了大型设备的运输成本;局限在于现场施工条件不如工厂,质量控制难度大,施工周期较长。为保证现场制造质量,需制定详细的施工方案和质量控制措施,由经验丰富的施工队伍实施,并加强过程检验和验收。现场制造在大型酸站、化工罐区等工程中应用较多,是大型衬氟储罐的主要制造方式。淄博松尚复合材料有限公司始终秉承“品质、锐意进取”的经营理念。广东防腐储罐
淄博松尚复合材料有限公司全体员工真诚为您服务。浙江内衬储罐
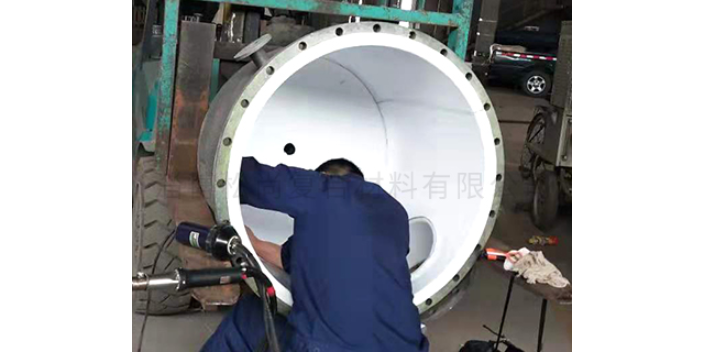
板衬是衬氟储罐常用的衬里施工方法,适用于大、中型储罐的衬里。板衬施工流程为:钢壳内壁喷砂除锈→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检漏→水压试验。施工要点如下:底胶涂刷需均匀,厚度适当(一般0.1至0.2毫米),涂刷后按规定时间晾干,使溶剂挥发至指触干燥;PTFE板在粘贴前需经表面活化处理(钠-萘处理或等离子处理),提高表面能和粘结力;粘贴时从一端向另一端逐步推进,用压辊赶出板与钢壳之间的气泡,保证贴合紧密,无空鼓;板与板的接缝需留出1至2毫米的间隙,用PFA焊条热风焊接密封,焊接温度约420℃,焊接速度均匀,保证焊缝饱满无缺陷;对于封头曲面部位,PTFE板需经加热软化后贴合,必要时采用分区小块拼接;接管内壁的衬里采用PTFE管套入或板条卷衬,与罐体衬里在接管根部焊接连接。板衬施工的环境要求为温度15至30℃、相对湿度低于70%,施工中需避免粉尘和油污污染。施工完成后进行电火花检漏(电压按衬层厚度选择,如3毫米用15至30千伏)和水压试验,验证衬里质量。浙江内衬储罐