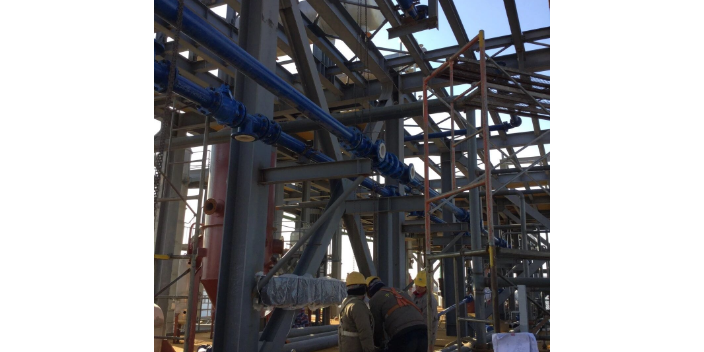
标准化和规范化是衬四氟设备行业健康发展的重要保障。目前,国内已形成较为完善的衬四氟设备标准体系,包括基础标准(GB 150压力容器)、衬里技术标准(GB/T 25151化工设备衬里技术条件)、产品标准(HG/T 4093氟塑料衬里设备、HG/T 4584氟塑料衬里管道、HG/T 3704氟塑料衬里阀门等)、检测标准(电火花检漏、压力试验等)和验收规范等,覆盖了衬四氟设备的设计、制造、检验、验收和使用等各环节。这些标准的实施,规范了行业生产,提高了产品质量的统一性和可靠性。然而,随着技术发展和应用拓展,标准体系也需不断完善——如针对新型氟塑料材料(PFA、ETFE等)衬里的标准需补充,针对大型设备现场衬里的施工验收规范需细化,针对高洁净度工况的衬四氟设备标准需建立。行业内的优势企业积极参与标准的制修订工作,推动标准与国际接轨(如参考ASME、DIN等国际标准),提高国内标准的先进性和适用性。此外,行业质量认证体系(如特种设备制造许可证、ISO质量体系认证等)的推行,促进了企业质量管理水平的提升。标准化和规范化的持续推进,将有助于提高衬四氟设备行业的整体水平,保障设备质量和使用安全,推动行业持续健康发展。松尚诚信、尽责、坚韧。福建耐负压钢衬四氟设备
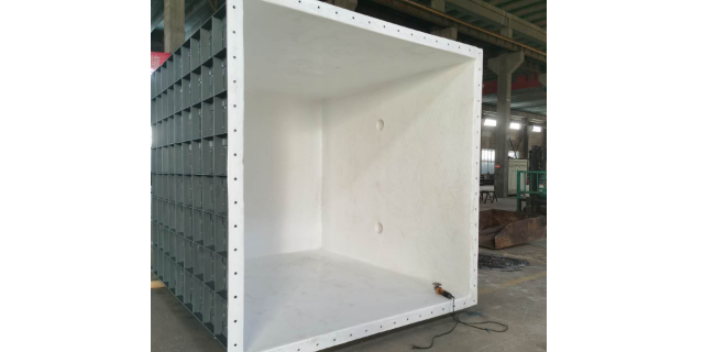
衬四氟设备在运行中可能出现的衬层故障主要有鼓包、脱层、开裂、磨损和渗透等,需针对不同故障分析原因并采取相应处理措施。鼓包和脱层多由负压过大、温度骤变、粘结失效或衬层背面气体膨胀引起,表现为衬层局部隆起、与钢壳分离。处理方法:小面积鼓包可穿刺排气后用PFA焊条补焊封口;大面积脱层需切除重新衬里。开裂多由温度应力、机械冲击、衬层老化或施工缺陷引起,表现为衬层表面出现裂纹,严重时贯穿衬层。处理方法:浅裂纹用PFA焊条补焊;深裂纹或贯穿裂纹需切除损伤部位补衬。磨损多由介质中固体颗粒冲刷或搅拌摩擦引起,表现为衬层局部减薄。处理方法:轻度磨损可继续监控运行;严重磨损需补衬或更换衬层,并考虑采用填充PTFE等耐磨材料。渗透表现为介质渗透衬层到达钢壳,引起钢壳腐蚀(外部可见锈蚀或渗液)。处理方法:渗透往往是衬层致密度不足或存在针眼,需电火花检漏定位后补焊,严重时更换衬层。故障处理需及时,避免故障扩大导致设备失效和安全事故。济南衬四氟设备价格选择淄博松尚复合材料,就是选择质量、真诚和未来。
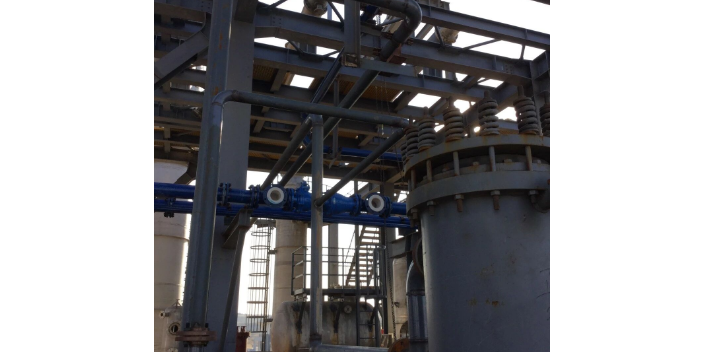
PTFE衬里层对温度骤变较为敏感,急剧的温度变化会在衬层内产生较大的热应力,导致衬层开裂、脱层或法兰翻边处泄漏,因此衬四氟设备的运行需严格控制温度变化速率,做好热冲击防护。温度骤变的常见情形包括:开车时升温过快、停车时降温过快、蒸汽吹扫时高温蒸汽直接接触低温衬层、冷热介质切换等。热冲击防护措施包括:控制升降温速率,一般规定升温速率不大于25℃每小时,降温速率不大于30℃每小时,对于厚壁或大型设备应进一步降低速率;开车前进行预热,使设备和衬层缓慢升温至操作温度附近,再引入工艺物料;停车时缓慢降温,避免直接引入冷介质急冷;蒸汽吹扫或清洗时,控制蒸汽温度和流量,避免高温蒸汽直接冲击衬层,必要时在蒸汽入口设扩散器降低冲击;冷热介质切换时,先排空原介质并用过渡介质(如温水)过渡,再引入新介质。此外,对于易结垢的工况,避免用高温蒸汽或高温水直接冲刷结垢的衬层,应采用化学清洗或温和的机械清洗。严格执行温度控制规程,能有效减少热冲击引起的衬层损伤,延长设备使用寿命。
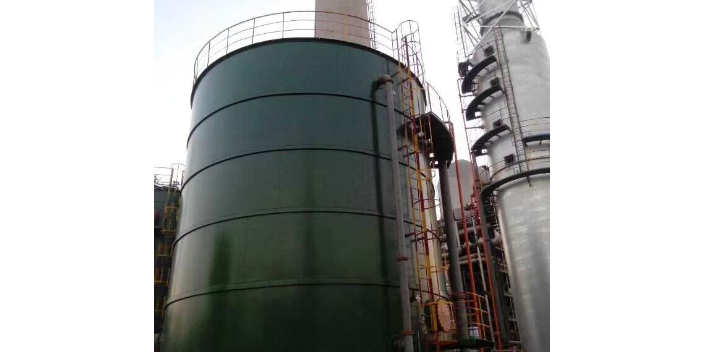
衬四氟塔器是用于精馏、吸收、解吸等气液传质分离过程的钢制复合塔设备,其结构主要由塔体(筒体)、塔顶封头、塔底封头、PTFE防腐衬里层、塔内件、工艺接管和支座等组成。塔体为立式圆筒形,高度可达数十米,直径从几百毫米到数米不等。塔体钢壳采用碳钢或不锈钢,PTFE衬里覆盖塔体内壁,厚度一般为3至8毫米,采用板衬、松衬或等静压工艺施工。塔内件是塔器实现气液传质的关键部件,包括填料(鲍尔环、波纹填料等)、填料支撑板、液体分布器、液体再分布器、除沫器等,全部采用PTFE或填充PTFE制造,以保证耐腐蚀性和介质纯度。塔顶封头设有气相出口、回流口和测温测压口;塔底封头设有液相出口和再沸器接口;塔体中部设有进料口和侧线出料口。所有接管内壁衬覆PTFE。塔器的支座一般采用裙座,支撑整个塔体的重量并承受风载和地震载荷。塔器的整体设计需满足气液传质效率、通量、压降和耐腐蚀要求,塔内件的设计和安装质量直接影响分离效果。衬四氟塔器能处理盐酸、氢氟酸、含氟有机溶剂等强腐蚀性物料,在精细化工、医药、电子化学品等行业应用较多。松尚真诚希望与您携手、共创辉煌。
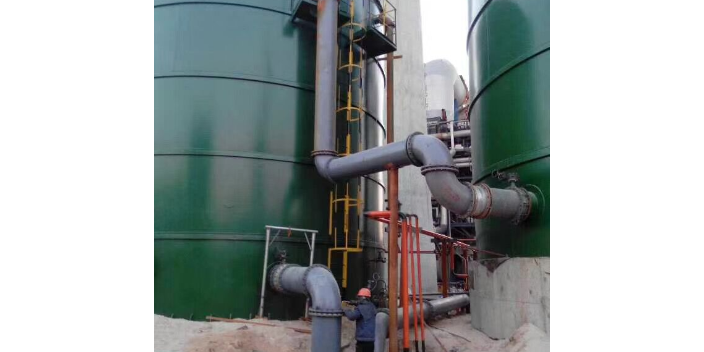
衬四氟反应釜是用于进行腐蚀性物料化学反应的钢制复合反应设备,其结构相对复杂,主要由釜体(含筒体和封头)、PTFE防腐衬里层、搅拌装置、传动装置、传热装置、密封装置和工艺接管等组成。釜体一般采用碳钢或不锈钢制造,设计压力和设计温度根据工艺要求确定,常见设计压力为常压至1.6兆帕,设计温度为-20℃至200℃。PTFE衬里层覆盖釜体内壁、搅拌桨、挡板等所有与物料接触的表面,厚度一般为3至5毫米。搅拌装置由搅拌轴和搅拌桨组成,搅拌桨常采用锚式、框式、桨式或推进式,桨叶表面衬覆PTFE或整体采用PTFE/填充PTFE制造。传动装置由电机、减速机和联轴器组成,提供搅拌动力。传热装置一般采用夹套结构,夹套内通入蒸汽、导热油或冷却水,通过釜壁传热;对于需精确控温的反应,可增设内部盘管。密封装置采用机械密封或填料密封,密封材料选用耐腐蚀的PTFE或填充PTFE。工艺接管包括进料口、出料口、回流口、测温口、测压口、取样口等,接管内壁衬覆PTFE。反应釜的整体结构需保证搅拌均匀、传热良好、密封可靠、耐腐蚀,满足化学反应工艺的要求。淄博松尚复合材料一切从实际出发、注重实质内容。山西衬四氟设备
松尚复合材料坚持“顾客至上,合作共赢”。福建耐负压钢衬四氟设备
焊接是板衬、缠绕等工艺中连接PTFE衬层的关键技术,焊接质量直接关系到衬里的整体性和耐腐蚀性。PTFE焊接主要采用热风焊,利用高温热风(约420℃)使PFA焊条和PTFE母材表面熔融,在压力下融合形成焊缝。焊接质量控制要点包括:焊前准备——焊条选用与母材相容的PFA焊条,焊条直径根据板厚选择(一般为3至5毫米),焊条表面需清洁无油污;焊接坡口——板缝需加工成V形或X形坡口,坡口角度约60至80度,保证焊条能填满坡口;焊接参数——热风温度控制在400至440℃,焊接速度约100至200毫米每分钟,焊枪角度约45度,施加适当压力使熔融物融合;焊接操作——焊枪沿坡口匀速移动,焊条连续送入,避免中断和接头,焊缝需饱满、略高于母材;多层焊——对于厚板,需进行多层焊接,每层焊完清理后再焊下一层。焊缝常见缺陷包括气孔、虚焊、未熔合、裂纹等,需通过电火花检测和外观检查发现并返修。焊接环境需保持清洁,避免灰尘和油污污染焊缝。焊接人员需经专业培训和考核,持证上岗,保证焊接质量的稳定性和一致性。福建耐负压钢衬四氟设备