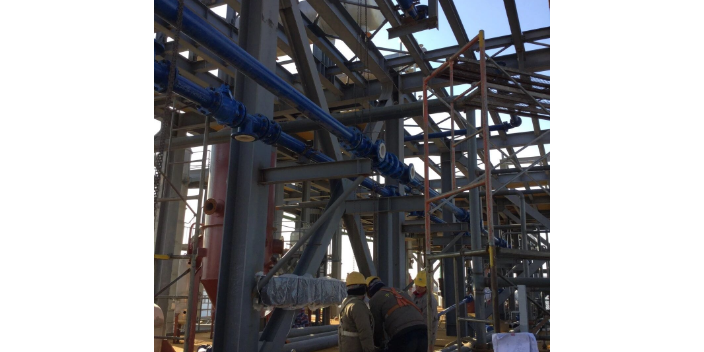
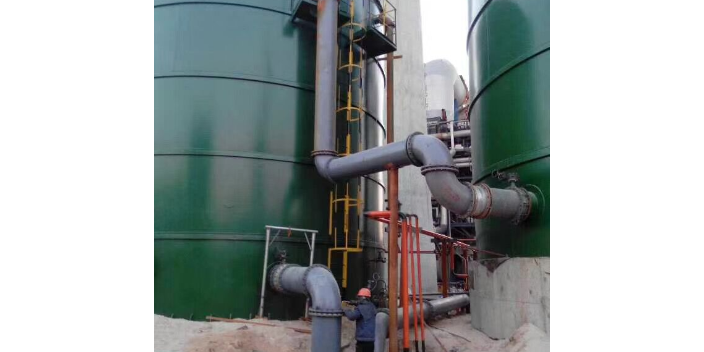
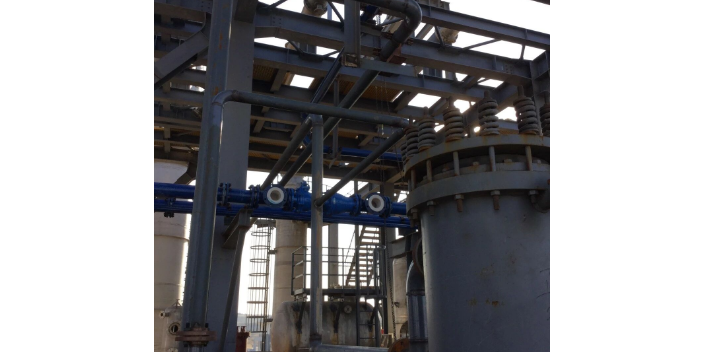
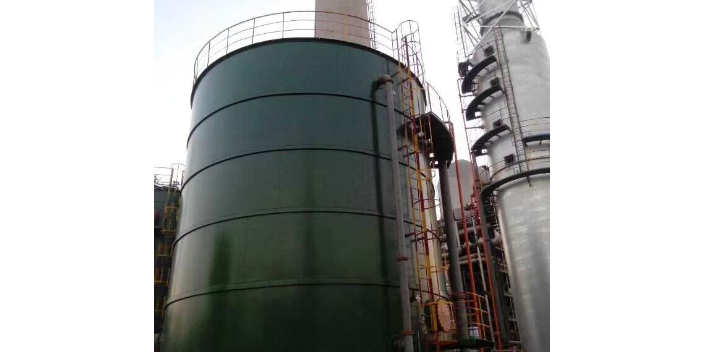
衬四氟设备在运输过程中需采取妥善的保护措施,防止设备受损。由于PTFE衬层较软(莫氏硬度约3至4),不耐机械冲击和划伤,运输中需避免碰撞、挤压和振动对衬层造成损伤。设备运输前,所有接口和开孔需用堵盖或盲板封堵,防止灰尘、杂物和雨水进入设备内部污染衬层;法兰密封面需加保护罩,防止磕碰划伤。大型设备(如储罐、塔器)运输时,需根据设备尺寸和重量选择合适的运输工具和路线,办理超限运输手续;设备需牢固固定在运输车上,支座处用软质材料(如橡胶板)垫实,防止运输中位移和振动损伤。对于高大的立式设备,需考虑重心稳定,必要时设置临时支撑。运输中应避免急刹车、急转弯和剧烈颠簸。对于需长途运输的设备,还需考虑PTFE衬层在低温(-20℃以下)时的脆性,采取保温措施。设备运抵现场后,需进行外观检查,确认衬层无新增损伤、法兰密封面完好、设备无变形,如有损伤需及时记录并与制造方联系处理。运输保护措施需在设备发货前制定详细的运输方案,明确运输要求和安全责任,保证设备安全运达。选择松尚,就是选择质量、真诚和未来。河北钢衬PO设备厂
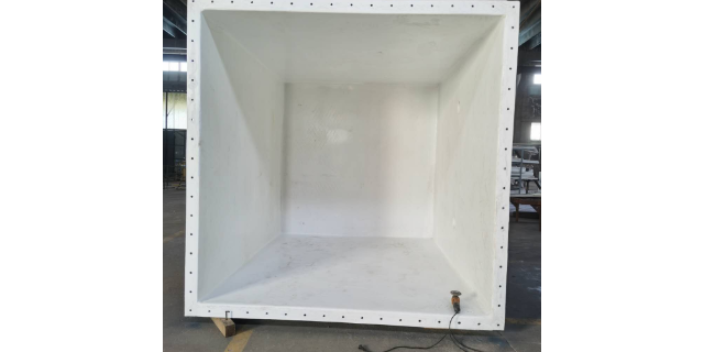
PTFE衬里施工是衬四氟设备制造的关键环节,不同工艺的施工要点各异。板衬工艺的施工流程为:钢壳喷砂→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检测→水压试验。施工中需控制粘合剂涂刷的均匀性和厚度,粘贴时从一端向另一端逐步推进,用工具赶出板与钢壳之间的气泡,保证贴合紧密;焊接时控制热风温度(约420℃)、焊接速度和压力,保证焊缝饱满无缺陷。等静压工艺的施工流程为:钢壳内装芯棒和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→穿管贴合→翻边成型。烧结是关键,需严格按升温曲线控温,保证PTFE充分熔融再结晶。模压工艺的施工流程为:模具装配→填粉→加压成型(约30兆帕)→脱模→烧结→冷却。缠绕烧结工艺的施工流程为:芯棒上缠绕PTFE薄带→加压→烧结→脱模→与钢壳复合。各工艺施工中需控制环境温度(一般15至30℃)和湿度(相对湿度低于70%),避免粉尘和油污污染;施工人员需经专业培训,严格执行工艺规程;关键工序需设质量检验点,如涂胶后检查胶层质量、焊接后检查焊缝、烧结后检查衬层外观和厚度等,确保每道工序质量达标。陕西衬氟设备哪家好淄博松尚复合材料有限公司尊崇团结、信誉、勤奋。
衬层厚度是衬四氟设备防腐性能的重要指标,需在制造过程和成品验收中进行检测。衬层厚度检测方法主要有机械测厚和超声波测厚两种。机械测厚是在衬层施工时,于规定位置预留测厚点,用千分尺或测厚规测量衬层厚度,该方法直接准确,但需在施工中预留测点,适用于过程控制。超声波测厚是利用超声波在PTFE中的传播速度和回波时间计算衬层厚度,该方法无需破坏衬层,可对成品设备的任意位置进行测厚,操作便捷,但需考虑PTFE声学特性和钢壳界面回波的干扰,需用标准试块校准。衬层厚度检测需按一定比例抽测(如每平方米至少测3至5点),覆盖筒体、封头、转角、焊缝等部位,记录各点厚度值。检测标准要求衬层较小厚度不低于设计厚度的90%,平均厚度不低于设计厚度,壁厚公差控制在合理范围内(如等静压工艺±0.3毫米,板衬工艺±0.5毫米)。若发现局部厚度不足,需分析原因并返修补衬,直至厚度达标。衬层厚度检测数据需记录存档,作为设备质量和寿命评估的依据。
衬四氟设备在长期运行中,PTFE衬层会因介质侵蚀、温度作用、机械应力和环境因素等发生不同程度的老化,影响设备的使用寿命和可靠性。PTFE衬层老化的主要表现为:表面变色(由白色变为灰黄或棕色,反映高分子链的氧化和热氧化)、表面粉化(高分子链断裂形成粉末)、力学性能下降(拉伸强度和伸长率降低)、衬层减薄(介质磨损和化学溶蚀)、衬层与钢壳粘结力下降(脱层趋势增加)等。老化速率受多种因素影响:介质腐蚀性越强、温度越高、机械应力越大,老化越快。寿命评估需综合考虑衬层的检测结果(厚度、电火花、粘结强度等)和运行历史(运行时间、工况变化、故障记录等),采用经验评估和检测数据相结合的方法,判断衬层的剩余寿命。一般而言,在正常工况下,衬四氟设备的衬层使用寿命可达8至15年,强腐蚀或高温工况下寿命可能缩短至3至8年。当衬层老化严重、多次维修仍无法保证可靠性时,应考虑更换衬层或更新设备。建立设备寿命评估档案,定期更新评估结论,有助于合理安排设备检修和更新计划,避免因衬层失效引发事故。淄博松尚复合材料有限公司是您可信赖的合作伙伴!
聚四氟乙烯因其全氟化的分子结构,具有较为普遍的耐腐蚀范围,能耐受绝大多数酸、碱、盐和有机溶剂的腐蚀,在化工防腐领域应用十分普遍。具体而言,PTFE能耐浓盐酸、浓硫酸、浓硝酸、氢氟酸、磷酸、醋酸等各类酸的腐蚀,能耐氢氧化钠、氢氧化钾、氨水等各类碱的腐蚀,能耐各类盐溶液和有机溶剂的侵蚀,包括醇、酮、醚、酯、芳烃、卤代烃等。然而,PTFE并非防腐材料,仍存在少数例外介质:熔融状态的碱金属(如钠、钾)能与PTFE发生反应,破坏其分子结构;元素氟在高温下能与PTFE反应;某些高温高压下的含氟化合物(如三氟化氯、五氟化氯)也会侵蚀PTFE;此外,在高温下PTFE对某些高浓度强氧化剂和某些有机胺类的耐受性也会下降。在实际选用衬四氟设备时,需根据介质成分、浓度、温度、压力等工况参数,查阅PTFE耐腐蚀数据手册,确认其在具体工况下的适用性,避免因误选导致设备失效和安全事故。松尚复合材料严格控制原材料的选取与生产工艺的每个环节,保证产品质量不出问题。烟台喷涂四氟设备
淄博松尚复合材料不断完善自我,满足客户需求。河北钢衬PO设备厂
在真空或负压工况下,衬四氟设备的PTFE衬里层承受外部大气压的作用,存在被压瘪、起鼓、脱层的风险,衬层的稳定性是负压设备设计的重点。衬层抗负压能力取决于衬层厚度、衬层与钢壳的结合方式、衬层背面支撑结构等因素。松衬设备由于衬层与钢壳无粘结,抗负压能力较弱,一般只适用于常压或微正压工况,负压工况下需在衬层背面设置金属支撑骨架(支撑环、支撑筒)或采用紧衬、等静压工艺。紧衬设备依靠粘合剂将衬层与钢壳结合,抗负压能力优于松衬,但粘合剂的长期可靠性影响负压稳定性。等静压设备衬层与钢壳通过烧结回弹贴合,结合紧密,抗负压能力较强,能稳定应对-0.098兆帕的极限真空。设计中需根据负压值进行衬层稳定性校核,计算衬层的临界失稳压力,保证其大于实际负压并有一定安全裕量。对于高真空工况,可采用以下措施提高衬层稳定性:增加衬层厚度、设置支撑骨架、采用等静压或紧衬工艺、在衬层与钢壳之间设置排气/泄压通道、限制设备高度等。此外,运行中应避免负压骤变和超限,配置真空破坏阀或压力平衡装置,防止衬层因负压过大而失效。河北钢衬PO设备厂