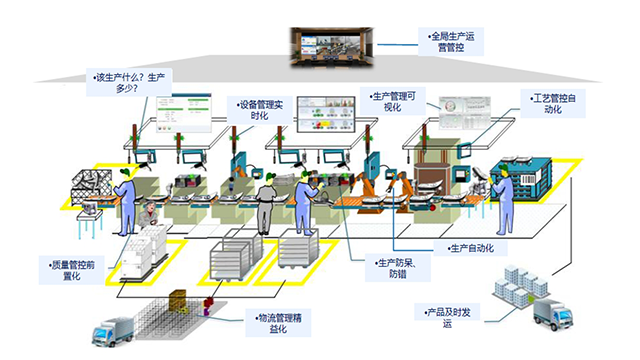
制造执行系统(MES)在企业的信息化架构中扮演着承上启下的关键角色,是打通计划层与控制层之间信息壁垒的“神经中枢”。在自动化工厂中,上层的企业资源计划(ERP)系统下达了“生产什么”的宏观指令,而底层的自动化设备和传感器则产生了“如何生产”的实时数据。MES恰恰填补了二者之间的空白,负责“如何执行”这一**环节。它接收ERP的生产订单,并将其分解为详细的、可操作的工单、指令和配方,然后精细地下达至对应的生产线、设备或工作站。同时,它又从自动化设备、AGV、机械臂以及质检仪器中,实时采集人员、机器、物料、方法和环境等全要素数据。通过这种双向的贯通,MES将一个原本静态的生产计划,转变为一个动态的、可视的、可精细管控的数字化执行流程,彻底消除了计划与生产现场之间的“黑箱”状态我们提供覆盖排产、质量、物料、设备的全流程一体化MES平台。智能MES解决方案
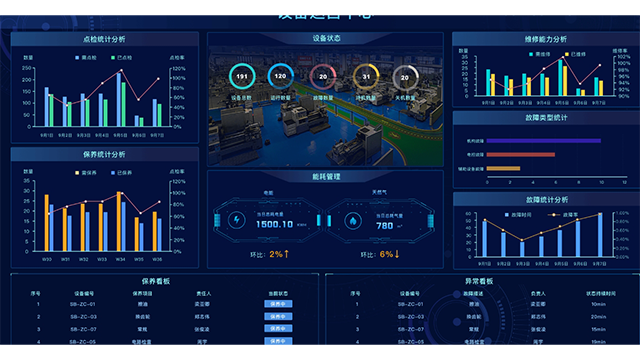
MES系统通过对生产全过程的实时监控与动态调度,将生产活动从传统的“黑箱”操作转变为透明化、可视化的精细管理。一旦生产订单在MES中被释放,系统便开始对每一个生产单元进行跟踪。它实时显示生产进度,监控设备运行状态(如运行、停机、故障、待料),并自动记录生产数量(如计划产量、合格产量、报废产量)。当生产现场出现异常,如设备突然停机、物料短缺或质量偏差时,MES能立即发出警报,通知相关人员进行处理,并记录异常的全过程,为后续的统计分析提供数据基础。基于这些实时数据,MES的动态调度功能得以发挥。它可以根据实际生产进度、设备负荷和物料情况,灵活调整工单的优先级和生产顺序,以应对紧急插单、设备故障等突发状况,确保生产资源得到比较好化利用,**终保证生产任务能够按时、按量完成。智能MES解决方案通过数据分析持续优化工艺参数,推动生产效率和品质提升。
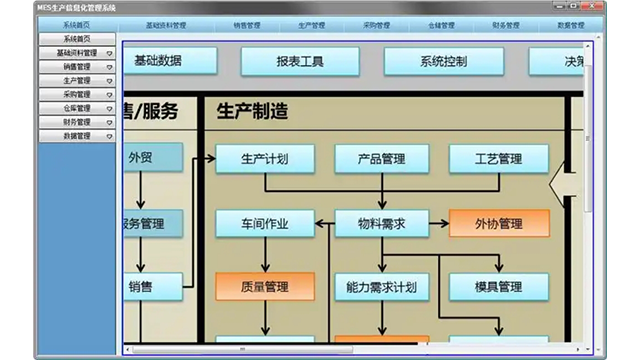
随着移动互联网技术的普及,MES系统正展现出移动化与泛在化接入的鲜明特点。通过配备工业级的移动终端(如PAD、手机)或可穿戴设备,操作员、工程师和管理者可以随时随地与MES系统进行交互。这一特点带来的***优势是彻底打破了信息交互的物理壁垒,极大提升了组织的协同效率和灵活性。现场操作员可以在产线旁直接扫描物料条码完成上下料确认;设备工程师在收到系统推送的报警信息后,可手持终端查看设备历史数据并及时处理,处理结果实时回传;管理者即使不在工厂,也能通过手机APP审批生产指令、查看关键绩效指标。这种无处不在的接入能力,确保了正确的人在正确的时间和地点获取正确的信息并执行正确的操作,构建了一个高度协同、响应敏捷的数字化工作环境。
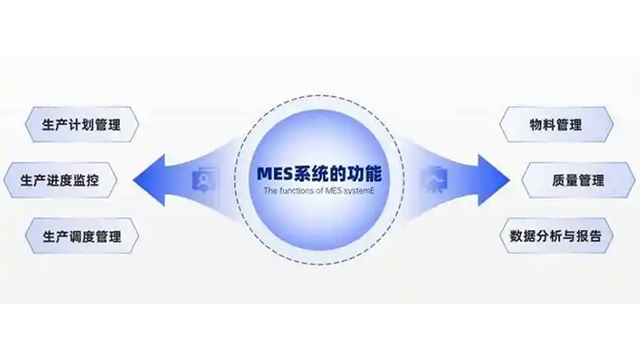
数据采集功能作为MES的“感官系统”,能够通过自动(如PLC、传感器、条码扫描)或手动方式,高效收集生产过程中的数量、工时、物料消耗、设备参数等海量数据。此外,质量管理模块通过统计过程控制(SPC)、缺陷记录与分析等手段,在生产过程中而非**终检验时发现并纠正质量问题;产品跟踪与追溯则能记录从原材料批次到成品序列号的全流程数据,形成完整的谱系,在出现质量问题时能实现分钟级的原因定位与召回。这些模块协同工作,共同将传统模糊的生产“黑箱”转变为透明、有序、可控的现代化车间。记录人员工时与活动,支持绩效分析与劳动力优化。
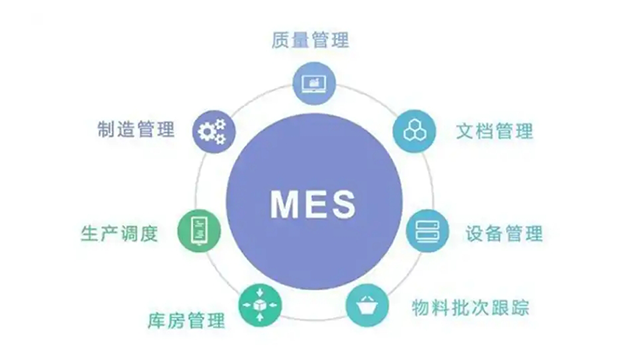
现代MES系统已超越车间边界,具备与供应链上下游高效协同的扩展性特点。通过与企业资源计划(ERP)、供应商关系管理(SRM)乃至客户关系管理(CRM)系统的深度集成,MES能够将车间的实时产能、物料消耗进度和订单完成状态等信息,及时共享给相关方。这一特点所带来的***优势是极大地提升了企业对整个供应链的响应速度与透明度。当客户订单发生变化时,企业可以基于MES提供的精确产能数据,快速给出可靠的交付承诺。同时,物料供应商也能根据实时消耗数据,更精细地安排补货计划,实现准时化供应。这种端到端的协同,有效减少了“牛鞭效应”,降低了整条供应链的库存水平,使企业能够作为一个整体,更敏捷地应对市场波动。MES与ERP、PLC等系统集成,打通企业信息流与制造流。数字化MES系统
系统生成多维报表,为持续改进与决策提供数据支持。智能MES解决方案
MES系统具备对车间在制品与物料库存进行精细化、实时化管理的突出特点。它通过条码或RFID技术,实时跟踪每一件物料、半成品和成品的身份、数量、位置和状态。系统能够精确掌握在制品在不同工序间的流转情况,以及线边仓和原材料库的实时库存数据。这一特点所带来的直接优势是***降低库存成本与加速资金流转。管理者可以清晰地看到生产过程中的瓶颈,减少工序间的等待和堆积,从而有效压缩在制品数量。同时,基于精确的实时库存数据,企业可以实现更精细的物料需求计算和准时化配送,避免物料短缺造成的停产,也杜绝了过量采购和库存积压,将宝贵的流动资金从仓库中释放出来,实现向精益生产的迈进。