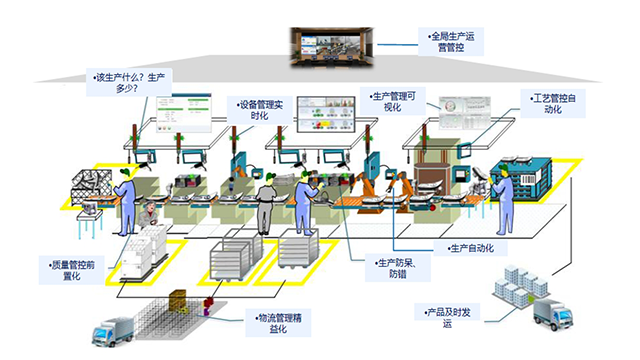
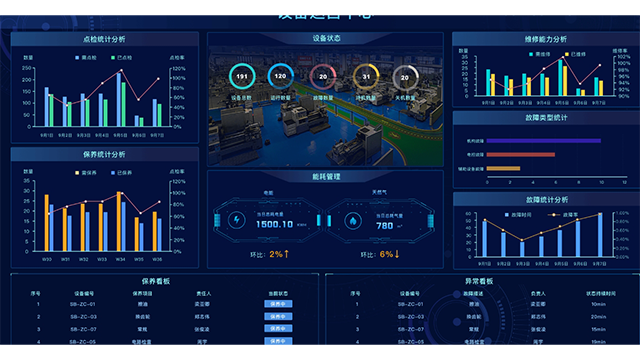
传统的采集方式包括手工录入、条码/二维码扫描和RFID射频识别,其中RFID在在制品跟踪、刀具管理和仓储物流中尤为高效。随着工业物联网技术的成熟,MES的数据采集能力实现了质的飞跃。通过部署各类传感器和利用设备通信协议(如OPC UA),MES可以自动、实时、高频地从生产设备和控制系统中获取数据,极大地提升了数据的准确性和时效性。基于物联网的采集,MES能够实现更精细化的管理:例如,通过实时分析设备振动和电流数据,实现预测性维护,避免非计划性停机;通过监控每一台设备的实时能耗,进行能源精细化管理;通过采集每一件产品的全生命周期加工数据,形成可追溯的“数字孪生”。MES系统以高性价比、高适配性,打破大企业垄断,让中小企业也能轻松落地生产自动化、管理数字化。江苏优化MES系统
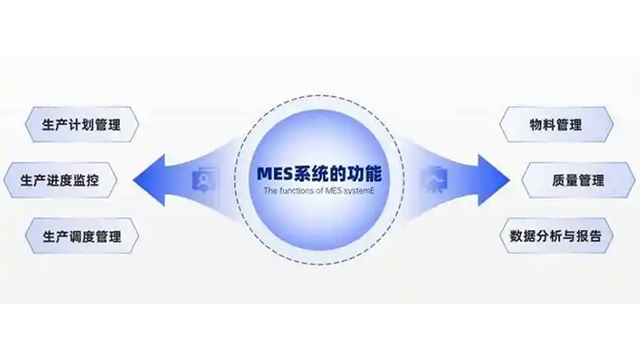
随着工业4.0和智能制造的推进,MES正在与新技术深度融合,向制造运营管理平台(MOM)演进。云计算技术使得云MES成为可能,降低了中小企业的实施门槛。与工业物联网(IIoT)平台集成,能够采集和处理更海量、更高频的设备数据。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。上海部署MES追溯MES系统连接计划层与kongzhi层,实现生产数据实时采集与分析。
MES系统具备对车间在制品与物料库存进行精细化、实时化管理的突出特点。它通过条码或RFID技术,实时跟踪每一件物料、半成品和成品的身份、数量、位置和状态。系统能够精确掌握在制品在不同工序间的流转情况,以及线边仓和原材料库的实时库存数据。这一特点所带来的直接优势是***降低库存成本与加速资金流转。管理者可以清晰地看到生产过程中的瓶颈,减少工序间的等待和堆积,从而有效压缩在制品数量。同时,基于精确的实时库存数据,企业可以实现更精细的物料需求计算和准时化配送,避免物料短缺造成的停产,也杜绝了过量采购和库存积压,将宝贵的流动资金从仓库中释放出来,实现向精益生产的迈进。
MES系统的质量管理模块具备将质量控制活动“嵌入”到制造流程中的特点,而非传统的事后抽检。其特点在于,它定义了生产全过程中的质量关键控制点,系统会强制或提示操作员在特定工序进行质量数据采集(如尺寸测量、外观检查)或工艺参数记录,并将结果与标准范围进行实时比对。一旦数据超差,系统可立即报警甚至自动暂停生产,防止缺陷流入下道工序。这一特点带来的根本性优势是推动质量管理模式从事后“检验”向事中“控制”和事前“预防”转变。它通过实时拦截缺陷,大幅降低了废品率和返工成本。同时,海量的过程质量数据为SPC统计过程控制提供了支持,有助于早期发现质量波动的趋势,在问题大规模爆发前即采取纠正措施,从根源上提升产品质量水平。实现人员、设备、物料、工序、环境全要素管理,规范作业流程。
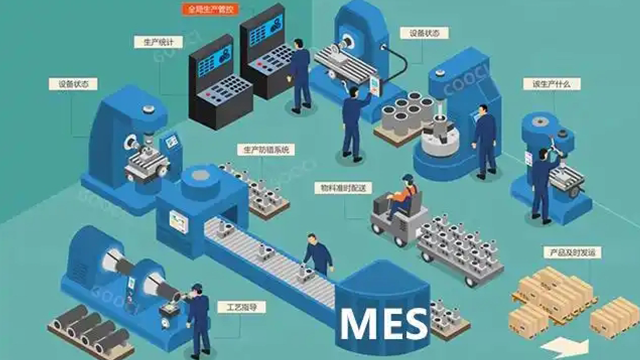
MES系统在工业自动化体系中的另一个关键特点是其***的垂直集成能力,它是连接企业计划层与车间控制层的“信息桥梁”。其特点表现为,向上与ERP系统集成,接收生产计划与物料信息;向下与PLC、DCS、机器人、SCADA等自动化控制系统集成,发送指令并采集实时数据。这种双向、无缝的集成打破了传统企业“信息孤岛”的局面。这一特点所催生的**优势是实现了企业上下层级的协同运作与快速响应。计划变更可以瞬间下达至车间,车间状态也能实时反馈至计划部门,使得整个制造体系能够作为一个整体,对市场变化做出敏捷反应。此外,这一集成特点也是企业迈向工业4.0和智能制造的基石,为未来实现基于CPS的数字化双胞胎、自适应生产和预测性维护等高级应用提供了稳定、可靠的数据流和执行基础。通过整合信息流,驱动智能制造,提升整体运营效益。江苏标准MES追溯
推动IT与OT深度融合,助力企业构建智能工厂数字基础。江苏优化MES系统
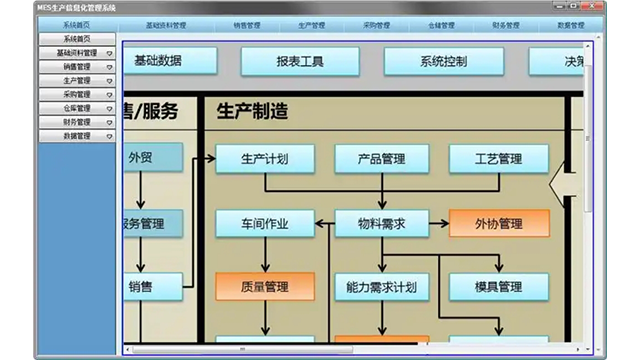
一个功能完整的MES系统通常包含多个**模块,共同协作以管理车间的方方面面。资源分配与状态管理:负责跟踪和管理设备、工具、人员等资源的状态,确保其可用于生产。生产调度管理:基于订单和计划,优化排序,制定详细的作业计划。数据采集:自动或手动收集生产过程中的各种数据,如工时、数量、设备参数等。过程管理:监控生产过程的进行,提供指导指令,并管理生产配方。质量管理:对生产过程中的质量数据进行实时分析,及时发现并处理偏差,确保产品符合规格。绩效分析:通过对比计划与实绩,提供包括设备综合效率、产出、一次合格率等在内的关键绩效指标报告。这些模块共同构成了一个闭环的生产管理体系。江苏优化MES系统