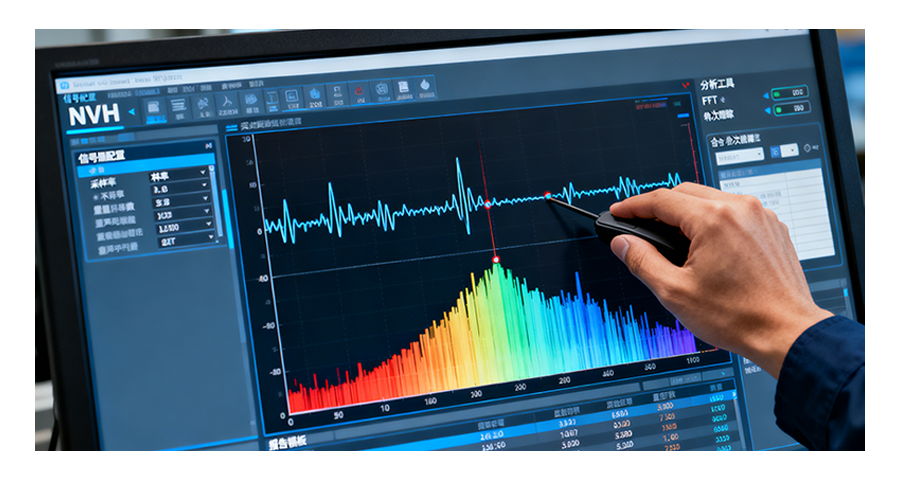
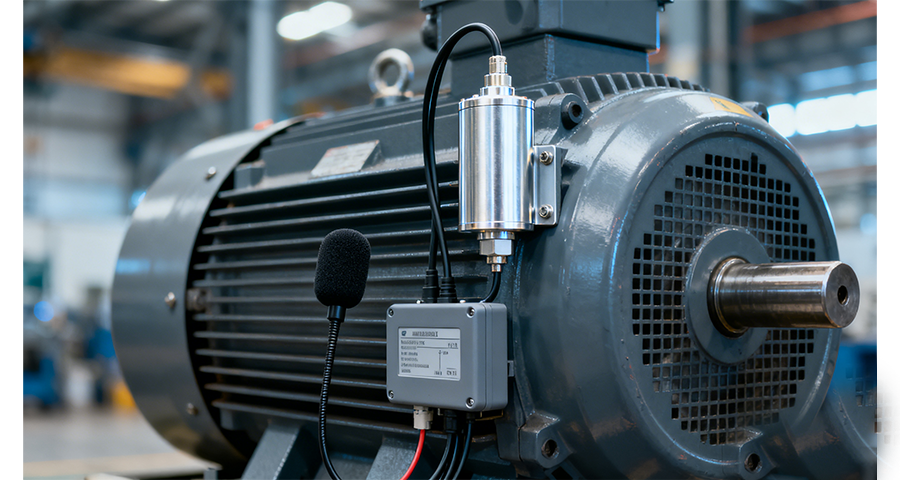
生产下线测试的**价值在于拦截隐性缺陷。传统的视觉 inspection 和性能参数测试难以发现齿轮啮合不良、轴承游隙异常等微观问题,而这些缺陷往往会在用户使用一段时间后演变为明显的噪声或振动故障。通过将主观评估结果与下线测试大数据结合,现代系统不*能识别 "有异响" 的不合格品,更能通过长期数据统计发现齿轮加工等环节的质量趋势变化,实现从被动检测到主动预防的转变。特斯拉焕新版 Model Y 的 NVH 优化就印证了这一点 —— 通过对密封条、隔音材料的改进及悬架调校,结合下线测试验证,**终实现了低频噪声的***降低。 针对新能源汽车驱动电机,生产下线 NVH 测试需满足 ISO 16750-3 关于振动与噪音的严苛标准。杭州自主研发生产下线NVH测试集成
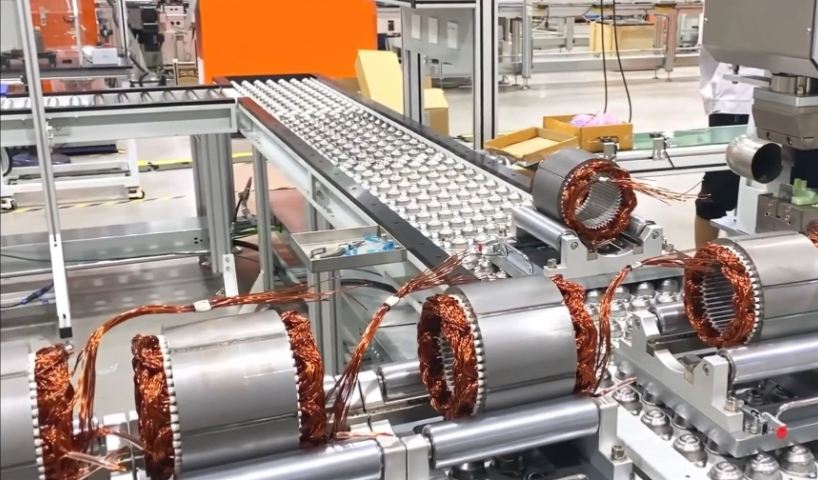
国产传感器的规模化应用推动下线 NVH 测试成本优化。采用矽睿科技 QMI8A02z 六轴传感器的测试设备,在保持 0.1-20000Hz 频响范围与 ±0.5% 灵敏度误差的同时,较进口方案成本降低 35%。配合共进微电子晶圆级校准技术,传感器一致性达到 99.2%,确保不同测试工位间数据可比。某新势力车企应用该方案后,年测试成本降低超 200 万元,且检测通过率稳定在 98.7% 以上。未来下线 NVH 测试将向 "虚实融合" 方向发展。2025 年主流车企将普及数字孪生测试平台,通过生产线实时数据与虚拟模型的动态比对,实现 NVH 性能的预测性评估。测试设备将集成 EtherCAT 高速接口与 AI 诊断模块,支持 1MHz 采样率的振动噪声数据实时分析,在 30 秒内完成从数据采集到缺陷定位的全流程。同时,随着工信部 NVH 标准体系完善,测试将更注重用户感知量化指标,推动整车声学品质持续升级。控制器生产下线NVH测试噪音生产下线 NVH 测试区域需做好声学隔音处理,避免外界环境噪声干扰电机检测数据的准确性。
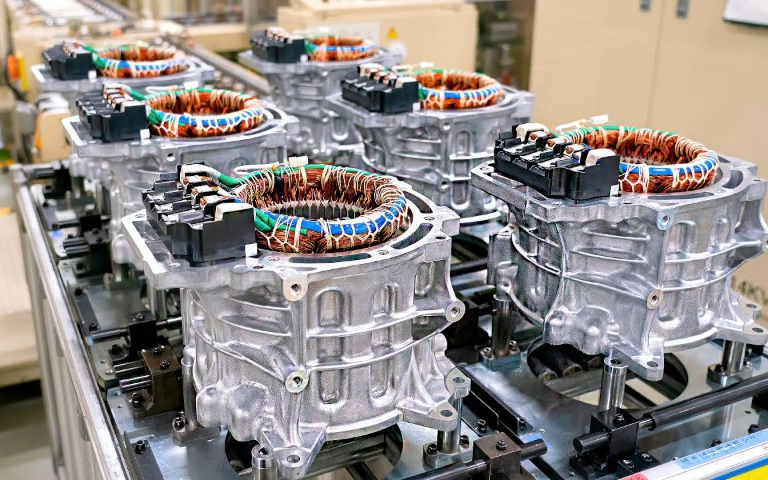
生产下线 NVH 测试是汽车出厂前的关键质量关卡,其技术路径正从传统人工主观评价向智能化检测演进。早期依赖专业人员在静音房内通过听觉判断异响的方式,受情绪、疲劳度等因素影响***,持续工作后误判率明显上升。如今主流方案已转向基于声压级(SPL)、阶次分析(Order)等客观参量的检测系统,通过麦克风阵列与振动传感器采集信号,经 FFT 变换生成频谱特征,再与预设阈值比对实现自动化判断。某**技术显示,结合转速信号与音频数据生成的频率 - 转速渐变颜色图,可将电机总成异响识别准确率提升至 95% 以上,大幅降低人工成本与漏检风险。
操作人员的专业素养直接影响生产下线 NVH 测试质量,需定期开展培训。使其熟悉各类车型的测试要点、设备操作技巧及故障排查方法,确保测试过程规范高效。生产下线 NVH 测试是整车质量控制的重要环节,能及时发现车辆在动力总成、底盘等系统存在的潜在问题。通过测试数据反馈,助力生产环节优化工艺,提升车辆的舒适性和可靠性。随着技术的发展,生产下线 NVH 测试正朝着自动化、智能化方向发展。自动对接车辆接口、智能分析测试数据等技术的应用,不*提高了测试效率,还降低了人为操作误差,为生产下线提供更精细的质量判断依据。生产下线 NVH 测试不合格的电机需返回返修线,待故障排除后重新进行检测验证。
NVH生产下线NVH测试,柔性生产线需兼容燃油、混动、纯电等多类型动力总成测试,不同车型的传感器布局、判据阈值差异***。例如,某混线车间切换纯电驱与燃油变速箱测试时,需调整加速度传感器在电机壳体与曲轴轴承的安装位置,传统视觉定位校准需 5 分钟,远超 15 分钟换型目标;且不同车型的阶次异常判定标准(如纯电驱关注 48 阶电磁力波,燃油车关注 29 阶齿轮阶次)需动态切换,现有模板匹配算法易因工况差异(如怠速转速偏差 ±50r/min)导致误判率上升至 12%。每次生产下线 NVH 测试的完整数据都会归档留存,为后续电机装配工艺优化提供可靠的参考依据。杭州电驱动生产下线NVH测试设备
生产下线NVH测试通过与标准数据库比对,快速判定车辆 NVH 性能是否符合量产交付要求。杭州自主研发生产下线NVH测试集成
生产下线NVH自动化技术正重塑测试流程:机器人自动完成传感器布置,AI 算法实时分析振动噪声数据,声学成像系统能可视化噪声分布。部分车企已实现 100% 下线车辆的 NVH 数据自动化存档,大幅提升检测效率与一致性。数据追溯体系通过长期积累构建车型 NVH 数据库,结合数字孪生技术将实测数据与虚拟模型比对。魏牌等车企甚至在车辆上市后仍通过用户反馈优化参数,形成 “生产 - 使用 - 迭代” 的闭环质量控制。不同动力类型车辆测试重点差异***:燃油车侧重发动机怠速振动与排气噪声;电动车需重点控制电机高频啸叫(20-5000Hz)和电池冷却系统噪声。电池包对车身的结构加强,使电动车粗糙路噪性能普遍更优。杭州自主研发生产下线NVH测试集成