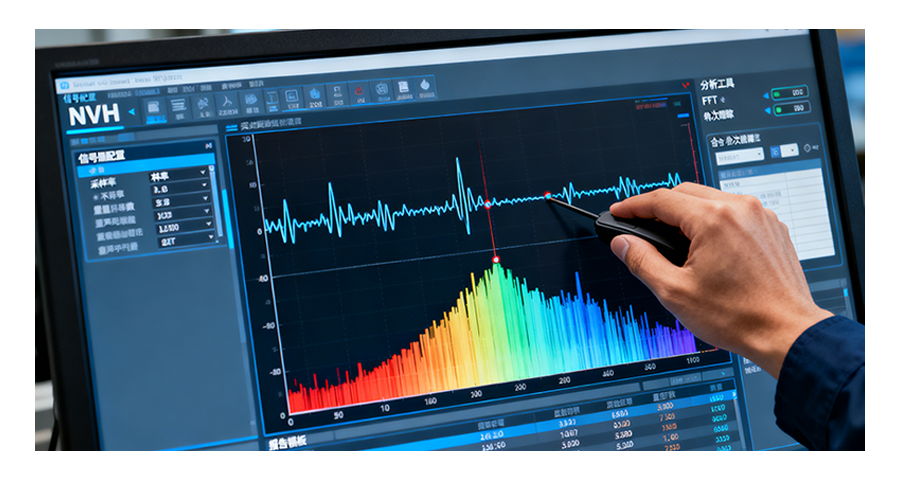
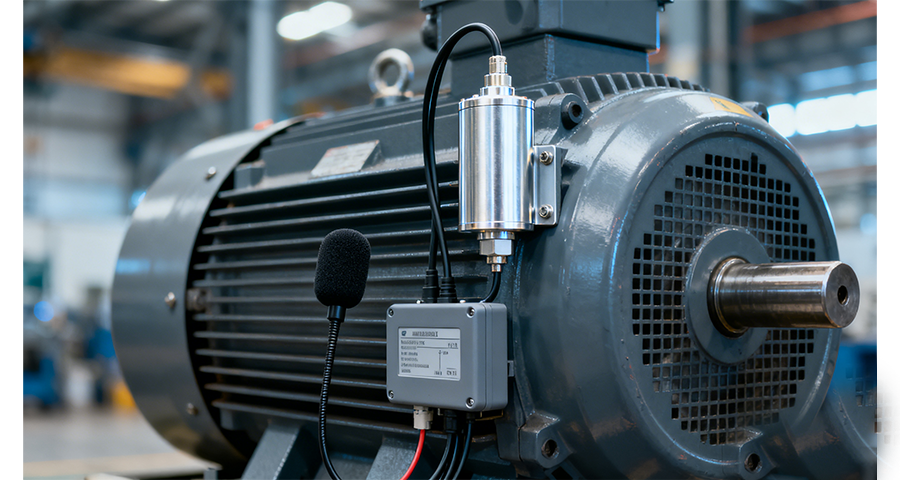
在高度自动化的电驱动总成柔性总装线上,生产下线NVH测试正成为拦截电磁与机械制造公差超标的末端防线。为了在极短的流水线节拍内完整捕获逆变器高频载波引起的电磁谐波交变振动,测试台架集成了高精度测振传感器与高速角度编码器。生产下线NVH测试系统采用角度域重采样算法,将时间序列的声振信号自适应同步至电机的旋转角度上。这种方法消除了产线电压波动带来的转速微幅抖动干扰,更将电机转子永磁体偏心、定子齿形微观纹理超差引发的特定阶次激振能量清晰剥离出来。通过与物联网质量大数据库中的正常均值谱进行毫秒级对比,系统能在产品出厂前自动完成超差拦截,并逆向对标上游叠片工艺的精度漂移,确保了量产下线电驱品质的高维一致性。技术人员需严格按照企业规范开展生产下线 NVH 测试,确保每台车辆的声学与振动性能符合出厂标准。生产下线NVH测试
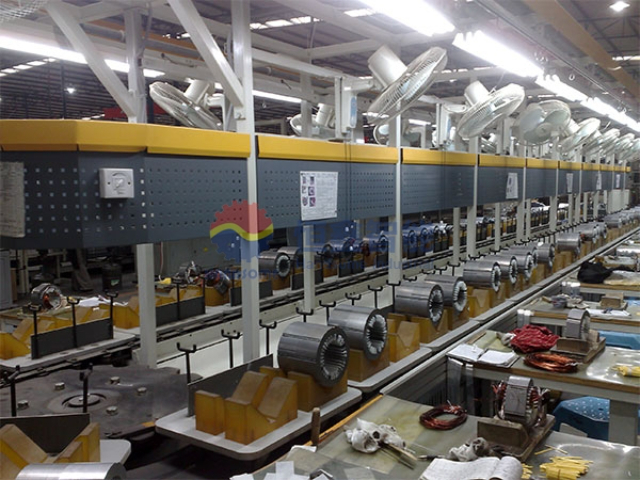
零部件匹配对生产下线NVH测试结果有着重要影响,车辆**零部件的装配精度与匹配度直接决定了NVH性能的优劣。例如,发动机与悬置系统的匹配不当,会导致发动机振动传递至车身,产生异常噪声;轮胎与轮毂的匹配偏差,会引发轮胎振动与噪声;车门密封件与车身的匹配不严,会导致外界噪声进入车内。因此,生产下线NVH测试过程中,若发现异常,需重点排查零部件的匹配情况,对装配偏差的零部件进行调整、更换,确保零部件匹配合理,从而提升车辆的NVH性能。南京发动机生产下线NVH测试检测生产下线NVH测试是出厂前振动噪声达标的末尾把关。
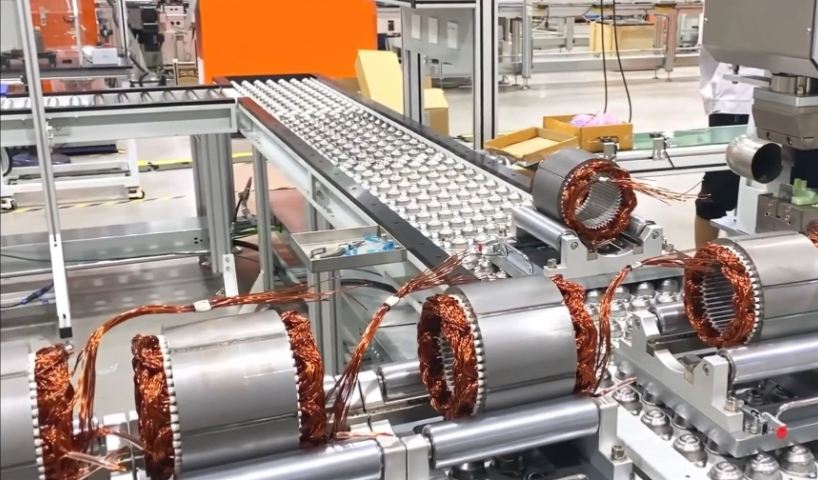
生产下线NVH测试台架可以测试空载工况,更通过高灵敏度动态加载电机,在测试台架上模拟整车起步、爬坡、能量回收等各种真实行驶阻力工况。通过对全负载变化过程中的扭矩、脉冲与多通道声振幅值进行连续记录,盈蓓德艾法星NVH下线质量检测系统为每一台出厂的电驱动总成建立起NVH声学“数字身份证”。这些包含详细的大数据档案,与产品序列号进行深度绑定,为出厂品质提供了铁证,更能在后续的车辆全生命周期售后维保中,提供原始、具对比价值的出厂数据镜像。
汽车生产下线NVH测试以标准化、规范化流程开展,全程贴合量产产线的高效需求,在总装下线后快速对车辆进行多工况、多维度检测。测试过程中,工作人员会依托专业测试设备,模拟车辆怠速、低速行驶、高速行驶及车载电器全负荷运行等典型工况,采集车身、动力总成、底盘等关键部位的振动信号与车内外部噪声数据,通过专业算法对数据进行分析比对,快速判定车辆NVH性能是否达标。整个测试过程需兼顾效率与精细度,既要适配产线节拍,避免影响产能,也要实现对隐性异响、轻微共振等潜在问题的精细识别,杜绝不合格车辆流入市场。盈蓓德生产下线NVH测试利用压电传感器高速采集壳体振动,结合多种算法在生产节拍内完成NVH下线把关。

生产下线NVH测试标准的制定是确保测试结果一致性和可靠性的基础,不同车企会根据自身的产品定位、车型特点及市场需求,制定详细的NVH测试标准体系。该标准体系通常涵盖测试工况、测试设备技术参数、数据采集方法、评价指标及合格阈值等内容。例如,在噪声评价方面,会规定不同工况下驾驶室内驾驶员耳部位置的最大允许噪声声压级(如怠速时不超过55分贝,高速行驶时不超过70分贝等);在振动评价方面,会对车身关键部位的振动加速度提出限制要求。同时,测试标准还会随着产品迭代和技术升级进行不断优化,参考行业内的先进标准和消费者的反馈意见,确保车辆NVH性能始终处于市场**水平,满足用户对驾乘舒适性的更高需求。伺服电机生产下线 NVH 测试的合格阈值需根据产品型号、应用场景进行个性化设定。无锡减速机生产下线NVH测试介绍
生产下线NVH测试结果需满足出厂 NVH 标准阈值,超差车辆将被标记并进入返工排查流程。生产下线NVH测试
生产下线NVH自动化测试技术,是应对量产节拍提升、降低人为误差的**技术升级方向,其**是通过自动化设备与智能算法,实现测试流程的全自动化、数据采集与分析的智能化。该技术整合了自动化传感器安装机器人、智能数据采集仪、AI数据分析系统,无需人工干预即可完成传感器安装、工况控制、数据采集、结果判定等全流程操作。测试时,机器人精细将噪声、振动传感器安装在车辆或零部件的指定位置,测试系统自动控制发动机转速、车辆行驶工况,同步采集各类声振数据;AI算法则实时对数据进行分析、筛选,快速识别异常信号,生成测试报告并标注不合格项,同时将异常数据反馈至返修系统,实现“测试-诊断-返修-复测”的闭环管理。该技术不*大幅提升了测试效率,将单台车辆测试时间缩短至几分钟,还降低了人为操作误差,确保测试结果的一致性与准确性,适配大规模量产的质量管控需求。生产下线NVH测试