生产下线NVH自动化技术正重塑测试流程:机器人自动完成传感器布置,AI 算法实时分析振动噪声数据,声学成像系统能可视化噪声分布。部分车企已实现 100% 下线车辆的 NVH 数据自动化存档,大幅提升检测效率与一致性。数据追溯体系通过长期积累构建车型 NVH 数据库,结合数字孪生技术将实测数据与虚拟模型比对。魏牌等车企甚至在车辆上市后仍通过用户反馈优化参数,形成 “生产 - 使用 - 迭代” 的闭环质量控制。不同动力类型车辆测试重点差异***:燃油车侧重发动机怠速振动与排气噪声;电动车需重点控制电机高频啸叫(20-5000Hz)和电池冷却系统噪声。电池包对车身的结构加强,使电动车粗糙路噪性能普遍更优。车用驱动电机的生产下线 NVH 测试重点关注不同转速下的噪声特性,与传统燃油车动力总成检测侧重点不同。南京发动机生产下线NVH测试技术
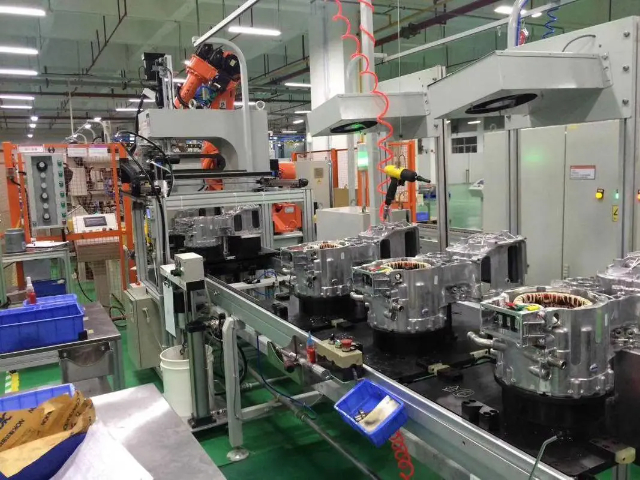
在新能源汽车领域,生产下线NVH测试的重要性更为凸显。电驱动系统的高频噪声、电池包的低频振动等新型 NVH 问题,对测试技术提出了更高要求。研华科技与盈蓓德智能科技联合开发的 iDAQ NVH 智能诊断解决方案,正是针对这类需求的创新产物。该系统采用四槽数据采集机箱与 24 位振动采集模块,配合 1MS/s 转速读取能力,能够捕捉电驱系统运转时的细微振动信号,为后续分析提供高精度数据基础。这种硬件配置确保了在短时间内完成***检测的可能性,满足生产线的节拍要求。上海减速机生产下线NVH测试介绍生产下线 NVH 测试流程需纳入企业质量管理体系,定期开展人员培训与设备维护校准。

生产下线NVH测试的难点之一:电机、减速器、逆变器一体化设计使噪声源呈现 “电磁 - 机械 - 流体” 耦合特性,例如电机电磁力波(48 阶)会激发减速器壳体共振,进而放大齿轮啮合噪声(29 阶),形成多路径噪声传递。传统 TPA(传递路径分析)技术需拆解部件单独测试,无法复现一体化工况下的耦合效应;而同步采集的振动、噪声、电流数据维度达 32 项,现有解耦算法(如**成分分析)需处理 10 万级数据量,单台分析时间超 5 分钟,无法适配产线节拍。
执行器类部件生产下线的NVH测试。异响特征量化难题电子节气门、制动执行器等部件的异响(如齿轮卡滞、电机碳刷摩擦)具有 “瞬时性 - 非周期性” 特点,持续时间* 0.3-0.5 秒,传统连续采样易错过关键信号;若采用触发式采样,又需预设触发阈值,而不同执行器的异响阈值差异***(如节气门异响阈值 65dB,制动执行器 72dB),阈值设置过宽易漏检,过窄则误触发率超 20%。此外,执行器内部结构紧凑(如阀芯与阀体间隙* 0.1mm),传感器无法近距离安装,导致信号衰减达 15-20dB。生产下线 NVH 测试区域需做好声学隔音处理,避免外界环境噪声干扰电机检测数据的准确性。
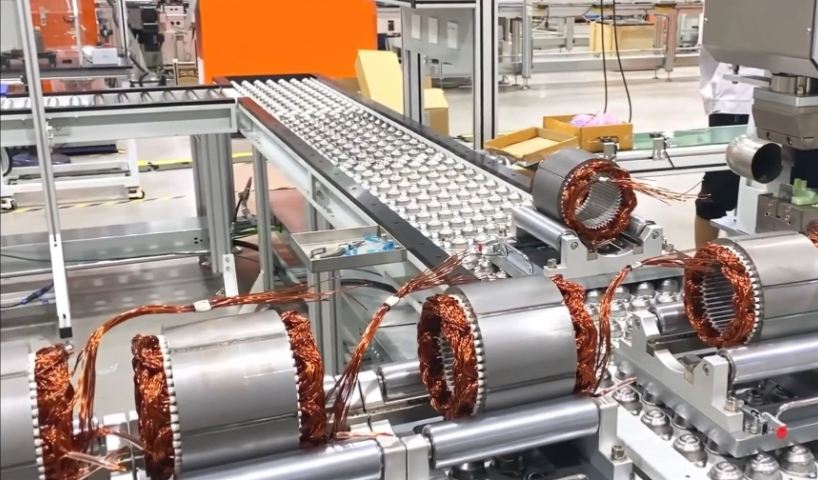
上海盈蓓德智能科技开发的全自动 NVH 测试岛,通过无线传感网络与机械臂协同实现全流程无人化。测试岛集成 12 路 BLE 无线振动传感器,机械臂以 ±0.4mm 重复精度完成传感器装夹,同步采集动力总成振动、噪声及温度信号。系统采用边缘计算预处理数据,将传输量压缩 60%,确保在 1.8 分钟内完成从扫码识别到合格判定的全流程,完美适配年产 30 万台的产线节拍需求,已在大众、上海电气等企业实现规模化应用。针对电机、减速器、逆变器一体化的电驱系统,下线测试采用多物理场耦合检测策略。通过�通过宽频带传感器(20Hz-20kHz)同步采集电磁噪声与齿轮啮合振动,结合 FFT 分析识别 48 阶电磁力波与 29 阶齿轮阶次异常。某新能源车企应用该方案时,通过对比仿真基准模型(误差 ±3dB),成功拦截因定子模态共振导致的 9000r/min 高频啸叫问题,不良品率降低 72%。生产下线 NVH 测试是整车出厂前的终端检测环节,旨在识别车辆振动与噪声相关的潜在故障。无锡电机和动力总成生产下线NVH测试异响
智能化检测设备的应用,让生产下线 NVH 测试的效率提升 30% 以上,同时降低了人工判断的误差率。南京发动机生产下线NVH测试技术
生产下线NVH测试标准的制定是确保测试结果一致性和可靠性的基础,不同车企会根据自身的产品定位、车型特点及市场需求,制定详细的NVH测试标准体系。该标准体系通常涵盖测试工况、测试设备技术参数、数据采集方法、评价指标及合格阈值等内容。例如,在噪声评价方面,会规定不同工况下驾驶室内驾驶员耳部位置的最大允许噪声声压级(如怠速时不超过55分贝,高速行驶时不超过70分贝等);在振动评价方面,会对车身关键部位的振动加速度提出限制要求。同时,测试标准还会随着产品迭代和技术升级进行不断优化,参考行业内的先进标准和消费者的反馈意见,确保车辆NVH性能始终处于市场**水平,满足用户对驾乘舒适性的更高需求。南京发动机生产下线NVH测试技术








