下线NVH测试报告作为质量档案**内容,实现从生产到售后的全链路追溯。报告严格遵循SAEJ1470振动评估规范,详细记录各工况下的阶次谱、声压级等32项参数。当售后出现异响投诉时,可通过VIN码调取对应下线数据,对比分析故障演化规律。某案例通过追溯发现早期轴承微裂纹的振动特征(特定频段峰度值>3),反推下线测试判据优化,使售后索赔率下降40%。多参数耦合分析的异常诊断应用通过构建 “振动 - 温度 - 电流” 多参数模型,下线测试可精细定位隐性故障。在电子节气门执行器测试中,系统同时监测振动加速度、电机电流谐波及壳体温度,AI 算法挖掘参数关联性,成功识别 0.5dB 级的齿轮磨损异响,较传统单参数检测误判率降低 80%。该方法已扩展至制动执行器、转向齿条等 20 余种关键部件测试。工程师通过生产下线 NVH 测试数据,不断优化车身结构和隔音材料布局,使新款车型的静谧性大幅提升。无锡发动机生产下线NVH测试检测
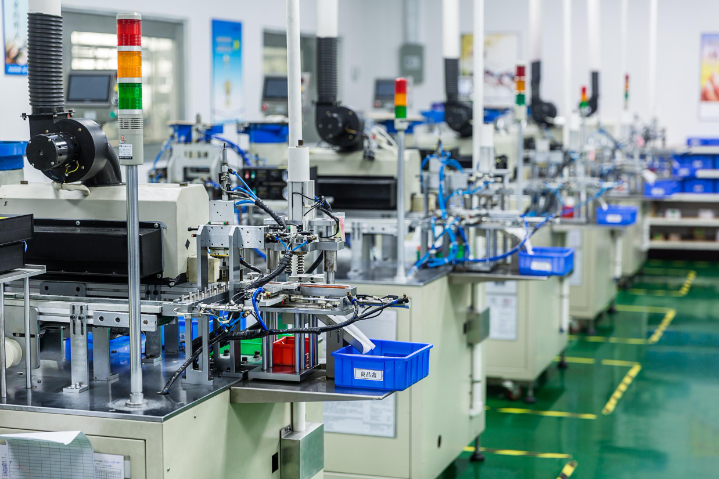
不同车型的生产下线 NVH 测试标准存在差异,需根据车型的定位、设计参数等制定专属测试方案。例如,豪华车型对噪声和振动的要求更为严苛,测试时的判定阈值需相应调整。测试完成后,需对采集到的 NVH 数据进行深入分析。运用专业软件对振动频率、噪声声压级等参数进行处理,与预设标准对比,判定车辆是否符合下线要求,为整车质量把关。定期对生产下线 NVH 测试设备进行维护保养,是保证测试精度的关键。清洁传感器探头、校准数据采集仪、检查线缆老化情况等,能有效减少设备故障,提高测试的稳定性和可靠性。环境因素对生产下线 NVH 测试结果影响***,测试区域需进行隔音、隔振处理。控制环境温度在 20-25℃,湿度保持在 40%-60%,避免温度剧烈变化和潮湿环境对设备及测试数据产生不利影响。常州电机和动力总成生产下线NVH测试方法对于新能源汽车,生产下线 NVH 测试还需重点关注电机运转时的噪声和振动特性,以及电池系统带来振动影响。
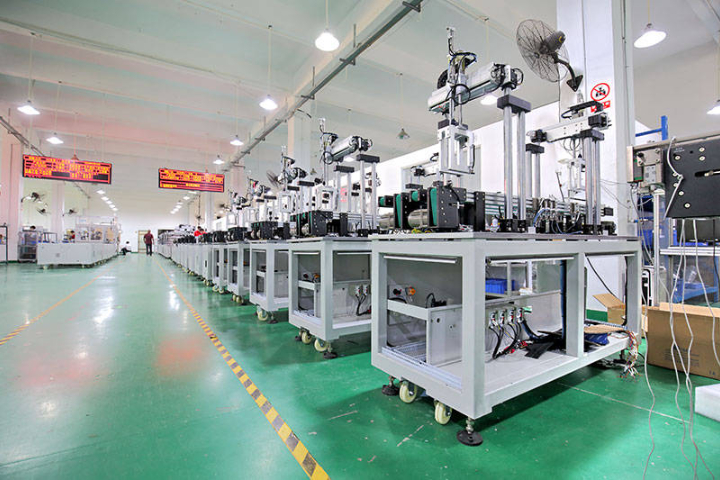
无线传感器技术正成为下线 NVH 测试的关键革新力量,BLE 和 ZigBee 等低功耗协议实现了传感器的灵活部署。这类传感器免除布线需求,使测试工位部署时间缩短 40%,同时支持电机壳体、悬架节点等关键部位的动态重构监测。某新能源车企应用网状拓扑无线网络后,单台车传感器布置数量从 6 个增至 12 个,覆盖电驱啸叫、轴承异响等细微噪声源,且通过边缘计算预处理数据,将传输量减少 60%,完美适配产线节拍需求。人工智能正彻底改变 NVH 测试的判定逻辑。西门子开发的自学习系统通过 200 + 样本训练,可在几秒内完成变速箱轴承摩擦损失等关键参数估计,将传统人工分析耗时从小时级压缩至秒级。昇腾技术的机器听觉系统更实现了 99.7% 的异响识别准确率,其基于声学特征库的深度学习模型,能区分齿轮咬合异常的 0.5dB 级声压差异,较人工听音漏检率降低 80%,已在问界 M8 等车型电驱测试中规模化应用。
2025 年工信部将 NVH 标准制修订纳入汽车标准化工作要点,重点完善试验方法与可靠性评价体系。生产下线测试需同时满足国内 QC/T 标准与欧盟 Regulation (EU) No 540/2014 法规要求,前者侧重零部件级噪声限值,后者规定整车行驶噪声不得超过 72 分贝。这种双重合规性要求推动测试设备升级,具备多标准自动切换与数据比对功能。轮胎与车身结构的 NVH 匹配测试在生产下线环节至关重要。针对 200Hz 左右的轮胎空腔噪声问题,下线测试采用 "声腔模态 + 结构优化" 验证方案:车窗升降电机下线 NVH 测试中,会记录上升和下降过程中的噪声声压级及振动频率,任何一项超标都需返厂检修。
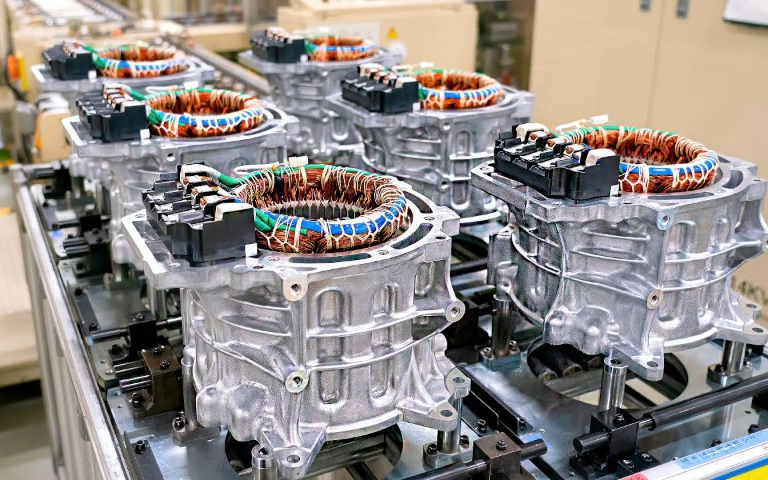
NVH生产下线NVH测试,柔性生产线需兼容燃油、混动、纯电等多类型动力总成测试,不同车型的传感器布局、判据阈值差异***。例如,某混线车间切换纯电驱与燃油变速箱测试时,需调整加速度传感器在电机壳体与曲轴轴承的安装位置,传统视觉定位校准需 5 分钟,远超 15 分钟换型目标;且不同车型的阶次异常判定标准(如纯电驱关注 48 阶电磁力波,燃油车关注 29 阶齿轮阶次)需动态切换,现有模板匹配算法易因工况差异(如怠速转速偏差 ±50r/min)导致误判率上升至 12%。在生产下线 NVH 测试中,会驾驶车辆在特定路面行驶,同时记录不同速度、工况下的振动频率和噪声分贝.上海发动机生产下线NVH测试检测
先进的生产下线 NVH 测试系统可通过传感器实时采集数据,并与预设的标准参数进行比对,判断车辆是否达标。无锡发动机生产下线NVH测试检测
生产下线NVH测试设备体系包含传声器、加速度计等传感器,搭配 LAN-XI 数据采集机箱与 BK Connect 分析软件。HBK 等品牌的声学摄像机能实现 360° 噪声源成像,激光测振仪则提供高精度振动测量,所有设备需符合 ISO 10816 振动标准,确保数据的准确性与可比性。关键评价指标分为客观参数与主观感知两类:客观上监测特定频段的振动幅值(如电动车减速器 255Hz 啸叫峰值)和声压级;主观上通过尖锐度(acum)、响度(sone)等参数评估声品质。纯电动车因缺少发动机噪声掩蔽,对高频噪声控制要求更为严苛。无锡发动机生产下线NVH测试检测









