生产下线 NVH 测试是量产车辆出厂前的关键品质验证环节,聚焦噪声、振动与声振粗糙度三项**指标的一致性检测。作为整车质量控制的***关口,其通过标准化流程确保每辆车的声学舒适性符合设计标准,区别于研发阶段的优化测试,下线测试更侧重量产一致性验证,需严格遵循 ISO 362 等国际标准规范。测试流程通常在半消声室或滚筒测试台上完成,模拟怠速、匀速、急加速等典型工况。多通道数据采集系统同步记录车内麦克风的声学信号与车身关键部位的振动数据,像虹科 Pico 等设备可精细捕捉故障时刻的特征信号,确保覆盖用户高频使用场景的性能验证。为提升豪华感,生产下线的旗舰车型 NVH 测试增加了关门声品质评估,要求关门瞬间噪音柔和且衰减迅速。杭州交直流生产下线NVH测试方法

测试过程的标准化操作是保证数据可靠性的关键,需建立全流程操作规范并严格执行。操作人员需先通过防静电培训,佩戴接地手环连接车辆车身,避免静电击穿传感器接口电路。连接传感器时,需按照 “先固定后接线” 原则:加速度传感器通过磁座吸附在车身关键测点(如发动机悬置、地板前围、方向盘),确保安装面平整度误差<0.1mm;麦克风则固定在驾驶位人耳高度(距座椅 R 点 750mm),采用防风罩减少气流噪声干扰。接线完成后需进行通路测试,用万用表检测传感器信号线与接地线之间的绝缘电阻(需>10MΩ),防止短路风险。测试执行阶段,需按照预设工况依次运行:怠速(800±50rpm)、低速行驶(30km/h 匀速)、急加速(0-60km/h)等,每个工况持续 30 秒,确保数据采集的完整性。实时监控系统需设置两级报警阈值:一级预警(超出标准值 5%)时提示检查设备,二级报警(超出 10%)时自动停止测试,避免无效数据产生。某合资厂通过这套操作规范,将测试数据复现率从 82% 提升至 97%。常州自主研发生产下线NVH测试异音测试过程中,若发现某辆车NVH 指标超出允许范围,会立即将其标记为待检修车辆,由技术人员排查具体原因。
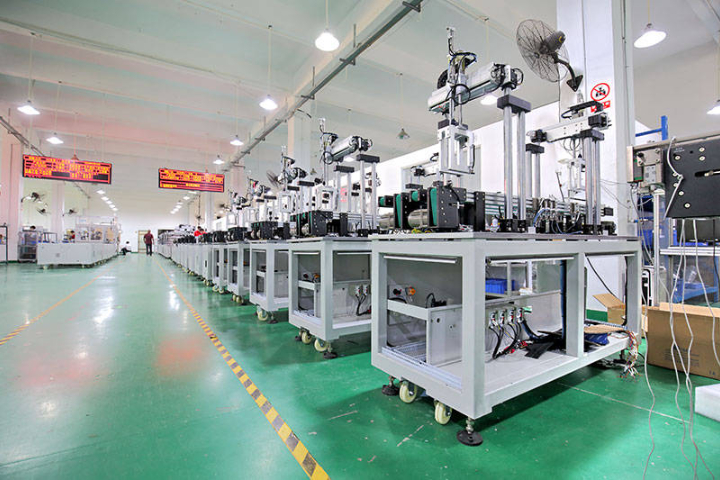
NVH生产下线NVH测试,柔性生产线需兼容燃油、混动、纯电等多类型动力总成测试,不同车型的传感器布局、判据阈值差异***。例如,某混线车间切换纯电驱与燃油变速箱测试时,需调整加速度传感器在电机壳体与曲轴轴承的安装位置,传统视觉定位校准需 5 分钟,远超 15 分钟换型目标;且不同车型的阶次异常判定标准(如纯电驱关注 48 阶电磁力波,燃油车关注 29 阶齿轮阶次)需动态切换,现有模板匹配算法易因工况差异(如怠速转速偏差 ±50r/min)导致误判率上升至 12%。
生产下线 NVH 测试前,需对测试设备进行***检查,确保传感器灵敏度达标、数据采集仪运行正常。同时,要确认被测车辆处于标准状态,油量、胎压等符合规定,消除外界因素对测试结果的干扰。测试过程中,操作人员需严格遵循既定流程,按照规范连接传感器与车辆接口,避免因接线松动或错误导致信号传输异常。实时监控测试数据,一旦发现数值超出正常范围,立即暂停测试并排查原因。生产下线 NVH 测试中,信号干扰是常见问题之一。周边设备的电磁辐射、测试线缆的相互耦合等都可能引发干扰,可通过合理布置线缆、加装屏蔽装置等方式降低干扰影响,保证数据的真实性。生产下线的改装车需通过专项 NVH 测试,确保加装配件后,车身振动频率不与发动机共振,避免产生异响。

生产下线NVH测试高速通信技术**了海量数据传输瓶颈。5G 网络支持振动、噪声、温度等多参数每秒 10MB 级同步传输,配合边缘计算节点的实时 FFT 分析,可在测试过程中即时判定电驱系统阶次异常。某智慧工厂案例显示,这种架构使数据处理延迟从 10 秒降至 200ms,当检测到轴承 1.5 阶振动超限时,能立即触发产线拦截,不良品流出率降低至 0.03%。行业标准正随技术发展持续迭代。ISO 362 新增电动车外噪声测量方法,SAE J1470 补充电驱系统振动评估指标,而企业级标准更趋精细化 —— 某头部企业针对 800V 电驱制定的专项规范,将传感器采样率提升至 48kHz,以捕捉 20kHz 以上的高频啸叫。标准更新同时推动设备升级,新一代测试系统需兼容宽频带(20Hz-20kHz)测量,且通过定期与整车道路测试的相关性验证(R²>0.85)确保数据有效性。生产下线 NVH 测试数据会被纳入车辆质量档案,为后续的质量追溯和车型改进提供重要参考依据。杭州总成生产下线NVH测试振动
这款生产下线的运动型轿车在 NVH 测试中,特别强化了发动机舱隔音,急加速时车内噪音增幅不超过 8 分贝。杭州交直流生产下线NVH测试方法
NVH下线测试正发展为跨领域技术融合体。电磁学与声学的交叉分析用于解决电机啸叫,通过调整定子绕组分布降低电磁力波阶次;结构动力学与材料学结合优化车身覆盖件阻尼特性,配合声学包装设计实现降噪3-5dB。某新势力车企构建的"测试-仿真-工艺"协同平台,将NVH工程师、结构设计师与产线技师纳入同一数据闭环,使某项电驱噪声问题的解决周期从3个月缩短至45天,彰显系统级测试思维的产业价值。测试数据正从质量判定延伸至工艺优化。基于 2000 台量产车的 NVH 数据库,AI 模型可识别轴承游隙与振动幅值的关联性,当某批次数据显示 3σ 偏移时,自动向机加工车间推送主轴维护预警。某案例通过分析 6 个月测试数据,发现齿轮加工刀具磨损与 12 阶噪声的线性关系,据此优化刀具更换周期,使变速箱异响投诉率下降 65%,实现测试数据向工艺改进的价值转化。杭州交直流生产下线NVH测试方法







