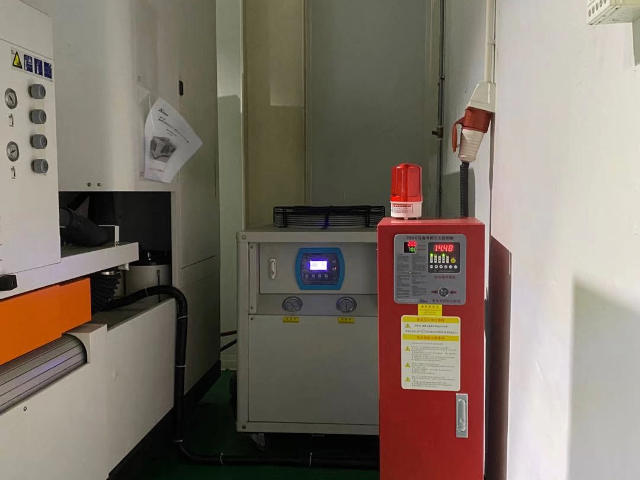
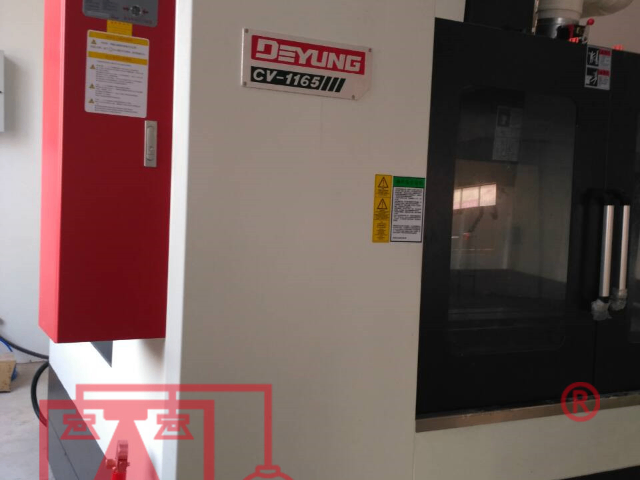
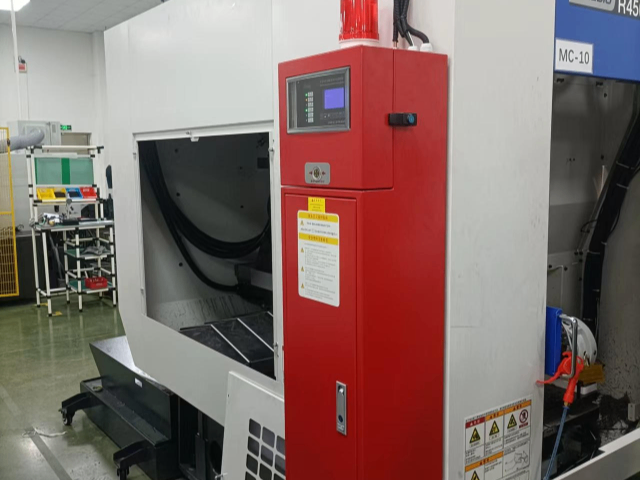
工业安全设备的升级轨迹,总是紧跟前沿技术的步伐。对于废液回收系统的自动灭火装置而言,这种进化体现在感知、决策与执行各个环节。未来的装置可能配备更复杂的传感阵列,不只能识别明火,还能通过分析环境气体的光谱特征,在更早阶段预警。其控制逻辑也将超越简单的阈值判断,融入对设备运行状态的学习能力,更好地区分真实威胁与正常工况扰动。在灭火介质的选择与释放策略上,环保与高效的双重标准会推动新药剂的研发与准确喷放技术的应用。这种进化并非颠覆性的突变,而是一个持续优化、使防护变得更加敏锐、准确与可靠的过程。SOD废液回收系统自动灭火装置能与消防演习方案结合。SOD废液回收系统自动灭火装置选择
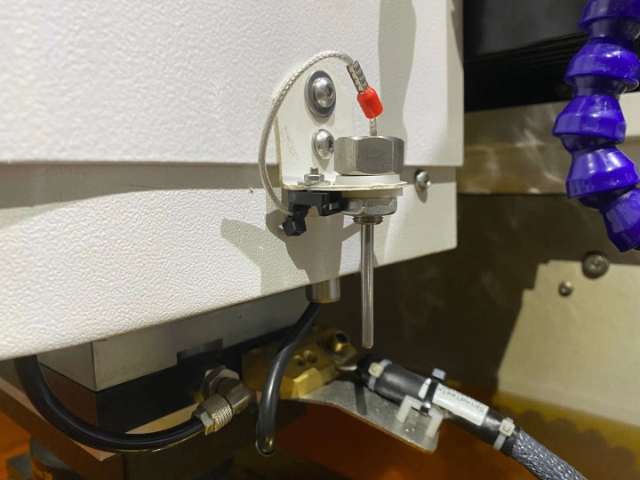
安全管理工作的关键在于系统性地管控风险。为废液回收系统配备自动灭火装置,如同引入了一位全天候在岗的自动化安全员。它弥补了人工巡检可能存在的时段间隙与空间盲区。其对火情的响应速度与处理规范性,通常超越人为操作。装置提供的完整数据记录,使每一次预警和动作都有据可查,为事后的根本原因分析与流程优化提供了实证基础。有了它的可靠值守,安全管理人员得以将更多资源分配至整体风险体系的规划、员工安全素养的提升以及更深层次的安全动态研判中。该装置通过提升具体环节的自动化安全水平,助力整个厂区的安全管理迈向更系统、更前瞻的新阶段。SOD废液回收系统自动灭火装置选择SOD废液回收系统自动灭火装置具备自动检测与报警功能。
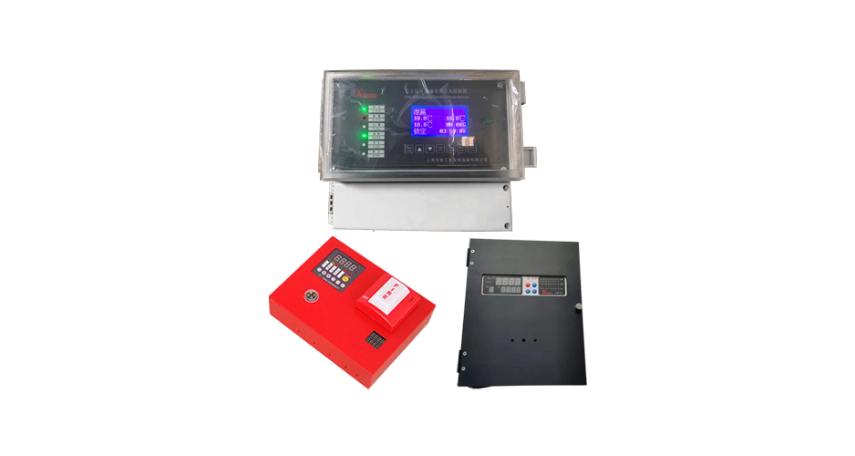
在考虑为现有废液回收系统增设安全屏障时,兼容性通常是首要考量。此灭火装置的设计充分顾及了这一点。它提供标准化的电气与信号接口,能够与主流回收系统的控制柜顺畅对接,实现数据交换与联动控制。无论是新建项目还是旧线改造,安装流程都力求简洁。装置主体支持壁挂或落地等多种安装方式,管路敷设也有多种预设方案适配不同车间布局。其运行参数可通过本地触摸屏或接入厂区控制系统进行设定与监视,避免了新信息孤岛的产生。这种开放与适配的特性,保障了它能够平滑融入既有的生产环境与安全管理体系。
当警报被确认,决定灭火效果的关键,往往是所喷洒的灭火剂。这并不是一个可以随意决定的选择。面对成分复杂的废液,灭火剂必须被看作一个化学反应参与者来评估。某些干粉剂虽然扑灭明火迅速,但可能与废液中的特定物质作用,产生腐蚀性残留,损伤设备内壁。泡沫覆盖效果好,却可能对后续的废液处理工艺造成干扰。惰性气体灭火后无残留,但对密封空间有严格要求。因此,较优的选择必须建立在对废液主成分、工艺条件及现场环境的三重理解之上,目标是找到一个既能快速抑制燃烧,又与整个系统兼容、不带来新问题的解决方案。SOD废液回收系统自动灭火装置利用智能控制技术,准确定位火源位置。
对于废液回收系统的消防安全,单一措施往往力有不逮。自动灭火装置是一道主动干预的工程防线。在这之前,理想的安全体系应包含工艺控制(如避免废液混合风险)、设备完整性管理(如防止泄漏)和操作规程等预防层。灭火装置的作用,是在前面这些层次偶然失效时,提供一次关键的补救机会。它的设计目标很明确:快速压制,控制范围,为人员撤离和系统紧急关断争取时间。理解它在这一整套防护体系中的定位,才能更合理地规划其配置与维护,让它与其它安全措施协同工作,而不是孤立存在。SOD废液回收系统自动灭火装置具备自动检测风向功能。重庆废液回收系统灭火装置订做
SOD废液回收系统自动灭火装置具备自动检测灭火剂有效期功能。SOD废液回收系统自动灭火装置选择
在某制药厂的溶剂回收车间,曾记录到一次因泵体密封失效引发的废液蒸汽泄漏事件。当时,工艺线上的浓度探测器尚未达到报警阈值,但灭火装置的复合型火灾探测器已率先捕捉到异常的温升趋势与特定光谱信号。装置并未被动等待明火,而是依据内置算法启动了前期干预流程,先是联动通风系统加大换气力度,同时向控制中心发出预警。数秒后,局部温度突破临界点,装置立即释放灭火剂,将处于萌芽状态的闪燃风险彻底消除。整个事件从预警到处置结束,未引发全厂疏散警报,也未造成设备损毁或生产中断。事后分析认为,超前且果断的响应机制是避免事故升级的关键。SOD废液回收系统自动灭火装置选择