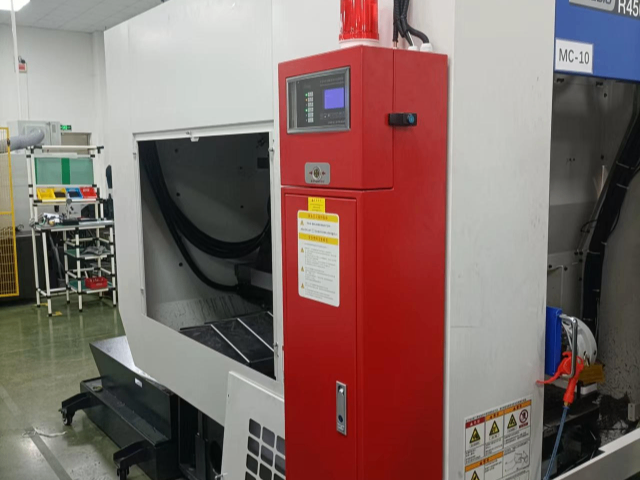
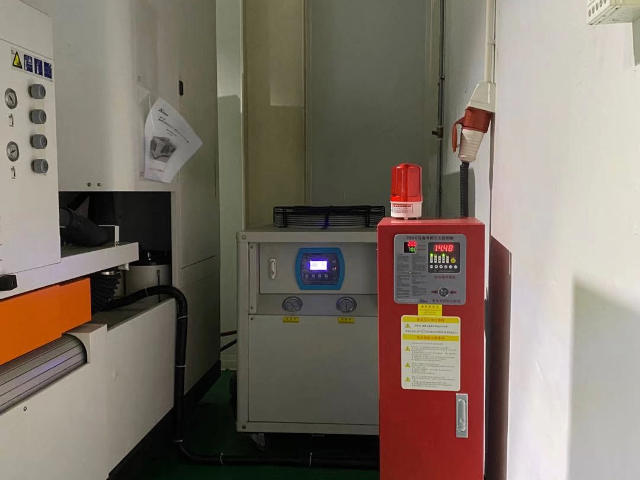
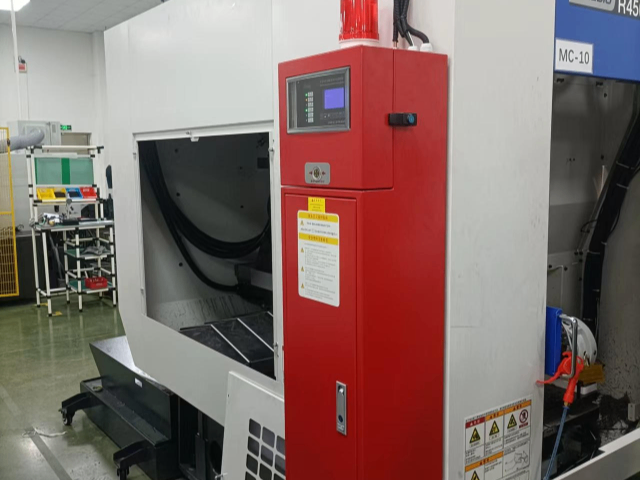
高校有机化学中试平台的废液回收区域,空间狭小,设备布局紧凑,传统大型消防设备难以适配,柜式SOD废液回收系统自动灭火装置的实用性就凸显出来。这类装置体积小巧,可直接放置在废液回收装置旁,无需占用过多空间;采用模块化设计,安装便捷,无需复杂的管线改造,能快速投入使用;具备自动触发功能,无需人工操作,适合实验室人员少、24小时连续运行的场景;部分柜式装置采用洁净气体灭火介质,灭火后无残留,不会污染回收的有机废液或实验物料,保障废液回收的资源化价值。它适配科研中试车间、小型生物制药的酶提取废液回收工段、半导体的小型光刻溶剂回收装置等场景,能灵活应对小空间的消防安全需求。南京创安安防技术有限责任公司注重小型模块化消防设备的研发,针对科研与中试等小空间场景提供柜式消防设备,以客户至上为服务准则,为客户打造适用的安全防护方案。废液精馏工段不间断运转,规范操作SOD废液灭火装置,方能长久保障工段消防安全。定点防护SOD废液回收系统自动灭火装置推荐
在生物制药企业的SOD超氧化物歧化酶提取车间,蒸发浓缩工段的高温环境与有机溶媒蒸汽常常构成隐形威胁。当深夜无人值守时,一旦废液中残留的乙醇等易燃组分达到爆燃浓度,传统消防设备要么响应滞后,要么误用水剂灭火引发次生灾害。专为这类场景设计的生物制药专属SOD废液回收系统自动灭火装置,通过三路复合探测技术构建安全防线,借助三重信号交叉验证确保火情判断准确。针对生物制药行业对物料纯度的严苛要求,装置选用全氟己酮作为灭火介质,灭火后无残留且不会腐蚀不锈钢反应釜内壁,避免污染价值昂贵的酶制剂原料。当系统探测到火情时,除了定向喷射药剂,还能同步触发工艺联锁:自动关闭进料蝶阀切断源头、启动防爆排风机降低蒸汽浓度、关停加热盘管防止温度持续升高,形成"探测-灭火-工艺控制"的闭环防护。这种定制化设计特别适配发酵废液处理装置的复杂管路布局,探测器可灵活安装在狭窄的管廊间隙,药剂输送管路采用快插式接口,满足GMP车间快速维护的需求。防爆SOD废液回收系统自动灭火装置设计定期巡检养护能够延长设备寿命,让SOD废液灭火装置一直维持平稳顺畅的运行状态。
在现代企业评价体系中,环境、社会与治理表现日益受到重视。为高危的废液处理工艺配置先进的自动灭火装置,可以看作是ESG框架下的一项具体实践。在环境维度,它通过防止火灾及次生污染,保护了周边生态环境。在社会维度,它直接保障了员工的生命安全与健康,履行了对员工的责任。在治理维度,它体现了管理层对运营风险的系统性管理思维与实质性资源投入,展现了稳健的治理结构。因此,这项投资决策的价值,可以在财务考量之外,放入更宏大的企业可持续发展与公民责任叙事中进行阐述,成为企业责任报告中的一个切实案例。
特定安全设备的市场需求,往往与相关行业的扩张及内部风险意识的提升同步。在生物制药、新材料研发、精细化工等领域,实验与生产活动中涉及的复杂废液种类和总量都在增加,对专业回收与安全处理的需求随之放大。与此同时,这些行业对生产连续性、资产保护以及人员安全的标准也在不断提高。这种背景下,能够针对废液回收这一特定风险点提供专注防护的自动灭火装置,其市场接受度自然呈现上升态势。它的市场空间,直接映射了高附加值产业对专业化、精细化安全管理的迫切需求。生物制药废液含有可燃有机物,长期使用便能体会SOD废液灭火装置运行的稳定靠谱程度。
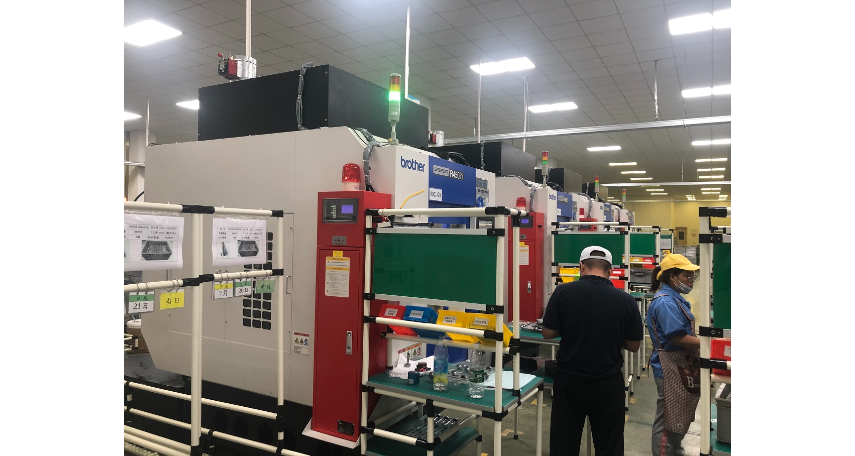
拥有多条SOD废液回收生产线的企业或者园区,选择中央管控SOD废液回收系统自动灭火装置可以实现所有风险点位的集中管理,所有装置的运行状态、预警信息都集中显示在中控平台,工作人员在中控室就能掌握所有点位的安全状态,不需要分散到各个工段巡检。当某一个点位出现异常预警,中控平台会自动定位点位信息,提醒工作人员确认,火情触发后,中控平台也能自动记录整个处置过程,方便后续复盘整理。这种装置搭配分布式的探测和灭火单元,既能实现集中管控,又能实现各个点位的单独触发,哪怕中控暂时出现异常,单个点位的装置也能自动完成火情处置,不会影响防护效果。它还能和SOD废液回收系统本身的中控系统对接,实现消防信息和生产信息的共享,出现火情后自动联动生产系统做对应处置,减少次生灾害的发生,适合大型园区多生产线多工段的SOD废液回收场景,能提升安全管理效率,降低人工管理成本,实现全天候的安全防护,满足大规模项目的安全管理需求。工业设计院规划环保厂房时,批量采购SOD废液灭火装置用于新建废液回收工程项目。防爆SOD废液回收系统自动灭火装置设计
小型酶制剂实验室废液产出量少,精简配置就能合理把控SOD废液灭火装置采购预算。定点防护SOD废液回收系统自动灭火装置推荐
现代安全设计理念强调,自动灭火装置不应是附加在废液回收系统上的孤立部件。理想的模式是与主工艺系统建立深度的、双向的信息联通。这种集成意味着灭火装置能够接收来自生产控制系统的实时状态数据。例如,当回收系统计划停机进行检修保养时,灭火装置可以自动切换到灵敏度较低的维护模式,避免施工活动触发不必要的警报。反过来,当灭火装置自身的探测器感知到风险并进入预警状态,或者已经启动灭火程序时,它会立即向主控制系统发出一个高优先级的联动信号。这个信号宛如一声警报,能够自动触发一系列预定义的工艺安全操作:紧急关闭废液进料阀门、启动事故排风系统、停止相关区域的泵机运转,并将报警信息实时推送至控制室。这种深度的“对话”与联动,将原本局限于一点的消防安全事件,升级为整个生产体系的协同应急响应,从而大幅提升了事件处理的系统性与整体安全水平。定点防护SOD废液回收系统自动灭火装置推荐