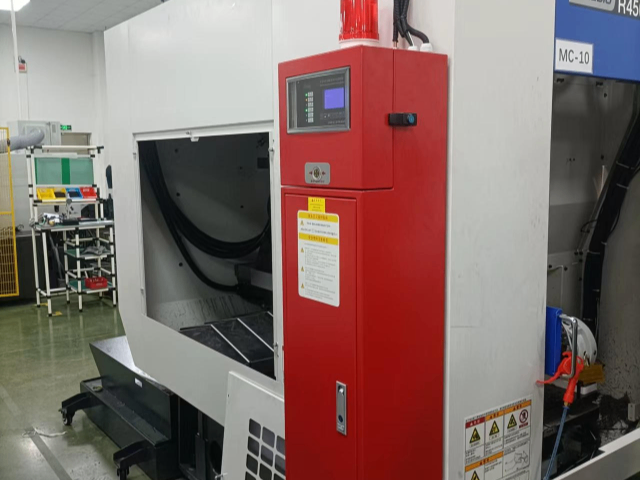
多数工业场景的SOD废液回收生产线保持24小时连续运转,不少工段都实现无人值守,火情隐患可能出现在任何时段,普通灭火装置无法满足这类场景的安全需求,全天候监测型定制装置刚好适配这类场景。定制过程会围绕不同行业的生产特性调整配置,满足实际生产的安全需求。制浆造纸行业的黑液浓缩工段,环境湿度大,废液本身带有腐蚀性,定制时会升级探测元件的防护等级,给整套装置做防腐蚀外壳处理,保证长期潮湿腐蚀环境下监测数据稳定准确。半导体电子行业的SOD旋涂废液回收车间对洁净度要求高,定制时会搭配洁净型灭火药剂,避免灭火后残留杂质污染高纯物料。定制还会对接企业现有中控系统,把装置的运行状态和监测数据实时同步到管控平台,不管哪个时段出现异常,工作人员都能立刻收到预警,装置也能自动触发灭火动作,把火情控制在初期阶段,不需要工作人员赶到现场就能完成处置。大型废液集中处理园区需要多组设备联动,场地规模会拉高整套设备的采购整体预算。四川分区管控SOD废液回收系统自动灭火装置的使用
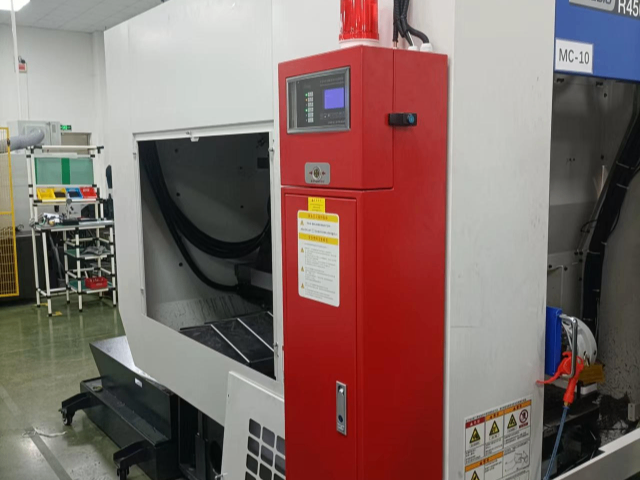
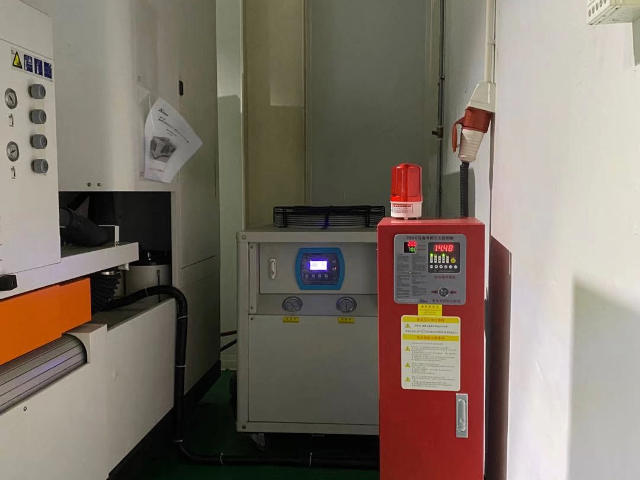
走进大中型制浆造纸厂的碱回收车间,就能看到SOD废液回收系统有序运转,这类系统处理的废苏打黑液需要经过蒸发浓缩,本身温度高还带有易燃组分,一旦出现火情,普通消防设备难以及时处置。落地式SOD废液回收系统自动灭火装置就安装在回收设备周边,针对储液罐、蒸发浓缩、精馏工段及输送管路的风险做专属防护。装置采用感温、火焰、可燃气体复合探测技术,多信号验证触发灭火,可根据废液组分匹配药剂,遏制有机废液流淌火与蒸汽爆燃,同时联动切断进料、关停工艺设备,规避废液泄漏次生灾害。整机做防爆防腐处理,可直接落地安装不用额外改造机房,不管是半导体行业的旋涂绝缘介质废液回收生产线,还是生物制药行业的SOD提取废液回收装置,都能发挥对应防护作用,实现全天候无人值守防护。南京创安安防技术有限责任公司专注于工业生产安全需求解决方案与产品服务,坚持客户至上的服务准则,为不同工业场景打造适用的消防产品。四川全天候监测型SOD废液回收系统自动灭火装置多少钱精细化工碱性废液车间隐患众多,多方筛选后的SOD废液灭火装置适配厂区日常安防需求。
现代工业的发展越来越注重与环境社会的和谐共生。该灭火装置的设计理念也与此同频。其采用的灭火技术,优先考虑那些对大气臭氧层无破坏、温室效应潜能低,且在灭火后残留物易于清理、不影响废液后续合规处理的药剂。装置自身的能耗被控制在较低水平,符合绿色工厂的运营要求。长寿命的设计减少了因频繁更换而产生的固体废物。它不只保护了生产过程,其自身的环境足迹也经过审慎考量。这使得企业引进该装置时,不只在提升安全等级,也是在为其整体的可持续发展蓝图添加一块负责任的拼图。
在某制药厂的溶剂回收车间,曾记录到一次因泵体密封失效引发的废液蒸汽泄漏事件。当时,工艺线上的浓度探测器尚未达到报警阈值,但灭火装置的复合型火灾探测器已率先捕捉到异常的温升趋势与特定光谱信号。装置并未被动等待明火,而是依据内置算法启动了前期干预流程,先是联动通风系统加大换气力度,同时向控制中心发出预警。数秒后,局部温度突破临界点,装置立即释放灭火剂,将处于萌芽状态的闪燃风险彻底消除。整个事件从预警到处置结束,未引发全厂疏散警报,也未造成设备损毁或生产中断。事后分析认为,超前且果断的响应机制是避免事故升级的关键。药企将废液环保设备与消防设备一同采购,组合下单能够争取更为优惠的合作条件。
不同行业的SOD废液属性差别很大,从制浆造纸的废苏打黑液,到半导体行业的旋涂绝缘介质有机废液,再到生物制药行业的超氧化物歧化酶提取废液,火灾特性各不相同,选多功能装置要贴合自身行业需求调整。多功能SOD废液回收系统自动灭火装置,可适配不同组分的SOD废液,能根据需求更换对应灭火介质,可对接不同品牌不同型号的SOD废液回收系统中控,同时集成火情探测、自动触发灭火、联动工艺关停等多个功能,不用额外搭配多个设备,一体化解决SOD废液回收系统的消防防护需求。半导体行业选择这类装置,可搭配洁净型灭火药剂,避免灭火后残留污染高纯电子物料,制浆造纸行业可搭配适配碱性废液的药剂,满足浓缩工段的防护要求,生物制药行业可选用防爆防腐款,适配有机溶媒回收工段的高危环境,这类多功能装置可调整配置,满足不同场景的防护需求,是很多SOD废液回收项目的合适选择。这套消防设备防护废液储罐与精馏区域,抵御有机废液起火,规避蒸汽爆燃带来的安全隐患。四川全天候监测型SOD废液回收系统自动灭火装置多少钱
园区废液系统整体升级筹备阶段,打听业内口碑就能筛选出靠谱的SOD废液灭火装置供应方。四川分区管控SOD废液回收系统自动灭火装置的使用
在一家研究所的中心实验室内,废液回收系统经历了长时间的连续运行。系统内部一个阀门的缓慢渗漏,使得少量挥发性废液在不易察觉的角落逐渐积聚。一次例行的设备启动操作所产生的电火花,意外引燃了这些蒸汽,瞬间引发闪燃。明火出现的同一时刻,安装在区域上方的自动灭火装置便捕捉到了异常的火焰特征与急剧的温度变化。装置立即发出声光警报,并几乎同步启动了灭火程序。预设的惰性气体从特定角度的喷头迅速释放,形成保护性覆盖层,将火源区域与氧气隔离。燃烧在几秒内因缺氧而停止。整个事件中无人员在场,火势被严格控制在起始点,周围摆放的精密分析仪器均未受到波及。事后勘查只发现局部轻微的烟熏迹象,关键设备功能完全正常,实验室在极短时间内就排除了隐患,恢复了工作状态。这次静默而高效的干预,直观地印证了该防护装置在实际风险中的关键作用。四川分区管控SOD废液回收系统自动灭火装置的使用