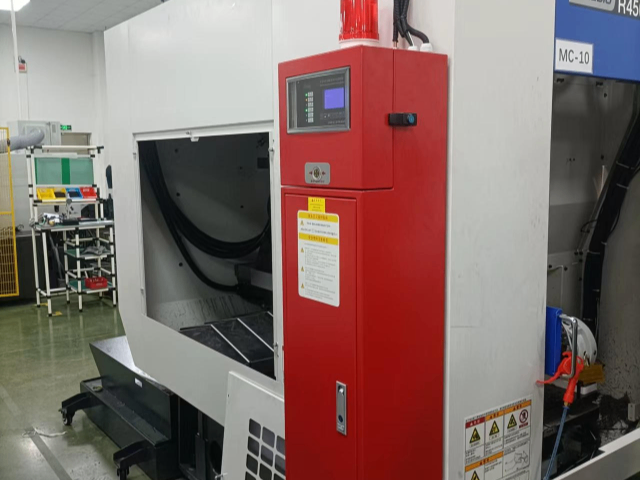
装置的设计是其后续能否正常发挥作用的基础,设计阶段要充分考虑对应SOD废液回收工艺的各类风险点。针对储液罐、蒸发浓缩、精馏工段及输送管路等不同位置的风险特性,要布置对应的探测模块,采用感温、火焰、可燃气体多信号交叉验证的模式,减少误触发的概率。要根据废液的组分匹配对应的灭火药剂,比如半导体行业的废液回收场景要选用洁净气体类药剂,避免后续污染物料;制浆造纸行业的黑液回收场景要选用抗溶泡沫类药剂,应对有机废液流淌火的风险。装置还要预留和回收系统中控对接的接口,可在触发灭火动作时同步联动切断工艺进料、关停工艺设备,规避废液泄漏带来的衍生问题。整机外壳要做防爆防腐处理,适配各类恶劣的工业生产环境,还要配备远程监控的功能,方便运维人员随时查看状态。南京创安安防技术有限责任公司重视产品研发,可结合不同行业的特殊环境为客户提供定制化的产品方案。洁净药剂适配电子生产厂区,启用SOD废液灭火装置不会污染半导体车间高纯生产物料。四川分布式SOD废液回收系统自动灭火装置供应商
在当前的监管环境下,安全合规是企业运营不可逾越的红线。各级管理部门对于实验室及生产场所的危险化学品管理、消防安全设施配置,出台了一系列日益细化的规范与标准。对于处理SOD等具有特定风险的废液单位,配备符合要求的专业灭火设施,已成为许多项目通过安全验收、获得运营许可的必要条件之一。这种政策导向,为自动灭火装置的普及提供了强大的外部驱动力。企业选择安装,既是为了满足法规的明确要求,降低违规风险,也是展现其履行安全管理主体责任的积极姿态。广东防爆SOD废液回收系统自动灭火装置报价新建碱回收厂房筹备消防设备,了解各家技术优势就能选定合适的SOD废液灭火装置。
安全设备的价值,要在关键时刻的闪光中得以证实。该装置在多个不同行业的安装记录,构成了其可靠性的生动注脚。在一处日夜运转的化工厂区,它曾于深夜无人值守时,准确探测到因管道老化产生的微小泄漏并引发的初期火苗,自动启动程序在数秒内将其扑灭,避免了可能蔓延至整个车间的灾难。另一起案例发生在实验室,当人为操作失误导致有机溶剂外溢遇热源时,装置迅速响应的喷雾有效控制了局面,保护了价值高昂的分析仪器。这些来自真实场景的反馈,无声地诉说着其在复杂条件下的稳定性能与快速决策能力,给予使用者超越纸面参数的信心。
当警报被确认,决定灭火效果的关键,往往是所喷洒的灭火剂。这并不是一个可以随意决定的选择。面对成分复杂的废液,灭火剂必须被看作一个化学反应参与者来评估。某些干粉剂虽然扑灭明火迅速,但可能与废液中的特定物质作用,产生腐蚀性残留,损伤设备内壁。泡沫覆盖效果好,却可能对后续的废液处理工艺造成干扰。惰性气体灭火后无残留,但对密封空间有严格要求。因此,较优的选择必须建立在对废液主成分、工艺条件及现场环境的三重理解之上,目标是找到一个既能快速抑制燃烧,又与整个系统兼容、不带来新问题的解决方案。告知厂商废液日处理量与储罐容积,对方会测算规格出具完整的设备采购费用清单。
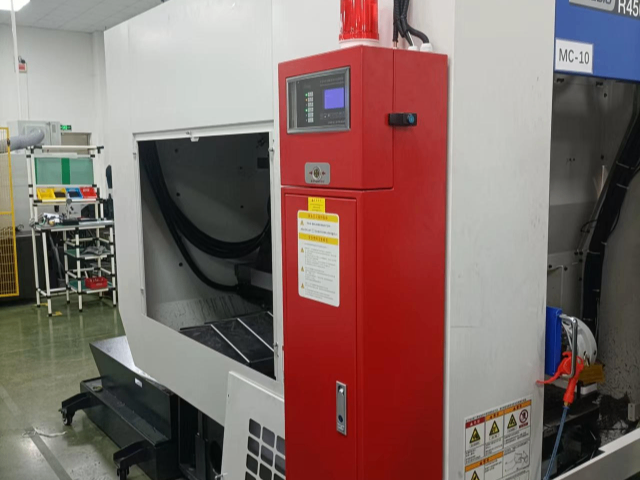
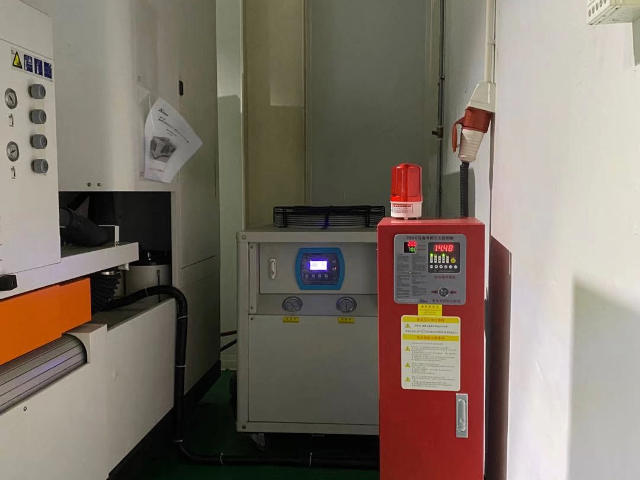
很多中小规模的SOD废液回收场景,比如高校有机化学实验室、企业小型中试车间、小规模生物医药提取线,都会选择柜式SOD废液回收系统自动灭火装置搭配使用。这类装置本身属于模块化小型设备,刚好适配小空间场景的防护需求,不用额外改造原有空间布局,就能直接配套小型SOD废液回收装置使用。日常使用过程中,装置保持全天候值守状态,搭配感温、火焰、可燃气体复合探测技术,多信号交叉验证确认火情后,会自动触发灭火动作,还能联动切断进料、关停回收工艺设备,规避废液泄漏带来的次生问题。它可以根据回收废液的组分匹配对应的灭火药剂,不管是半导体旋涂工艺产生的有机SOD废液,还是生物提取产生的酶类SOD废液,都能找到适配的灭火方案,遏制有机废液流淌火与蒸汽爆燃风险。日常维护也比较简单,只需定期检查探测模块的清洁状态,确认信号传输正常即可,不用安排专人24小时驻场值守,管理人员可以通过对接的中控后台远程查看装置状态。印染废碱液腐蚀性较强,定制防腐机型的SOD废液灭火装置可以抵御酸碱物料持续侵蚀。江苏中央管控SOD废液回收系统自动灭火装置生产厂商
挑选废液专属消防设备不要只看低价,药剂适配度与防爆性能都需要仔细斟酌对比。四川分布式SOD废液回收系统自动灭火装置供应商
挑选SOD废液回收系统的自动灭火装置时,企业往往面临这样的困惑:不同供应商的产品参数看似相近,实际防护效果却差异明显。复合探测式装置的选购关键,首先在于信号验证机制的可靠性——设备会采用"温度-火焰-气体"三参数交叉判断,而非单一探测。例如在处理含醇类废液的蒸发工段,当感温元件监测到超过180℃的异常升温,系统不会立即启动,而是结合可燃气体探测器的浓度数据和火焰探测器的光信号,三重确认后才触发灭火,避免因设备过热等非火情因素导致误动作。其次要考察药剂匹配度,针对制浆造纸行业的黑液回收系统,需选用抗溶泡沫灭火剂应对高粘度流淌火;而半导体行业的SOD旋涂废液回收场景,则必须搭配洁净气体药剂,防止灭火剂残留影响光刻胶纯度。此外,联动控制功能也是重要考量点,装置能与回收系统的PLC中控无缝对接,实时上传设备状态数据,当某一探测区域出现故障时,自动切换至备用探测回路,确保防护无死角。四川分布式SOD废液回收系统自动灭火装置供应商