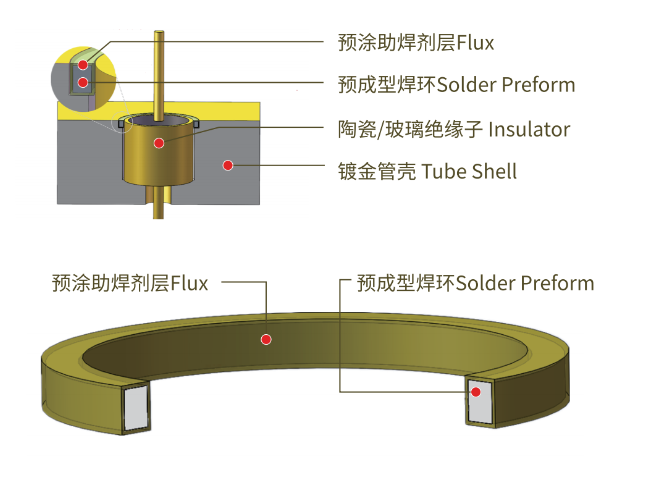
金锡焊料中金含量高达80wt%,而黄金作为贵金属,价格远高于普通金属,这使得金锡焊料的单位价格远高于常规无铅焊料。对于采购决策者而言,理性评估金锡焊料的经济性,需要从全生命周期成本和可靠性价值两个维度综合考量。从材料成本角度看,金锡焊料的价格受国际金价波动影响较大。以近年来黄金价格为参考,Au80Sn20焊料的市场价格约为普通SAC无铅焊料的100~200倍。对于单个封装而言,所用金锡焊料的重量通常在毫克级别,***材料成本并不高,但在大批量生产中,焊料成本的积累仍然需要纳入成本预算。从可靠性价值角度看,采用金锡焊料封装的器件具有更长的使用寿命和更低的在役失效率,这意味着减少了维护成本、替换成本和因器件失效导致的系统停机成本。在***和航天应用中,器件失效的代价远超焊料本身的成本,因此选用高可靠性封装材料的经济合理性是明确的。在成本优化方面,通过精确设计焊料用量(避免过量使用)、建立焊料边角料回收体系(回收贵金属价值)和优化采购策略(批量采购或套期保值)等措施,可以在保证封装可靠性的同时合理控制金锡焊料的使用成本,实现质量与经济性的平衡。电镀工艺优化金锡焊料表面,提升焊接适配性。金锡焊料中国 CPCA 标准应用方案
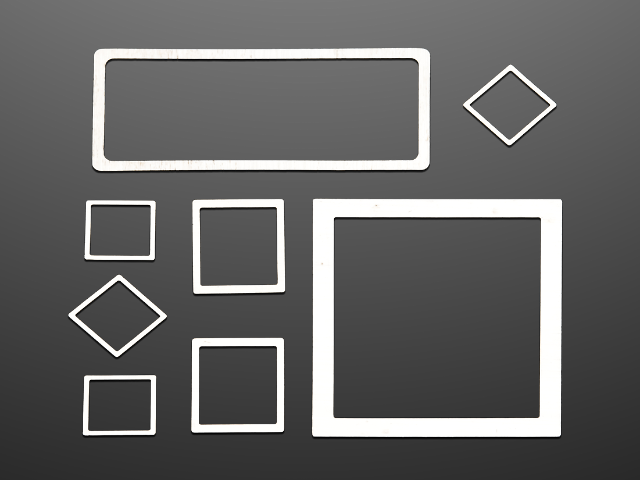
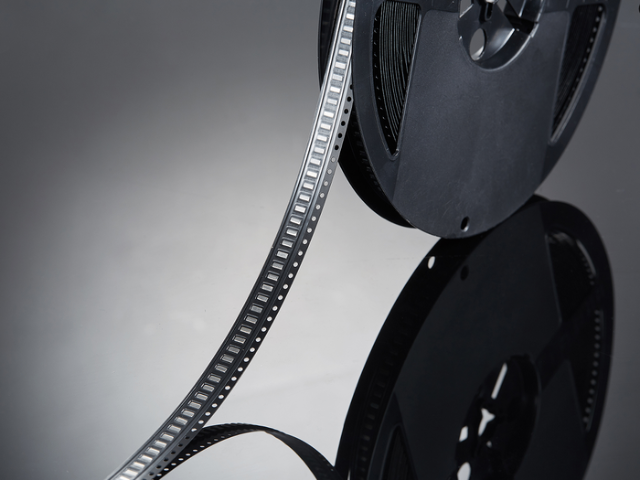
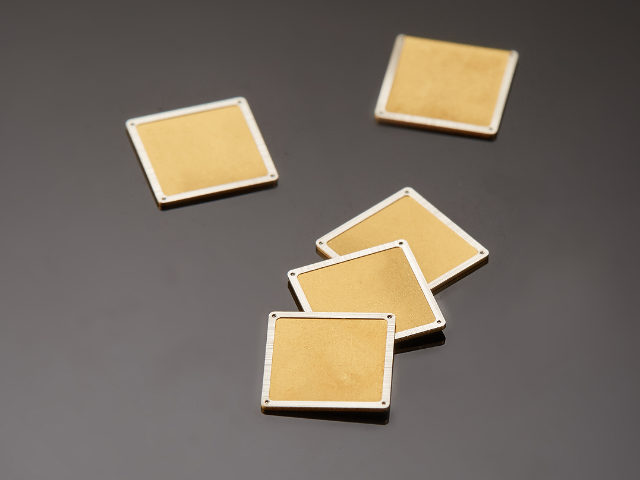
随着电子封装向更小尺寸、更薄形态发展,对金锡焊料预成型片的厚度提出了越来越严苛的要求。当封装焊接间隙*有数十微米时,需要使用厚度在25μm至50μm的超薄金锡焊料片。制备此类超薄焊料片面临着诸多技术挑战。从材料特性角度看,金锡共晶合金硬度较高(HV约150~180),脆性相(AuSn、Au5Sn)的体积分数大,在轧制变形过程中容易产生边缘开裂和表面微裂纹。为克服这一问题,需要精心控制轧制温度、道次压下量和退火工艺,采用多次小压下量逐步减薄的方式,确保每一轧制道次后材料的组织均匀性和表面质量。从工艺设备角度看,超薄金属轧制需要高精度的轧机,辊面粗糙度和平行度要求较高,轧制力和张力控制精度需要达到亚微米级别,才能确保轧制出的薄片厚度均匀、无波纹。冲压或激光切割是超薄焊料片成形的主要方式,需要选择合适的工艺参数以获得尺寸精确、边缘整齐的焊料片。超薄金锡焊料片技术的突破,为微型化精密封装提供了有力的材料支撑,是推动高密度封装技术进步的重要环节。金锡焊料自动驾驶汽车电机应用方案金锡焊料支持自动化包装,适配批量生产需求。
在电子封装领域,金锡焊料与传统铅锡(Pb-Sn)焊料**着两种截然不同的技术路线,两者在成分、熔点、力学性能和应用领域上均存在***差异。传统铅锡共晶焊料(63wt%Sn-37wt%Pb)熔点约183°C,成本较低,焊接工艺窗口宽泛,曾在电子行业中占据主导地位。然而,铅是有毒重金属,对环境和人体健康存在潜在危害,欧盟RoHS指令自2006年起限制在消费电子产品中使用含铅焊料,推动了无铅焊料技术的快速发展。金锡焊料(Au80Sn20)则完全不含铅,符合全球主流环保法规要求。其熔点高达280°C,具备铅锡焊料无法企及的高温稳定性,可在150°C以上的高温环境中长期服役,适合航空、**、卫星等对热可靠性要求严苛的场合。在机械性能方面,金锡焊料的抗剪强度和抗蠕变性能均***优于铅锡焊料,尤其在温度循环测试中表现出更强的疲劳寿命。当然,金锡焊料也存在成本较高、工艺窗口相对较窄的局限性,因此并非所有应用场景的优先。在实际选型时,需根据具体应用对可靠性、成本、工艺条件和环保合规性的综合权衡来做出决策。
机械冲击和振动是电子设备,特别是***及空间设备在服役过程中不可避免的力学环境载荷。封装焊点作为器件与基板之间的主要连接界面,是承受这些机械载荷的关键结构单元,其抗冲击和抗振动能力直接决定了设备的力学可靠性。金锡焊料具有较高的硬度(维氏硬度约HV150~180)和弹性模量(约68GPa),这意味着在受到外部冲击时,焊点本身能够凭借较高的刚度抵抗形变,降低因应力集中导致裂纹萌生的风险。同时,其层片状共晶微观组织对裂纹扩展具有一定的阻碍作用,有助于提升焊点的断裂韧性。在MIL-STD-883规定的力学测试项目中,包括机械冲击测试(MechanicalShock,TestMethod2002)和振动测试(Vibration,TestMethod2007),金锡焊料封装的器件通常能够满足A/B级可靠性要求。对于特别严苛的应用场景(如弹载引信、火工品控制电路),还需进行专项的高g值冲击测试(如15000g、20000g),金锡焊料凭借其**度和良好的界面结合质量,能够在此类极端力学条件下保持焊点完整性。合理的焊点设计与工艺控制,结合金锡焊料的力学性能优势,是确保高可靠性封装产品力学环境适应性的技术基础。国家高新技术企业打造,金锡焊料产品品质有保障。
微波器件封装对材料的要求涵盖电气、热学和力学多个维度,而且随着工作频率的升高,对封装材料电磁性能的要求也越来越严格。金锡焊料以其优良的导电性、**度和气密封接能力,在微波器件封装领域占有重要地位。在微波功率放大器(PA)、低噪声放大器(LNA)、混频器和开关等微波单片集成电路(MMIC)的封装中,金锡焊料主要用于GaAs、GaN或SiC功率芯片的贴装。这些化合物半导体功率芯片在工作时具有较高的热流密度,要求芯片贴装焊料具有尽可能低的热阻,以维持芯片在允许的结温范围内工作。金锡焊料薄而致密的焊点恰好满足这一要求。在气密封装微波模块中,金锡焊料还用于多芯片模块(MCM)的腔体密封。通过在外壳腔口周边放置环形金锡预成型片,在真空或氮气保护下进行回流焊,可以形成满足***气密标准的封接焊缝。气密封装微波模块广泛应用于相控阵雷达、电子战和通信系统中,是***和航天电子装备的**组成部分。金锡焊料在这一领域的稳定性能和经过大量工程实践验证的可靠性记录,使其成为微波器件封装工程师的优先材料之一。金锡焊料适配医疗器械电子部件密封封装需求。金锡焊料中国 CPCA 标准应用方案
金锡焊料助力国产电子封装产业技术升级。金锡焊料中国 CPCA 标准应用方案
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。金锡焊料中国 CPCA 标准应用方案
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!