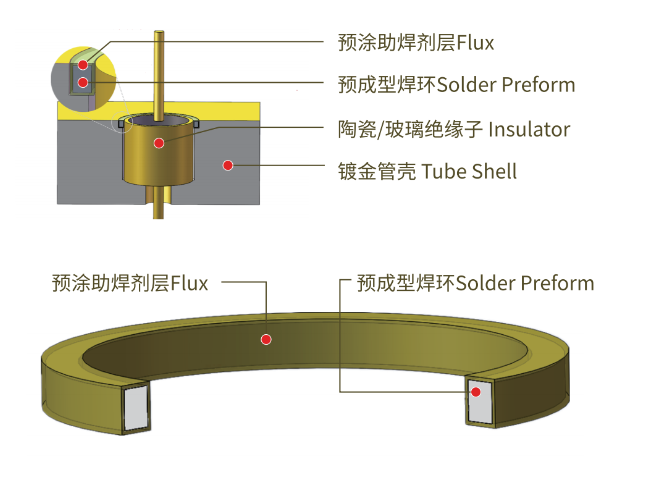
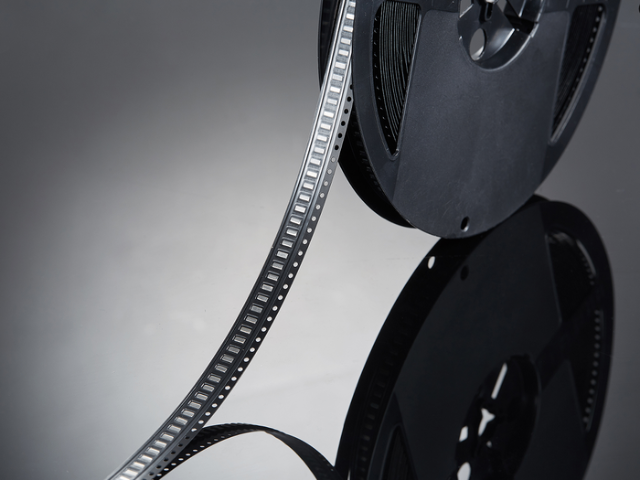
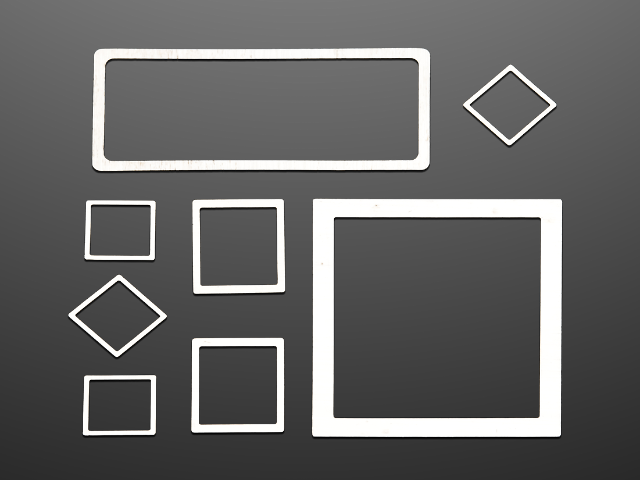
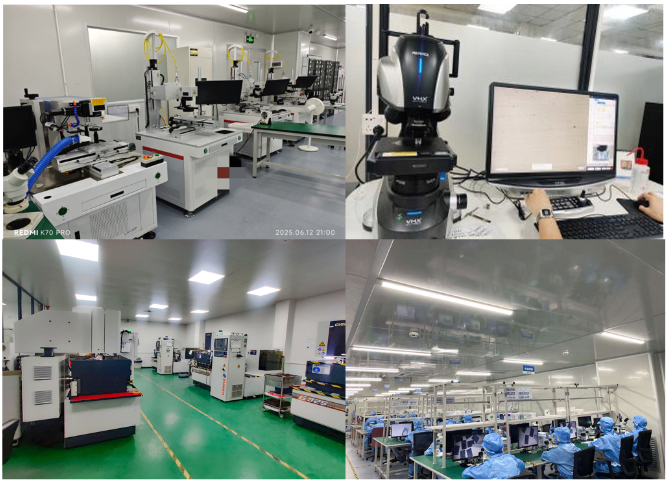
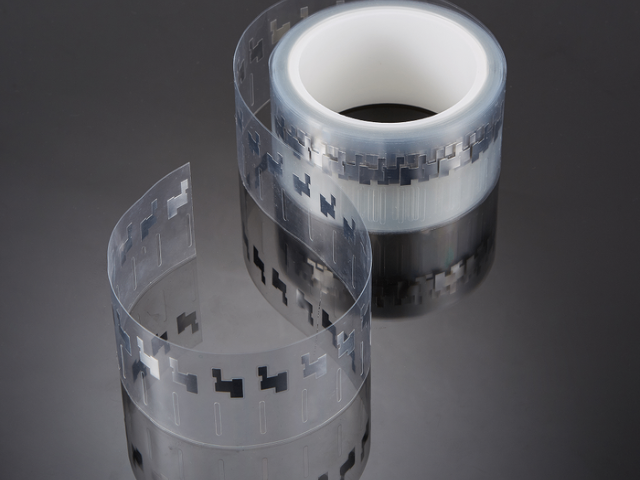
随着电子封装向更小尺寸、更薄形态发展,对金锡焊料预成型片的厚度提出了越来越严苛的要求。当封装焊接间隙*有数十微米时,需要使用厚度在25μm至50μm的超薄金锡焊料片。制备此类超薄焊料片面临着诸多技术挑战。从材料特性角度看,金锡共晶合金硬度较高(HV约150~180),脆性相(AuSn、Au5Sn)的体积分数大,在轧制变形过程中容易产生边缘开裂和表面微裂纹。为克服这一问题,需要精心控制轧制温度、道次压下量和退火工艺,采用多次小压下量逐步减薄的方式,确保每一轧制道次后材料的组织均匀性和表面质量。从工艺设备角度看,超薄金属轧制需要高精度的轧机,辊面粗糙度和平行度要求较高,轧制力和张力控制精度需要达到亚微米级别,才能确保轧制出的薄片厚度均匀、无波纹。冲压或激光切割是超薄焊料片成形的主要方式,需要选择合适的工艺参数以获得尺寸精确、边缘整齐的焊料片。超薄金锡焊料片技术的突破,为微型化精密封装提供了有力的材料支撑,是推动高密度封装技术进步的重要环节。金锡焊料适配 ISO13485 医疗器械封装使用要求。金锡焊料 ASIC 芯片方案
金锡焊料技术的未来发展,将围绕更精细的成分控制、更高的尺寸精度、更好的工艺适应性和更低的综合使用成本等**方向持续演进。在成分创新方面,研究人员正在探索在Au-Sn基础成分上添加微量第三组元(如铟、锗或铋)的改性合金,通过调节合金熔点、改善润湿性或优化微观组织,以满足不同应用场景的差异化需求。例如,加铟的Au-Sn-In合金可在保持良好导热性的同时适度降低熔点,拓宽在温敏器件封装中的应用空间。在工艺技术方面,金锡薄膜焊料(PVD工艺)的持续成熟将推动晶圆级封装(WLP)和芯片级封装(CSP)工艺的普及应用;纳米金锡焊料粉末和微米焊膏的研究探索,将为超精细焊点的制备提供新的工艺选择;激光辅助局部焊接技术与金锡焊料的结合,有望在高密度封装中实现更精细的局部焊接,减少焊接热影响区对邻近器件的影响。在可持续发展方面,随着贵金属资源压力的增加,开发具有更高材料利用率的精密成形工艺、建立更完善的贵金属回收再利用体系,将成为行业的重要发展课题。同时,利用数字化技术(如焊接工艺仿真、在线质量监控、大数据分析)优化生产工艺和质量控制,提升金锡焊料产品的一致性和工艺窗口,也是推动行业技术进步的重要手段。金锡焊料玻璃封装方案科技创新示范基地赋能,提升金锡焊料封装适配性。
金锡焊料中金含量高达80wt%,而黄金作为贵金属,价格远高于普通金属,这使得金锡焊料的单位价格远高于常规无铅焊料。对于采购决策者而言,理性评估金锡焊料的经济性,需要从全生命周期成本和可靠性价值两个维度综合考量。从材料成本角度看,金锡焊料的价格受国际金价波动影响较大。以近年来黄金价格为参考,Au80Sn20焊料的市场价格约为普通SAC无铅焊料的100~200倍。对于单个封装而言,所用金锡焊料的重量通常在毫克级别,***材料成本并不高,但在大批量生产中,焊料成本的积累仍然需要纳入成本预算。从可靠性价值角度看,采用金锡焊料封装的器件具有更长的使用寿命和更低的在役失效率,这意味着减少了维护成本、替换成本和因器件失效导致的系统停机成本。在***和航天应用中,器件失效的代价远超焊料本身的成本,因此选用高可靠性封装材料的经济合理性是明确的。在成本优化方面,通过精确设计焊料用量(避免过量使用)、建立焊料边角料回收体系(回收贵金属价值)和优化采购策略(批量采购或套期保值)等措施,可以在保证封装可靠性的同时合理控制金锡焊料的使用成本,实现质量与经济性的平衡。
机械冲击和振动是电子设备,特别是***及空间设备在服役过程中不可避免的力学环境载荷。封装焊点作为器件与基板之间的主要连接界面,是承受这些机械载荷的关键结构单元,其抗冲击和抗振动能力直接决定了设备的力学可靠性。金锡焊料具有较高的硬度(维氏硬度约HV150~180)和弹性模量(约68GPa),这意味着在受到外部冲击时,焊点本身能够凭借较高的刚度抵抗形变,降低因应力集中导致裂纹萌生的风险。同时,其层片状共晶微观组织对裂纹扩展具有一定的阻碍作用,有助于提升焊点的断裂韧性。在MIL-STD-883规定的力学测试项目中,包括机械冲击测试(MechanicalShock,TestMethod2002)和振动测试(Vibration,TestMethod2007),金锡焊料封装的器件通常能够满足A/B级可靠性要求。对于特别严苛的应用场景(如弹载引信、火工品控制电路),还需进行专项的高g值冲击测试(如15000g、20000g),金锡焊料凭借其**度和良好的界面结合质量,能够在此类极端力学条件下保持焊点完整性。合理的焊点设计与工艺控制,结合金锡焊料的力学性能优势,是确保高可靠性封装产品力学环境适应性的技术基础。公司金锡焊料生产遵循标准化工艺流程。
在金锡焊料封装工艺中,焊料层厚度是影响焊接质量的关键工艺变量之一。合理的焊料厚度设计需要在多个相互制约的因素之间寻求平衡。焊料层过薄的问题:当焊料厚度小于某一临界值(通常为25μm)时,焊料量不足以填充封接界面上的所有微观凹坑和不平整区域,容易形成大面积空洞,导致导热路径不连续、力学强度下降和气密性不足;过薄的焊料层在冷却凝固时也更容易产生残余应力集中。焊料层过厚的问题:焊料层过厚(通常超过200μm)会增加焊点的顺应性,一定程度上有利于吸收热错配应变;但同时也会降低整体封装结构的尺寸精度,并可能在焊料层中产生孔洞或气泡聚集。此外,焊料用量增加也直接增加了贵金属材料的成本,不利于生产经济性。从工程实践经验来看,金锡焊料层的比较好厚度范围通常为50μm~150μm,具体值需根据封装结构的几何特征(如芯片面积、封接台阶高度)和热-力仿真结果来确定。工艺控制方面,通过精确的预成型片厚度控制和夹具设计,可以将**终焊缝厚度控制在设计目标值的±15%范围内,确保焊接质量的一致性。金锡焊料适配精密电子器件小批量封装生产。金锡焊料金基认证
金锡焊料满足海康威视安防电子封装需求。金锡焊料 ASIC 芯片方案
光纤通信系统中的有源光器件,包括半导体激光器(DFB、VCSEL)、光放大器(SOA)、光探测器(APD、PD)和电吸收调制激光器(EML),对封装的精度和稳定性要求较高。在这些器件的封装中,金锡焊料作为**芯片贴装材料,发挥着不可替代的作用。光纤通信波段(1310nm和1550nm)激光芯片对工作温度极其敏感,温度变化1°C可导致波长漂移约0.1nm,对于密集波分复用(DWDM)系统,这已经接近信道间隔的容忍限度。因此,高速光模块(如400G、800G和未来的1.6T光模块)中的激光芯片贴装要求极低的热阻和优异的温度均匀性,金锡焊料高导热的特性正好满足这一要求。在光纤器件封装工艺中,金锡焊料还具有一个特殊优势:与铟焊料相比,金锡焊料的蠕变率更低,在长期服役过程中焊点形变量更小,有利于保持光纤对准精度和芯片位置稳定性,从而确保光器件长期工作的波长和功率稳定性。对于需要长达25年使用寿命的光传输网络设备,金锡焊料的这种长期稳定性优势具有重要的工程价值,是光器件封装工程师选用金锡焊料的重要依据之一。金锡焊料 ASIC 芯片方案
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!