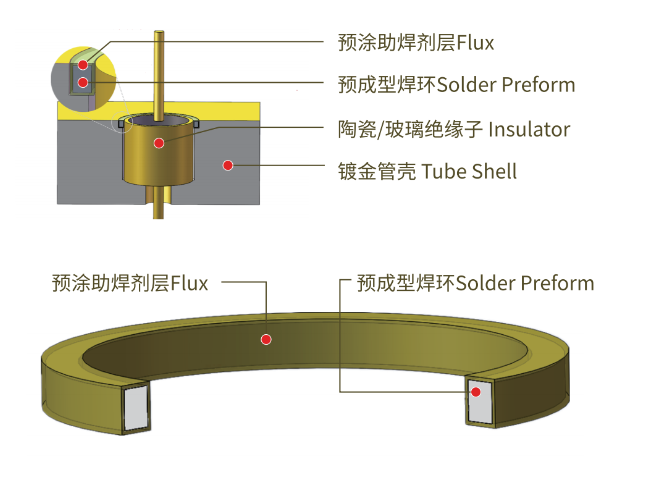
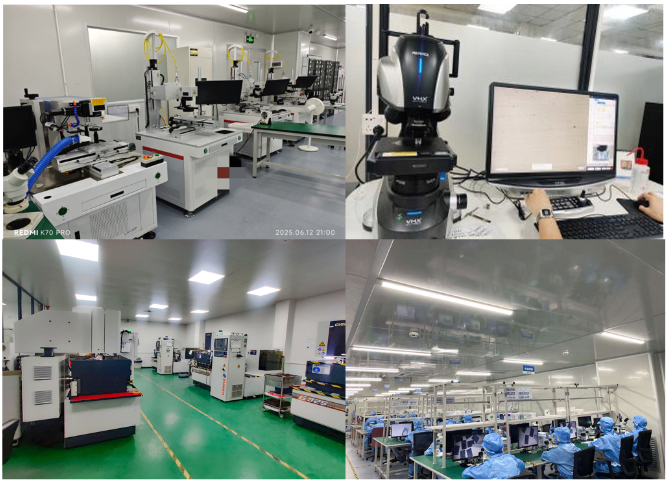
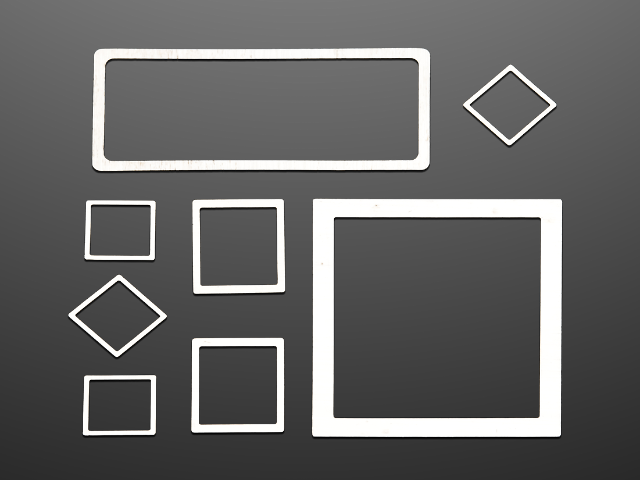
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。省级专精特新企业,深耕金锡焊料研发与生产制造。金锡焊料无致敏原料
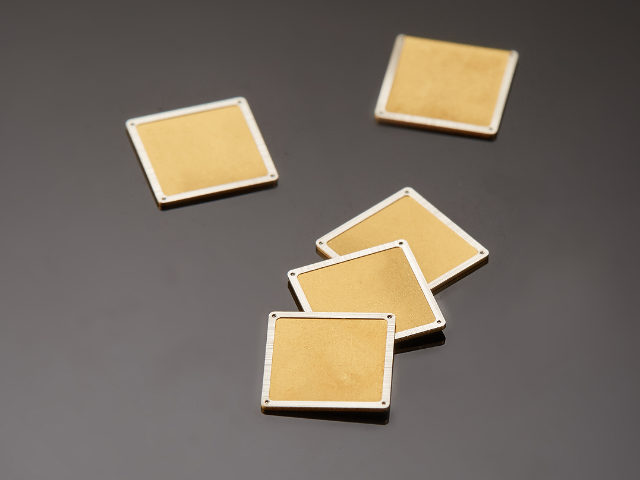
随着电子封装向更小尺寸、更薄形态发展,对金锡焊料预成型片的厚度提出了越来越严苛的要求。当封装焊接间隙*有数十微米时,需要使用厚度在25μm至50μm的超薄金锡焊料片。制备此类超薄焊料片面临着诸多技术挑战。从材料特性角度看,金锡共晶合金硬度较高(HV约150~180),脆性相(AuSn、Au5Sn)的体积分数大,在轧制变形过程中容易产生边缘开裂和表面微裂纹。为克服这一问题,需要精心控制轧制温度、道次压下量和退火工艺,采用多次小压下量逐步减薄的方式,确保每一轧制道次后材料的组织均匀性和表面质量。从工艺设备角度看,超薄金属轧制需要高精度的轧机,辊面粗糙度和平行度要求较高,轧制力和张力控制精度需要达到亚微米级别,才能确保轧制出的薄片厚度均匀、无波纹。冲压或激光切割是超薄焊料片成形的主要方式,需要选择合适的工艺参数以获得尺寸精确、边缘整齐的焊料片。超薄金锡焊料片技术的突破,为微型化精密封装提供了有力的材料支撑,是推动高密度封装技术进步的重要环节。有源植入医疗器械金锡焊料金锡焊料为中国航天等企业提供封装焊接支持。
航天电子器件工作于真空、强辐射、极端温度循环的太空环境中,对封装材料的要求远超地面应用。航天器件封装需要满足长达10年以上的在轨寿命要求,封装材料在此期间不得因老化、蠕变或腐蚀而导致器件失效。金锡焊料是航天器件封装的标准材料之一,被NASA、ESA等主要航天机构的材料选用标准(如NASA-STD-8739.3)所认可。在卫星、载人航天飞船和深空探测器的电子设备中,金锡焊料***用于**处理器、存储芯片、信号处理芯片和功率管理器件的气密封装。航天应用中金锡焊料的关键优势包括:在真空环境中不会释放有机挥发物,避免污染光学元件和精密机构;在强辐射环境(包括质子辐照、重粒子辐照和宇宙射线)下焊接界面不发生辐照损伤;在从-55°C至+125°C的在轨温度循环中展现出优异的热疲劳寿命;成分稳定不含易挥发或易偏析的元素。此外,金锡焊料的无磁性特点对于某些对磁场敏感的精密仪器(如陀螺仪和磁强计)封装也是重要优势。这些综合性能优势使金锡焊料在航天封装领域保持着不可替代的重要地位。
金锡焊料的性能优劣与生产过程中的纯度控制密切相关。高纯度的生产控制不*是产品质量的保障,也是赢得高可靠性用户信任的**能力。在原材料管控方面,金锡焊料的生产应使用4N级(纯度≥)以上的高纯金和高纯锡作为基础原料,并对每批原材料进行入厂复验,采用ICP-MS或AES等高灵敏度分析手段检测关键杂质元素(Pb、Fe、Cu、Bi、Sb等)的含量,确保原材料质量满足技术规范要求。在合金冶炼方面,采用真空感应熔炼工艺,在高纯氮气或真空保护下将金和锡按精确配比熔化混合,避免熔炼过程中的氧化污染和成分偏析。熔炼后对合金进行成分复核,并通过差示扫描量热法(DSC)检测熔化温度是否符合Au80Sn20共晶点要求,以成分和熔点双重指标确认合金质量。在后续加工(轧制、冲压、包装)各环节,建立严格的操作规程和环境控制标准,防止交叉污染,确保产品表面洁净、无污染。对成品进行全批次检验,包括尺寸、外观和关键性能指标,并出具完整的出厂检验报告,为用户提供可追溯的质量证明。高纯度生产控制体系是金锡焊料产品品质的根本保证,也是企业质量竞争力的**体现。 金锡焊料耐温性佳,适配高温封装焊接环境。
贵金属材料的有效利用效率是影响金锡焊料封装成本的重要因素。相对于部分半导体封装工艺中大量使用的昂贵介质和工艺材料,金锡焊料虽然单价较高,但其综合材料利用率较高,配合合理的工艺设计可以将材料损耗降到较低水平。在预成型片工艺中,通过精确计算每个封装位置所需的焊料量,并按此设计预成型片的尺寸和厚度,可以将焊料量控制在精确满足工艺需求的水平,避免不必要的过量使用。冲压生成的边角余料可以收集后送贵金属回收冶炼,有效回收其中的金属价值,降低实际材料成本。在薄膜焊料工艺中,通过精确控制PVD镀膜的靶材利用率(现代磁控溅射设备的靶材利用率通常可达30%~50%),以及采用掩模图案化技术确保焊料只沉积在需要的区域,可以进一步提升焊料材料的利用效率。对于批量化生产,建立完善的贵金属流转和回收制度,对生产过程中产生的各类含金锡废料(边角料、不合格品、清洗液等)进行系统性回收,是降低综合生产成本的重要管理措施。合理的材料利用策略和回收体系,有助于在保证产品质量的前提下合理控制金锡焊料封装的成本水平。金锡焊料适配精密电子器件小批量封装生产。金锡焊料无致敏原料
公司 5 名材料专业人士,主导金锡焊料研发设计。金锡焊料无致敏原料
在金锡二元合金体系里,共晶点对应的成分约为80wt%Au-20wt%Sn(原子百分比约为73.5at%Au-26.5at%Sn),共晶温度为280°C。这一数据来源于大量实验测定与热力学数据库计算的综合结果,被冶金学界***认可。共晶合金的**特征在于其单一的熔化温度,即在280°C时由固态直接转变为液态,没有固液两相共存的"糊状区"。这一特性对焊接工艺而言意义重大:工程师能够精确控制焊接温度窗口,降低工艺设计难度,提升焊点质量的重复性与一致性。与具有宽熔程区间的非共晶合金相比,Au80Sn20在回流焊过程中润湿迅速、铺展均匀,焊点空洞率明显降低。从相图角度分析,当合金成分偏离共晶点时,熔点会随之升高,并出现固-液两相共存区间。因此,在实际生产中需严格控制原材料纯度与配比精度,确保合金成分落在共晶点附近的合理范围内,以充分发挥共晶成分的工艺优势。对于有特殊需求的应用场景,也可选择富金或富锡的非共晶成分以调节熔化温度,但需相应调整焊接工艺参数。正是深刻理解Au-Sn相图的热力学规律,才能在实际应用中做到精细控制、稳定生产。金锡焊料无致敏原料
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!