- 品牌
- 爵豪科技
- 型号
- 齐全
- 产地
- 杭州
- 可售卖地
- 全国
- 是否定制
- 是
- 配送方式
- 物流运输
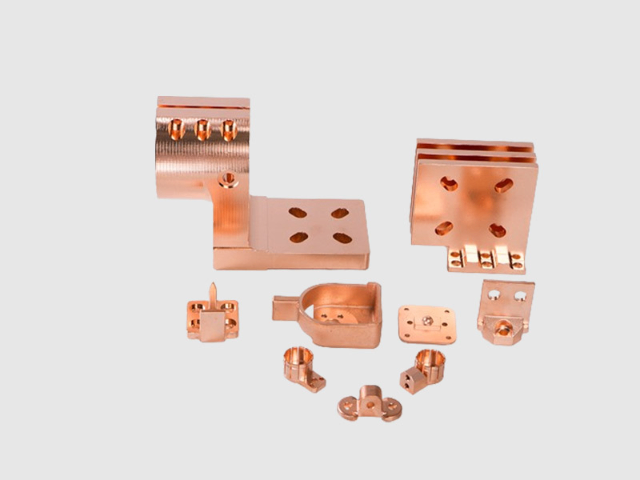
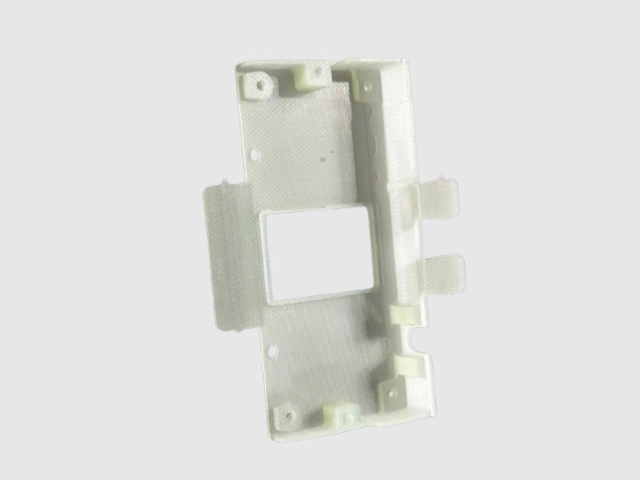
新能源汽车超充设备中,精密绝缘加工件是保障快充安全的重要元素。超充桩内部的绝缘模块、高压线束绝缘衬套等零件,需耐受 800V 以上高压和大电流产生的热量。采用耐高温硅胶复合材料制成的加工件,击穿电压达 40kV/mm,在 150℃高温下绝缘电阻仍保持 10¹²Ω 以上,有效防止高压漏电风险,为超充设备的快速稳定运行提供绝缘保障。数据中心服务器的高密度运行对绝缘件提出特殊要求。服务器电源模块中的绝缘隔板、连接器绝缘基座等零件,需具备低介损和良好散热性。通过采用液晶聚合物材料精密加工而成的零件,介电常数稳定在 3.0 以下,热导率提升至 0.8W/(m・K),在保障绝缘安全的同时,加速设备内部热量散发,助力数据中心实现高效散热。绝缘垫片供应商提供材质证明文件,质量可追溯。RoHS环保加工件生产厂家
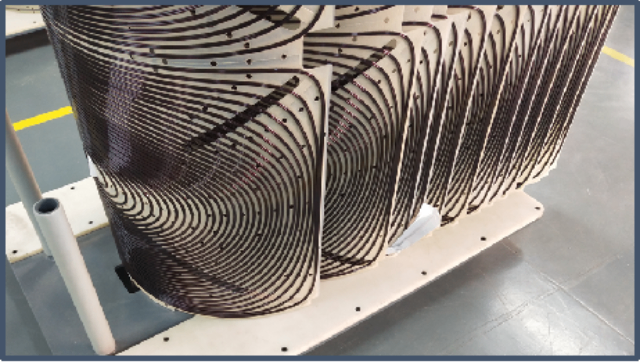
加工件在钣金加工中激光焊接与传统电弧焊相比具有热影响区小和变形小的特点。激光焊接能量密度高加热集中,焊缝窄且熔深大,焊接速度快生产效率高。激光焊接对工件装配间隙要求严格,间隙过大会导致焊缝不连续和咬边,一般要求间隙小于板厚的百分之十。激光焊接前工件表面需要清理干净,油污和氧化膜会影响激光吸收率和焊缝质量。对于高反射率材料如铝合金和铜合金,需要采用较高激光功率或表面处理提高吸收率。激光焊接过程中可以采用填丝方式改善焊缝成形和成分,填充焊丝可以调整焊缝合金成分提高抗裂性。激光复合焊将激光与电弧结合,激光提供深熔作用电弧填充间隙,对装配要求降低且焊缝成形改善。激光焊接后焊缝表面光滑余量小,多数情况下无需后续加工。但激光焊接设备投资较大,对操作人员技术水平要求较高,适合批量生产和对变形控制要求严格的场合。RoHS环保加工件生产厂家加工件尺寸接近公差下限时,操作人员应适当调整刀具补偿。
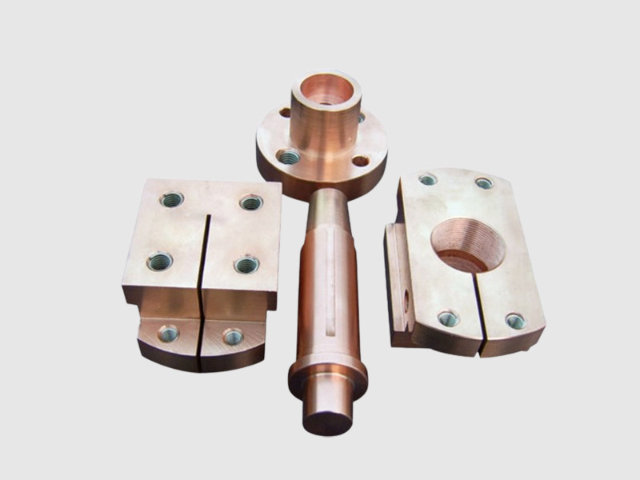
加工件在磨削加工中内圆磨削比外圆磨削难度更大。内圆磨削砂轮直径受孔径限制通常较小,砂轮线速度较低材料去除率不高,且砂轮轴细长刚性差容易产生让刀和振动。砂轮磨损后直径减小线速度进一步降低,需要频繁修整或更换砂轮。内圆磨削时砂轮与工件接触弧长较大,磨削热不易散出容易引起工件烧伤和变形。冷却液需要直接喷射到磨削区域,采用高压小流量喷嘴提高冷却效果,同时帮助排出磨屑防止砂轮堵塞。工件装夹需要保证孔轴线与砂轮轴线平行,否则磨出的孔会产生锥度或形状误差。对于深孔内圆磨削,可以采用接长砂轮轴但刚性进一步下降,需要降低切削用量并增加光磨次数。行星式内圆磨削工件不旋转,砂轮除自转外还绕孔轴线公转,适合大型工件内孔磨削,但设备结构复杂调整困难。内圆磨削后孔径尺寸和圆度需要仔细检测,必要时进行珩磨或研磨进一步提高精度。
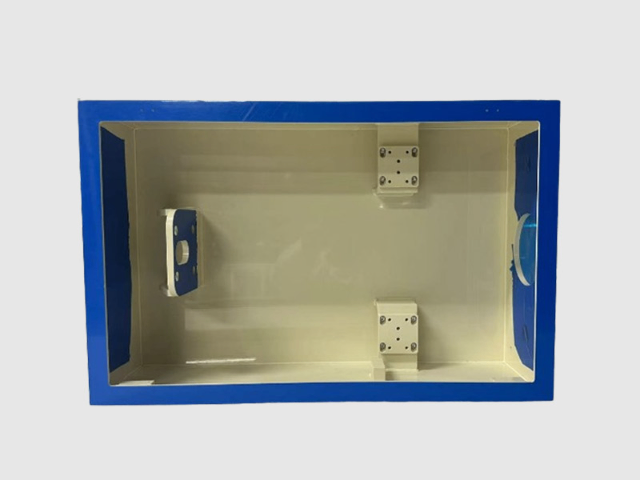
加工件在电火花加工中微细电火花加工可以制造微小孔和微细结构。微细电火花加工电极直径通常在几十微米至几百微米之间,可以加工直径小于零点一毫米的微孔和复杂微细型腔。电极制作采用线切割磨削或电化学腐蚀方法,将金属丝加工成所需直径和形状。微细加工时放电能量需要严格控制,采用低电压小脉宽窄脉间参数,减小单脉冲放电能量降低电极损耗和加工间隙。加工间隙过小容易引起短路和电弧放电,间隙过大则加工效率极低,需要采用自适应控制系统实时调整电极位置。微细电火花加工中工作液需要具有良好绝缘性和流动性,常用去离子水或专门微细加工油。电极损耗是微细加工中的主要问题,损耗过大会导致加工深度和尺寸精度下降,可以采用损耗补偿策略,根据实测损耗量调整电极进给深度。微细电火花加工适合硬质合金、钛合金等难加工材料的微细结构制造,但加工效率较低,适合小批量精密零件加工。绝缘底座设有安装孔,支持水平和垂直两种安装方式。
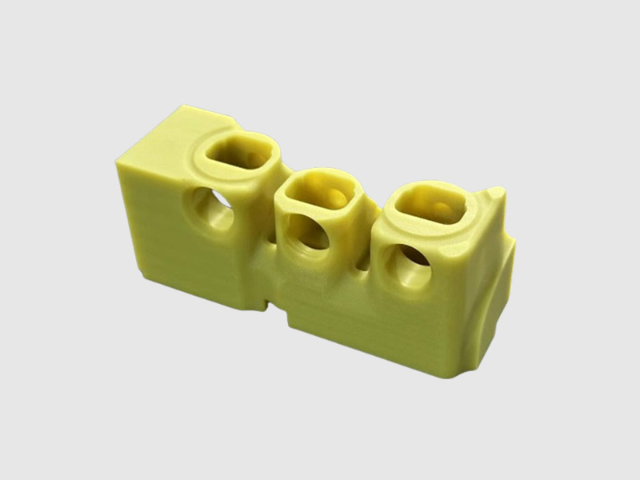
本质上,异形结构加工件的制造是一项高度定制化的活动,几乎没有完全相同的工艺方案可以套用。每个特定零件的结构特点、材料批次和较终应用要求,都驱动着一次独特的工艺开发过程。从专门工装夹具的设计制作,到刀具轨迹的反复优化与仿真验证,整个流程都体现出强烈的针对性和探索性。一个看似微小的设计变更,可能就需要完全不同的加工策略来应对。这种特性使得其技术积累更多地体现为应对复杂性与特殊性的方法论和知识库,而非标准化的操作规程,这也是它区别于传统批量制造的根本所在。绝缘测试样块随货提供,方便客户现场验证性能。杭州新能源电池壳体加工件设计
加工件在喷涂前表面预处理不彻底,涂层附着力会明显下降。RoHS环保加工件生产厂家
加工件在装配中螺纹连接的防松措施需要根据振动条件选择。弹簧垫圈利用弹力增加摩擦力防止松动,结构简单但防松效果有限,适合振动较小的场合。双螺母防松通过两个螺母相互锁紧产生附加摩擦力,可靠性较好但占用轴向空间较大。尼龙锁紧螺母在螺母顶端嵌入尼龙环,拧紧时尼龙变形产生径向压力锁紧螺纹,防松效果好但耐温性受尼龙材料限制。螺纹锁固胶涂覆在螺纹表面,固化后填充螺纹间隙并产生粘接力,防松可靠且可拆卸,但需要选择合适的强度等级。开口销与槽螺母配合用于承受较大振动的连接,可靠性高但需要预钻销孔。楔形锁紧垫圈利用楔形斜面产生自锁作用,防松效果可靠且可重复使用。对于重要连接部位,应采用两种以上防松措施组合使用,并定期检查和紧固。RoHS环保加工件生产厂家


- 杭州复杂结构加工件报价 2026-10-29
- 杭州精密加工件报价 2026-10-28
- 杭州医疗器械精密加工件定制加工 2026-10-28
- 高精度加工件ODM/OEM代工 2026-10-28
- 杭州医疗级FDA认证加工件批发 2026-10-28
- RoHS环保加工件生产厂家 2026-10-28
- 电子外壳加工件表面喷涂工艺 2026-10-28
- 杭州RoHS环保加工件快速打样 2026-10-28