- 品牌
- 爵豪科技
- 型号
- 齐全
- 产地
- 杭州
- 可售卖地
- 全国
- 是否定制
- 是
- 配送方式
- 物流运输
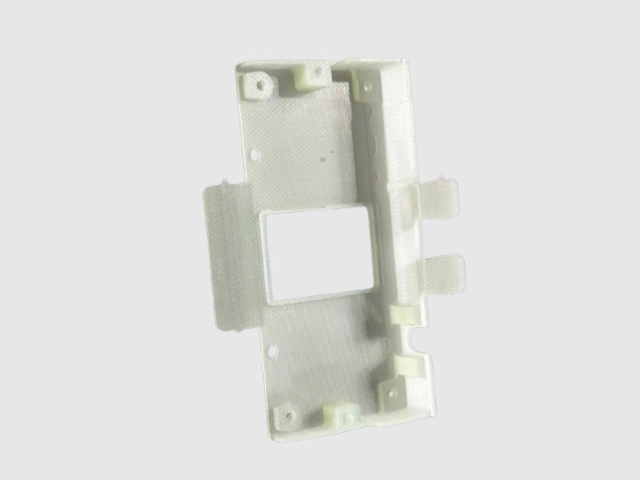
光伏逆变器散热注塑加工件,采用聚碳酸酯(PC)与纳米氮化铝(AlN)复合注塑。将40%AlN填料(粒径2μm)与PC粒子在往复式螺杆挤出机(温度280℃,转速300rpm)中混炼,制得热导率2.5W/(m・K)的散热片材料。加工时运用模内冷却技术(模具内置微通道,冷却液温度20℃),在0.5mm薄壁上成型高度10mm的散热齿,齿间距精度±0.1mm。成品经85℃、85%RH湿热测试1000小时后,热导率下降率≤5%,且在100℃高温下拉伸强度≥60MPa,满足逆变器功率器件的高效散热与绝缘需求。绝缘垫片采用模压成型工艺,密度均匀无气泡。杭州精密加工件非标定制
加工件在包装防护中防锈处理需要根据储存环境和运输周期选择方法。防锈油涂覆是较常用的方法,油膜隔绝空气和水分防止锈蚀,软膜防锈油易于去除适合短期防护,硬膜防锈油防护期长但去除较困难。气相防锈纸或气相防锈袋在密闭空间内释放缓蚀气体,吸附在金属表面形成保护膜,适合形状复杂不易涂油的零件,但需要保持包装密闭。干燥剂放置可以吸收包装内水分,降低相对湿度减缓锈蚀,但需要定期更换或再生。对于海运出口产品,还需要考虑盐雾腐蚀,采用真空包装或充氮包装隔绝氧气和湿气,防护效果更好但成本较高。包装前零件表面应清洁干燥,有油污或水分会影响防锈效果。包装箱应牢固密封,防止运输途中破损导致防护失效。到货后及时开箱检查,长期储存的零件需要定期检查防锈状态,必要时重新进行防锈处理。杭州精密加工件非标定制异形绝缘件采用五轴联动加工中心一次成型。
在氢能源设备中,精密绝缘加工件为燃料电池系统提供关键绝缘保护。氢燃料电池堆的绝缘隔板、高压线束绝缘套等零件,需在氢气环境中保持稳定绝缘性能,同时具备耐氢脆特性。采用改性聚四氟乙烯材料制成的加工件,绝缘电阻达 10¹⁵Ω,在氢气氛围下长期使用无性能衰减,且耐温范围覆盖 - 20℃至 260℃,确保氢能源设备的安全运行。智能电网的特高压设备对绝缘件性能提出更高标准。特高压变压器的绝缘垫块、套管绝缘件等,需耐受 1000kV 以上高压,同时具备优异的散热性。通过纳米氧化铝填充环氧树脂材料精密加工而成的零件,介电强度达 35kV/mm,热导率提升至 0.6W/(m・K),有效降低设备运行温度,保障特高压电网的稳定输电。
多轴联动数控加工是实现异形结构的重要技术手段。当工件的复杂性超越了简单的三维直线运动,五轴甚至更多自由度的加工中心便成为必然选择。它们允许刀具在连续运动中不断调整空间姿态,以比较好的切入角接近那些隐藏在复杂曲面背后的特征,如深腔、内凹或倾斜的孔系。这背后的技术重要是复杂的坐标变换与运动轨迹插补算法,它将设计师的理想模型分解为机床能够识别和执行的无数个连续点位指令,同时要确保高速运动中刀具与工件、夹具之间绝无干涉,对机床的动态精度和稳定性提出了极限要求。加工件在插齿加工中让刀量设置不当,齿向精度会出现偏差。
加工件在热处理过程中会产生尺寸变化和变形,需要在工艺设计阶段予以考虑。淬火处理使钢材获得高硬度,但同时产生较大内应力导致工件变形甚至开裂。回火处理可以消除部分内应力,降低硬度提高韧性,根据回火温度不同获得不同的力学性能组合。渗碳处理在工件表面形成高碳层,淬火后表面硬度高而心部保持韧性,适合齿轮和轴类零件。氮化处理在表面形成氮化物层,硬度高变形小,但渗层较薄承载能力有限。热处理前需要预留加工余量,热处理后再进行磨削或精加工达到较终尺寸。对于形状复杂容易变形的工件,可以采用分级淬火或等温淬火工艺减小变形量。加工件在滚齿加工中刀具安装偏心,齿形误差会明显增大。杭州低成本注塑加工件设计
绝缘把手表面滚花处理,握持舒适且防滑。杭州精密加工件非标定制
加工件焊接后的变形控制是保证装配精度的关键。焊接时局部高温加热使金属膨胀,冷却后收缩产生残余应力和变形。采用对称焊接顺序可以使变形相互抵消,减少整体变形量。分段退焊法将长焊缝分成若干小段,每段从末端向始端焊接,减小热积累和变形。刚性固定法使用夹具或临时支撑限制工件变形,但会增加残余应力,焊后需要消除应力处理。预热可以降低焊接区域与母材的温差,减小热应力和裂纹倾向。焊后热处理如退火或振动时效可以消除残余应力,稳定工件尺寸。对于精度要求高的焊接件,需要在焊接后留有余量进行机械加工,消除变形影响。杭州精密加工件非标定制


- 杭州复杂结构加工件报价 2026-10-29
- 杭州精密加工件报价 2026-10-28
- 杭州医疗器械精密加工件定制加工 2026-10-28
- 高精度加工件ODM/OEM代工 2026-10-28
- 杭州医疗级FDA认证加工件批发 2026-10-28
- RoHS环保加工件生产厂家 2026-10-28
- 电子外壳加工件表面喷涂工艺 2026-10-28
- 杭州RoHS环保加工件快速打样 2026-10-28