- 品牌
- 爵豪科技
- 型号
- 齐全
- 产地
- 杭州
- 可售卖地
- 全国
- 是否定制
- 是
- 配送方式
- 物流运输
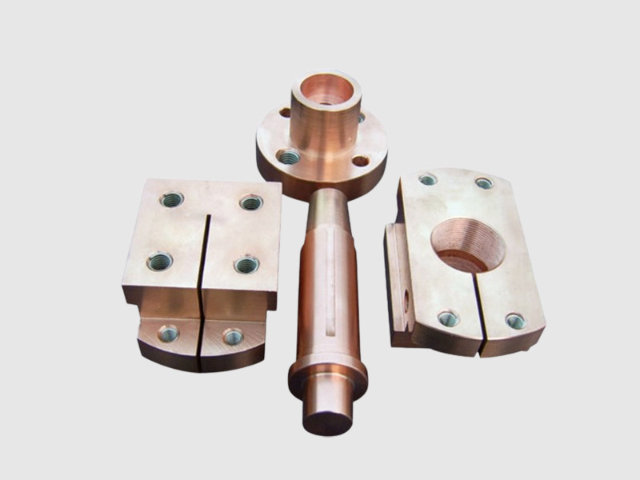
异形结构加工的成功,高度依赖于跨学科知识的深度融合与闭环质量验证体系。从初始的CAD模型到较终的实体零件,其链路涵盖了计算力学分析、材料科学、数控编程、精密测量等多个专业领域。例如,通过有限元分析预判加工变形,并据此在工艺设计阶段进行反向补偿,已成为应对大型复杂薄壁件变形的有效手段。加工完成后,三维扫描、光学测量或工业CT等无损检测技术被普遍用于构建工件的“数字孪生”模型,通过与原设计模型进行全域比对,不*验证宏观尺寸,更能洞察微观几何特征的吻合度,从而形成一个从设计到制造、再到检测反馈的完整闭环,确保每一件异形加工件都精确无误。加工件在超精加工中油石压力过大,表面粗糙度反而会变差。杭州不锈钢冲压加工件厂家
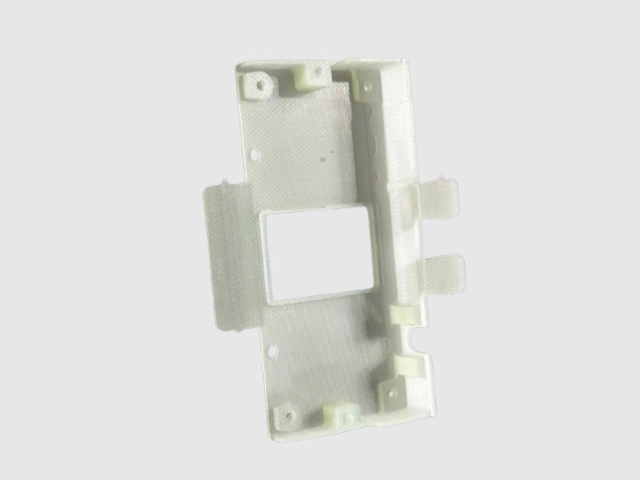
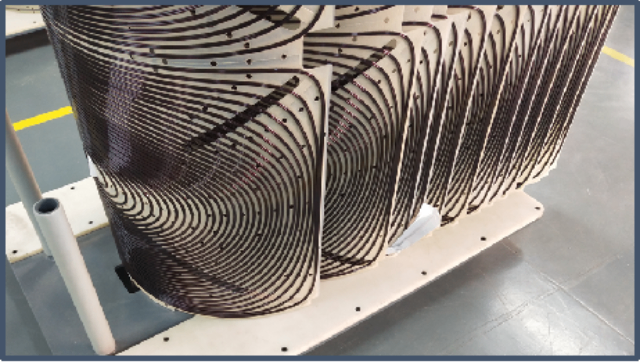
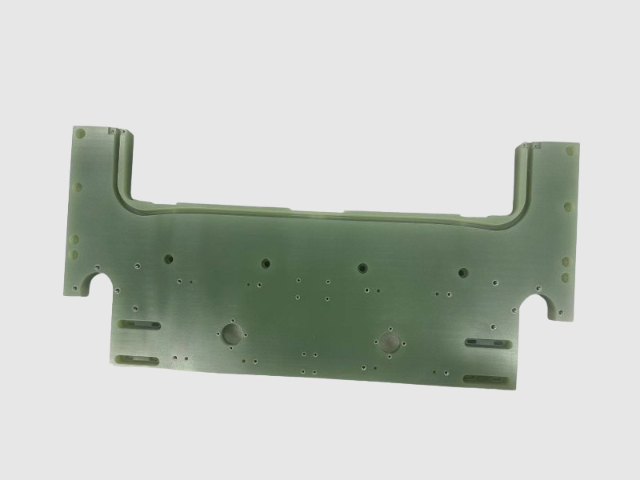
绝缘加工件在核聚变装置中的应用需抵抗强辐射与极端温度,采用碳化硅纤维增强陶瓷基复合材料(CMC)。通过化学气相渗透(CVI)工艺在1200℃高温下沉积碳化硅基体,使材料密度达2.8g/cm³,耐辐射剂量超过10²¹n/cm²。加工时使用五轴联动激光加工中心,在0.1mm薄壁结构上制作微米级透气孔,孔间距精度控制在±5μm,避免等离子体轰击下的热应力集中。成品在ITER装置中可耐受1500℃瞬时高温,且体积电阻率在1000℃时仍≥10¹⁰Ω・cm,同时通过10万次热循环测试无裂纹,为核聚变反应的约束系统提供长效绝缘保障。杭州不锈钢冲压加工件厂家绝缘护罩设有通风槽,确保设备内部空气流通。
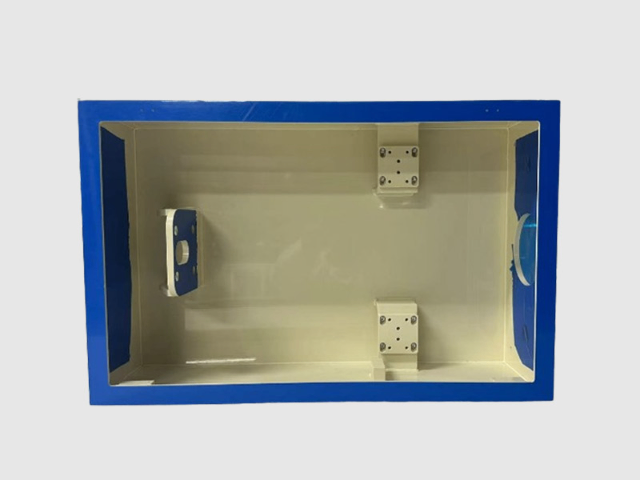
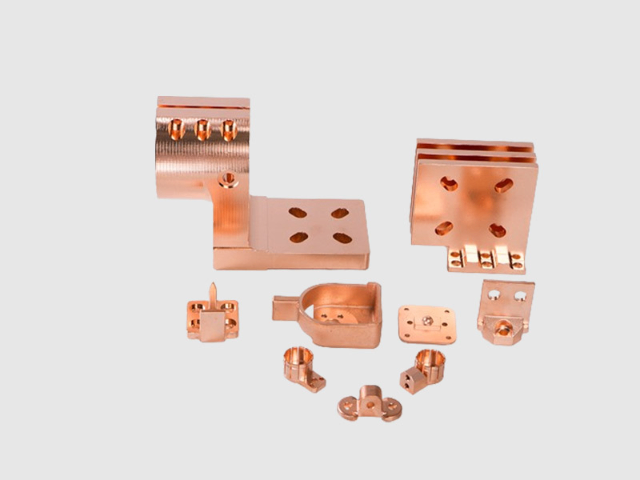
异形结构加工件的制造过程往往是一场与材料特性的深度对话。这类工件通常由强度高的合金、复合材料或特种工程塑料构成,其形态打破了传统机械加工中常见的规则几何形体约束。加工伊始,工程师便需面对如何将三维数字模型准确转化为实体物的挑战。材料的各向异性、内部残余应力以及热处理后的变形倾向,都成为加工路径规划中必须缜密计算的变量。每一个非常规的曲面、内凹结构或薄壁特征,都要求刀具路径、切削参数与冷却策略进行量身定制,其重要在于通过主动预判并补偿材料在去除过程中的物理反应,从而实现对成形尺寸与形状公差的精确控制。
加工件焊接后的变形控制是保证装配精度的关键。焊接时局部高温加热使金属膨胀,冷却后收缩产生残余应力和变形。采用对称焊接顺序可以使变形相互抵消,减少整体变形量。分段退焊法将长焊缝分成若干小段,每段从末端向始端焊接,减小热积累和变形。刚性固定法使用夹具或临时支撑限制工件变形,但会增加残余应力,焊后需要消除应力处理。预热可以降低焊接区域与母材的温差,减小热应力和裂纹倾向。焊后热处理如退火或振动时效可以消除残余应力,稳定工件尺寸。对于精度要求高的焊接件,需要在焊接后留有余量进行机械加工,消除变形影响。耐低温绝缘材料在-60℃环境下仍保持良好韧性。
加工件在数控铣削编程中刀具路径规划直接影响加工效率和表面质量。粗加工路径常采用等高线切削或平行切削方式,等高线切削沿工件轮廓逐层下切,适合曲面加工但空行程较多;平行切削以固定步距往复走刀,材料去除率较高但拐角处容易过切。精加工路径需要根据表面形状选择,平面区域采用单向或往复铣削,曲面区域采用螺旋或放射状路径减少接刀痕迹。刀具进退刀方式应平滑过渡,避免直接垂直切入工件表面造成刀痕和崩刃。拐角处适当降低进给速度或采用圆弧过渡,可以减小切削力突变引起的振动和让刀现象。编程时需要考虑机床实际行程和换刀位置,避免超程和干涉。程序完成后应进行仿真验证,确认路径正确无误后再上机加工。加工件尺寸接近公差下限时,操作人员应适当调整刀具补偿。热加工件表面喷涂工艺
加工件孔系位置度超差时,可以通过镗削进行修正。杭州不锈钢冲压加工件厂家
本质上,异形结构加工件的制造是一项高度定制化的活动,几乎没有完全相同的工艺方案可以套用。每个特定零件的结构特点、材料批次和较终应用要求,都驱动着一次独特的工艺开发过程。从专门工装夹具的设计制作,到刀具轨迹的反复优化与仿真验证,整个流程都体现出强烈的针对性和探索性。一个看似微小的设计变更,可能就需要完全不同的加工策略来应对。这种特性使得其技术积累更多地体现为应对复杂性与特殊性的方法论和知识库,而非标准化的操作规程,这也是它区别于传统批量制造的根本所在。杭州不锈钢冲压加工件厂家


- 杭州复杂结构加工件报价 2026-10-29
- 杭州精密加工件报价 2026-10-28
- 杭州医疗器械精密加工件定制加工 2026-10-28
- 高精度加工件ODM/OEM代工 2026-10-28
- 杭州医疗级FDA认证加工件批发 2026-10-28
- RoHS环保加工件生产厂家 2026-10-28
- 电子外壳加工件表面喷涂工艺 2026-10-28
- 杭州RoHS环保加工件快速打样 2026-10-28