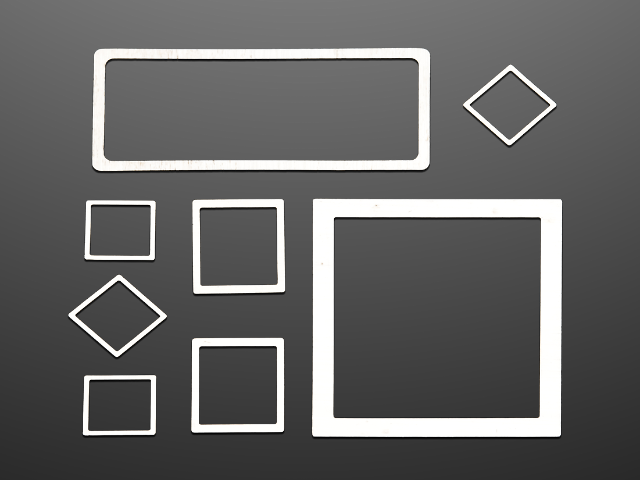
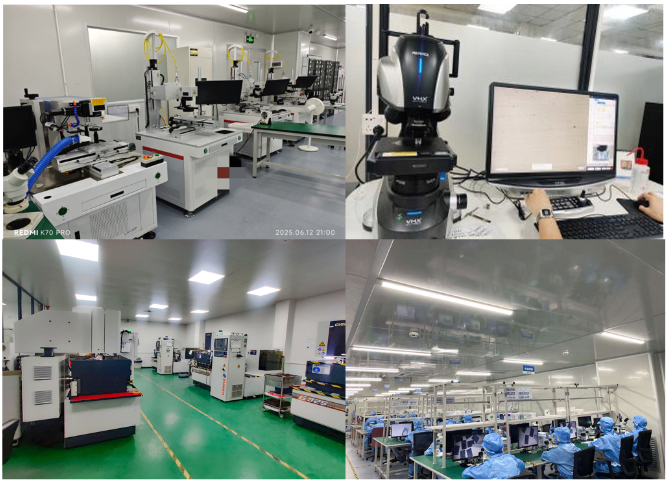
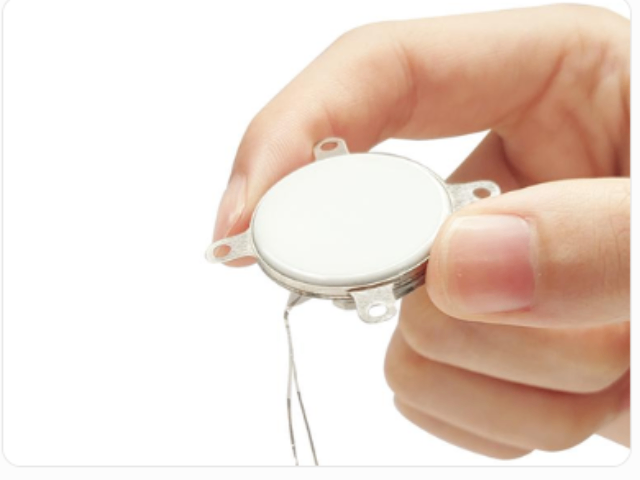
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。金锡焊料适配中国电科电子元器件封装生产。金锡焊料公差认证
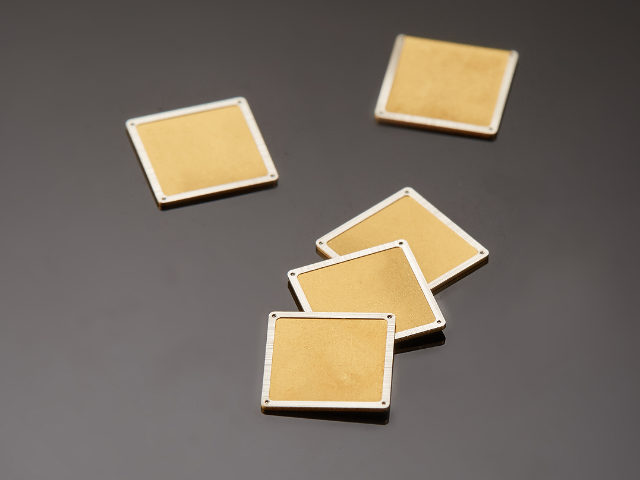
机械冲击和振动是电子设备,特别是***及空间设备在服役过程中不可避免的力学环境载荷。封装焊点作为器件与基板之间的主要连接界面,是承受这些机械载荷的关键结构单元,其抗冲击和抗振动能力直接决定了设备的力学可靠性。金锡焊料具有较高的硬度(维氏硬度约HV150~180)和弹性模量(约68GPa),这意味着在受到外部冲击时,焊点本身能够凭借较高的刚度抵抗形变,降低因应力集中导致裂纹萌生的风险。同时,其层片状共晶微观组织对裂纹扩展具有一定的阻碍作用,有助于提升焊点的断裂韧性。在MIL-STD-883规定的力学测试项目中,包括机械冲击测试(MechanicalShock,TestMethod2002)和振动测试(Vibration,TestMethod2007),金锡焊料封装的器件通常能够满足A/B级可靠性要求。对于特别严苛的应用场景(如弹载引信、火工品控制电路),还需进行专项的高g值冲击测试(如15000g、20000g),金锡焊料凭借其**度和良好的界面结合质量,能够在此类极端力学条件下保持焊点完整性。合理的焊点设计与工艺控制,结合金锡焊料的力学性能优势,是确保高可靠性封装产品力学环境适应性的技术基础。金锡焊料公差认证公司全流程品控,确保金锡焊料批次质量统一。
热管理是现代电子封装面临的**挑战之一,焊料的导热性能直接影响器件的散热效率和工作稳定性。金锡共晶焊料(Au80Sn20)的热导率约为57W/(m·K),这一数值在常用焊料中处于较高水平,远高于常见无铅焊料(如SAC305,热导率约57W/(m·K),与金锡相当)和大多数导热胶(通常低于10W/(m·K))。良好的导热性能使金锡焊料在大功率器件封装中发挥重要作用。功率放大器(PA)、激光器件(LD)、高亮度LED等器件在工作时会产生大量热量,若热量不能及时从芯片传导至散热基板,器件结温将迅速升高,导致性能下降甚至损坏。采用金锡焊料作为芯片贴装材料,能够在芯片与基板之间建立低热阻的导热通路,有效降低芯片结温,提升器件的功率密度和长期可靠性。此外,金锡焊料的导热性能在高温环境下保持稳定,不像部分有机导热材料会因高温老化而导热性能退化。这一特性对于需要长期在高温或宽温度范围内工作的***电子设备尤为重要。在功率器件封装设计中,合理利用金锡焊料的高导热优势,是提升系统热管理水平、确保器件可靠工作的关键手段之一。
在电子封装中,焊料不*承担机械连接功能,还必须提供可靠的电气导通通路。金锡共晶焊料(Au80Sn20)具有较低的电阻率,约为16μΩ·cm,导电性能良好,能够在高频信号传输路径中保持低插入损耗,这对于微波和毫米波频段的射频器件封装尤为重要。在射频微系统(RFMEMS)、微波模块和雷达器件的封装中,焊料的导电性能直接影响信号通路的阻抗特性。如果焊料的电阻率偏高,在高频工作时会增加信号传输损耗,影响系统的射频性能指标。金锡焊料凭借其优良的导电性,能够满足微波到毫米波频段(数GHz至数十GHz)封装互连的电气要求。值得注意的是,金锡焊料的导电性能在高温环境下同样保持稳定,这与部分导电胶或焊锡膏的电阻率随温度***变化不同。对于需要在宽温度范围内保持稳定射频性能的***电子设备,金锡焊料的温度稳定电气特性具有重要意义。在实际应用中,除焊料本身的导电性外,还需综合考虑焊点界面质量、空洞率等因素,以确保封装互连的整体电气性能达到设计要求。金锡焊料适配医疗器械电子部件密封封装需求。
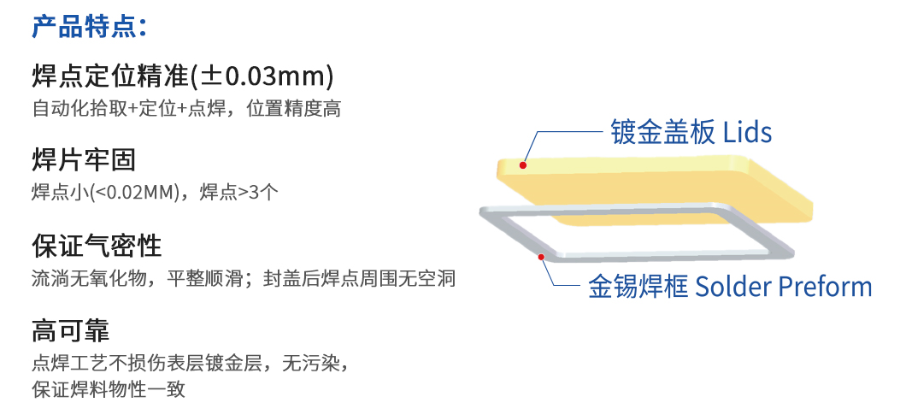
在金锡二元合金体系里,共晶点对应的成分约为80wt%Au-20wt%Sn(原子百分比约为73.5at%Au-26.5at%Sn),共晶温度为280°C。这一数据来源于大量实验测定与热力学数据库计算的综合结果,被冶金学界***认可。共晶合金的**特征在于其单一的熔化温度,即在280°C时由固态直接转变为液态,没有固液两相共存的"糊状区"。这一特性对焊接工艺而言意义重大:工程师能够精确控制焊接温度窗口,降低工艺设计难度,提升焊点质量的重复性与一致性。与具有宽熔程区间的非共晶合金相比,Au80Sn20在回流焊过程中润湿迅速、铺展均匀,焊点空洞率明显降低。从相图角度分析,当合金成分偏离共晶点时,熔点会随之升高,并出现固-液两相共存区间。因此,在实际生产中需严格控制原材料纯度与配比精度,确保合金成分落在共晶点附近的合理范围内,以充分发挥共晶成分的工艺优势。对于有特殊需求的应用场景,也可选择富金或富锡的非共晶成分以调节熔化温度,但需相应调整焊接工艺参数。正是深刻理解Au-Sn相图的热力学规律,才能在实际应用中做到精细控制、稳定生产。公司 5 名材料专业人士,主导金锡焊料研发设计。金锡焊料生物安全原料
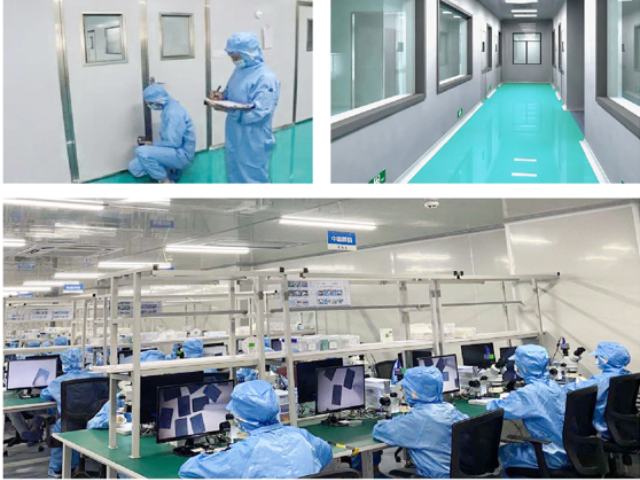
公司连续九年获守合同重信用企业,金锡焊料供货稳。金锡焊料公差认证
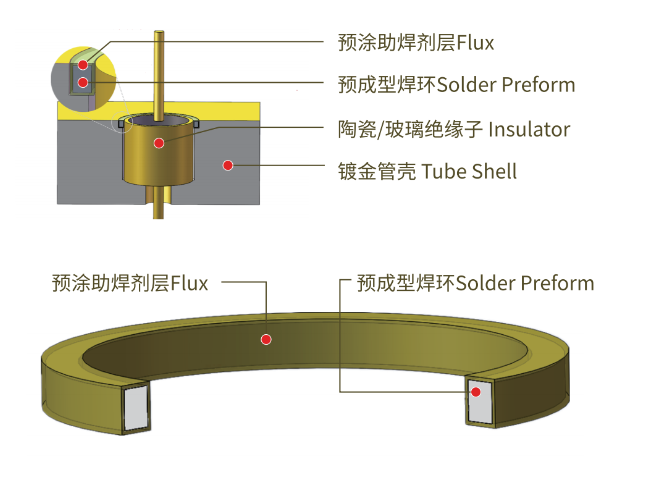
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。金锡焊料公差认证
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!