- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
同时,控制模具温度在15-25℃,模具温度过高会导致瓶坯冷却缓慢、收缩不均,出现厚薄偏差;模具温度过低会导致熔体冷却过快,出现缺料、缩痕,同样影响厚薄均匀度。冷却时间需根据瓶坯厚度调整,确保瓶坯冷却充分、收缩均匀,避免因冷却不足导致瓶坯脱模后变形、厚薄不均。注射参数:确保熔体填充均匀。注射压力需根据瓶坯尺寸调整,一般控制在80-120MPa,注射压力过低会导致熔体填充不足、瓶坯局部偏薄;注射压力过高会导致熔体流动过快,出现局部堆积、厚薄不均。射速需采用分段控制,进料阶段低速注射,避免熔体冲击模具型腔导致局部增厚。山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。黑龙江食品级PET塑料瓶哪家好
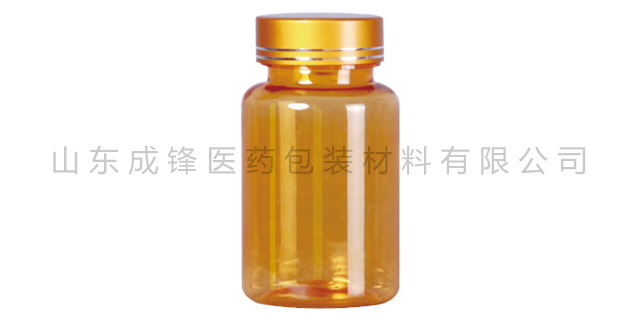
注塑操作过程中的人为操作,也会影响瓶坯的厚薄均匀度,因此需规范操作流程,减少人为误差:定期检查原料供应,确保原料输送均匀,避免原料堵塞料斗或输送管道,导致注射量波动;定期清理模具型腔与流道,去除积料、杂质,避免因模具污染导致瓶坯局部增厚或凹陷;脱模时操作轻柔,避免用力过猛导致瓶坯变形、壁厚受损;定期检测瓶坯的壁厚,每小时抽样检测,及时发现厚薄偏差,调整工艺参数。吹塑成型是将瓶坯转化为成品PET瓶的关键工序,也是控制瓶身厚薄均匀度的关键环节。黑龙江食品级PET塑料瓶哪家好成锋医药服务宗旨:至诚至信,共生共荣,为客户提供满意服务。
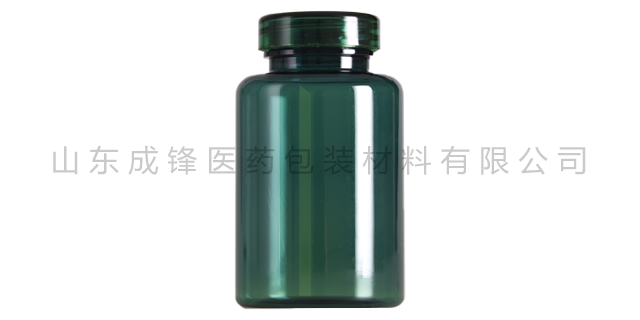
入库过程中,需将成品瓶按产品规格、生产批次分类存放,做好分区标识,便于后续出库、追溯。同时,需定期对仓库内的成品瓶进行检查,排查破损、变形、污染等问题,及时处理不合格产品。入库后的成品瓶需建立库存台账,记录产品名称、规格、生产批次、入库数量、入库日期等信息,确保库存清晰、可追溯。在聚酯塑料瓶的生产过程中,会产生一定量的废料,如原料筛选后的杂质、注塑过程中的浇口、流道料、吹塑过程中的边角料、检测不合格的瓶坯与成品等。为降低原料损耗、契合绿色生产理念,废料回收利用已成为聚酯塑料瓶生产流程中的重要补充环节,既节约原料成本,又减少环境污染。
瓶口是瓶子与瓶盖密封配合的关键部位,螺纹牙距、牙型、口径尺寸、密封台阶全部由注塑模具一次性定型,精度误差控制在微米级别,保证后续瓶盖旋合紧密、防渗漏、防脱落。如果注塑工序精度不足,螺纹变形、口径偏差,会直接导致后期灌装漏液、密封失效,属于不可逆的致命质量缺陷。第二,锁定材质基础性能,控制有害物质残留。食品级PET瓶的安全属性,在注塑阶段就已初步定型。注塑过程的温度、压力、射速参数,直接影响乙醛含量、低聚物析出、分子链稳定度。合理的注塑温度曲线可以避免PET过度高温降解,减少挥发性有害物质生成,保障包装食品接触安全性。成锋医药凭借良好的信誉,可靠的质量,合理的价格,赢得了广大新老客户的一致好评。
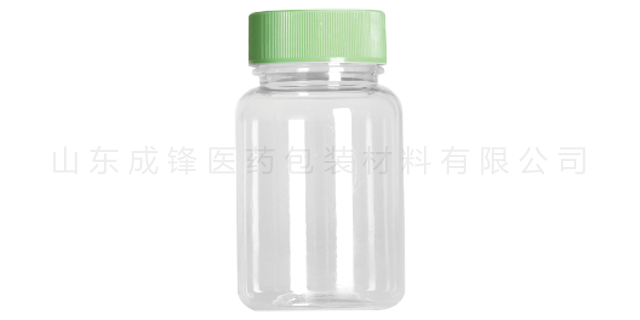
在螺杆高压推力作用下,高温PET熔体以高速高压状态注入密闭的多腔瓶坯模具型腔内部,模具内部自带循环冷却水系统,低温模具快速带走熔体热量,使熔融状态的PET迅速冷却固化,形成固定形态的管状瓶坯。待材料完全定型、硬度达标后,模具快速开合,顶出机构将瓶坯平稳顶出,完成单次注塑循环,连续往复运作实现自动化批量生产。一是,成型标准瓶坯,打造成品基础结构。注塑工序较关键的作用就是生产结构统一、尺寸准确的PET瓶坯。瓶坯包含完整的瓶口螺纹、密封环、瓶颈、管坯主体等关键结构,这些部位无法依靠吹塑二次成型改变尺寸。我公司本着以信誉为根本,以质量为重,以创新求发展的经营理念。浙江PET塑料广口瓶价格
山东成锋坚信,只有不断的提高产品质量,研发新型产品,完善产品服务,才能符合市场需求。黑龙江食品级PET塑料瓶哪家好
PET材质凭借其优异的物理化学性能,生产出的塑料瓶在外观、性能、安全性等方面均优于PP、PE塑料瓶,适配食品、医药、日化等多领域的品质生产需求,尤其是对包装外观、密封性、耐化学性有严格要求的产品,PET材质更是选择,这也使得PET塑料瓶的生产具有更广阔的市场适配性,提升企业的市场竞争力。在外观适配性方面,PET塑料瓶具有较高的透明度,透光率可达90%以上,瓶身光泽度好,可清晰展现瓶内产品的形态,适合用于饮料、化妆品、医药等需要展示产品外观的领域;而PP塑料瓶的透光率只为50%-70%,多为半透明或不透明,无法清晰展示瓶内产品。黑龙江食品级PET塑料瓶哪家好


- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29
- 浙江医药用聚酯瓶价格 2026-09-29
- 辽宁口服液PET瓶价格 2026-09-29