- 品牌
- 聚峰
- 牌号
- Sn99.95
- 材质
- 锡
- 锡含量
- 99.3
- 杂质含量
- 0.7
- 厂家
- 聚峰
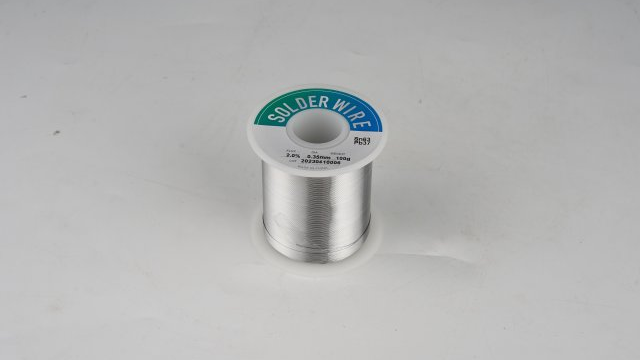
聚峰锡线在焊接热源作用下表现出较快的熔融响应,熔融后的锡液在铜、镍等常见焊盘表面能够迅速铺展,润湿角较小。这一特性源于合金配比的合理设计与助焊剂活性的协同释放。焊接时,助焊剂芯在锡线熔化之前先行受热活化,去掉焊盘表面的氧化层,为锡液铺展创造洁净界面。扩展性良好意味着锡液在焊盘上的覆盖面积充分,有助于减少虚焊和假焊的发生概率。对于插件元件和表面贴装元件的手工焊接与半自动焊接而言,熔融迅速可以缩短烙铁头与焊盘的接触时间,进而降低热敏元件受损的问题。聚峰锡线在这一维度上的表现,使其能够适应从常规消费电子产线到仪器仪表焊接等多种工况对焊接效率与焊点一致性的综合要求。锡线生产阶段严控金属杂质占比,减弱焊点后续受冷热交替循环带来的开裂失效。深圳锡线源头厂家
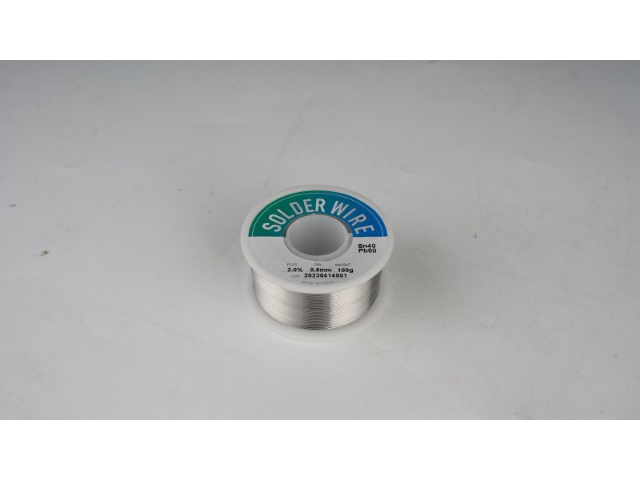
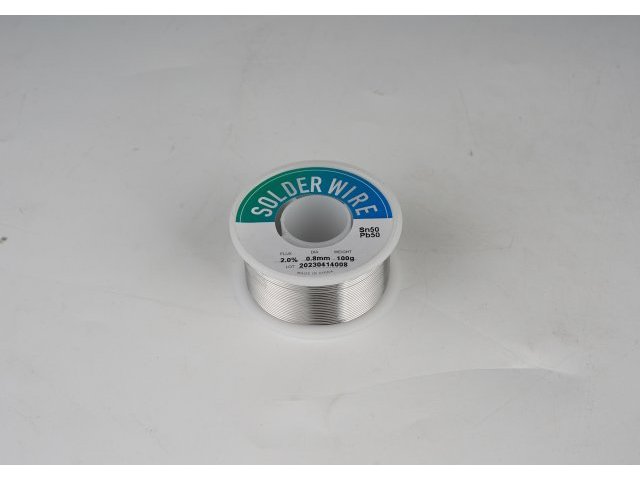
多车间生产现场,经常遇到锡线脱盘、乱线打结的情况。一旦丝身互相缠绕打结之后,上机自动送锡时会直接扯断锡线;人工使用时,还需要耗费时间梳理缠绕的丝段,耽误工位作业节奏。乱线的出现,很多时候来自卷绕工序的管控疏漏,收卷的时候排线错位,上下层锡线互相嵌入挤压。聚峰锡线在卷绕收卷环节管控排线轨迹,锡线顺着卷盘有序逐层排布,层间排布整齐,降低相互嵌入卡线的概率。无论是工人从物料架取下锡线卷盘,手工焊接直接拉扯出线;还是直接把整卷锡线架设到自动焊台的放线支架上,锡线向外抽拉时更为顺滑,打结、脱线的频次得到减少,物料取用更为省心,维持工位连续作业节奏。东莞0.1MM锡线源头厂家锡线可定制 Φ0.1–Φ5.0mm 线径,满足 PCB、连接器、线材等精密焊接需求。
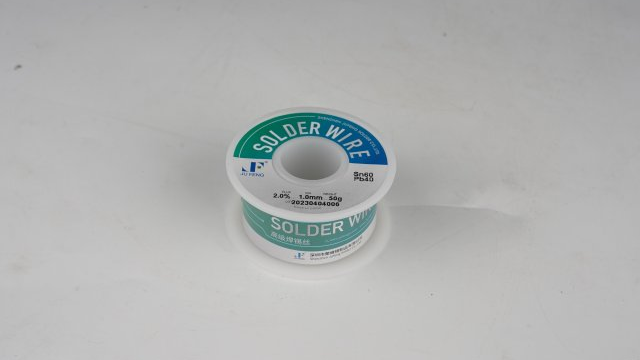
锡线表面在空气中会形成一层薄氧化膜,氧化膜过厚会阻碍助焊剂发挥作用,使润湿速度变慢。聚峰锡线在拉丝完成后经过表面清洁与密封包装,减少锡线与空气接触的时间。卷装锡线通常采用塑料袋或铝箔袋密封,并附干燥剂,以降低包装内部湿度。用户开封后如果未用完,应将锡线重新密封,放在干燥阴凉处。存放环境的温度和湿度对氧化速度有影响,高温高湿会加快表面变色。锡线表面出现明显发黄或发暗时,焊接前可先用干净布轻轻擦拭,但不宜用力刮擦,以免损伤线径和药芯。聚峰在包装标签上标注生产批次与建议使用期限,便于用户按先进先出原则安排库存。表面状态稳定的锡线,在焊接时更容易获得均匀的润湿效果。
锡线的材质适配性决定其应用广度,好锡线凭借良好的润湿性与合金兼容性,可焊接铜、铁、铝、不锈钢、电镀件、合金件等多种金属材质。在电子制造中,适配 PCB 铜箔、元器件引脚、金属端子、线材等焊接;在工业领域,适配金属结构件、传感器外壳、电器连接件等焊接。不同合金配方可针对性优化对特定材质的焊接效果,比如不锈钢锡线添加特殊元素提升润湿性,让锡线突破单一材质限制,覆盖电子、家电、五金、通讯等多行业焊接需求,成为通用性极强的焊接耗材。聚峰锡线在焊接过程中飞溅少、不溅弹,焊点成型饱满且表面光亮整洁。
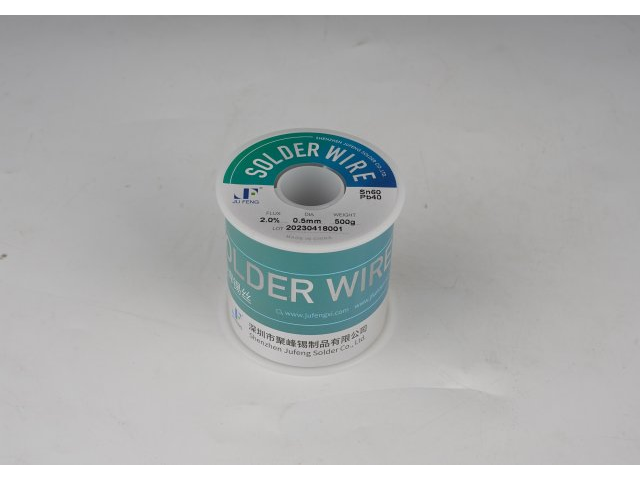
焊接温度设定与锡线熔点、焊盘大小和元件耐温有关。温度过低时,锡线熔化不充分,润湿不良,容易形成拉尖或虚焊;温度过高时,助焊剂过快气化,飞溅增多,烙铁头镀层也容易受损。聚峰锡线在产品说明中给出不同合金的建议焊接温度区间,供用户参考。手工焊接时,烙铁头应保持清洁并定期镀锡,避免氧化层影响热量传递。焊接间隙可将烙铁头放在湿润的海绵或清洁铜丝球上清理,但不宜频繁使用高活性清洗剂。烙铁头长时间在高温下空烧会加速腐蚀,建议暂时不焊接时降低温度或关闭电源。对于自动焊锡机,需定期检查烙铁头温度是否与显示值一致,避免因温度偏差导致焊接不良。合适的温度与烙铁头维护,能延长工具寿命并保持焊点一致。想找定制锡线的厂家?我们源头厂家按需定制,根据您的需求,打造专属规格锡线!东莞0.1MM锡线源头厂家
聚峰锡线匹配不同功率烙铁的作业条件,操作工在批量返修电路板时,焊点成型一致性有所提升。深圳锡线源头厂家
不同车间对于锡线内腔助焊剂占比有着不一样的诉求。部分试制实验室,板子做完焊接之后需要开展外观观察,倾向选用低助焊剂占比锡线;而大批量手插组装产线,器件引脚氧化程度参差不齐,往往需要更高活性的助焊剂来破除表面氧化。如果工厂只能够选用单一助焊剂含量的锡线,很难同时兼顾样机试制与量产组装。聚峰锡线设置多档助焊剂占比规格,客户可以根据自身生产阶段的差异进行选型。样机试产阶段选用低助焊剂规格,便于观察焊点界面状态;进入大批量手插组装之后切换至活性更强的规格,应对引脚表面轻微氧化。客户可以依照试制、小试、量产不同阶段,灵活选用物料,减少因为助焊剂适配问题带来的焊接障碍。
深圳锡线源头厂家


- 高铅高温锡线0.6MM 2026-11-07
- 上海低温锡线 2026-11-05
- 上海环保锡线厂家 2026-11-05
- 上海锡线厂家 2026-11-03
- 有铅Sn55Pb45锡线1.0MM 2026-11-02
- 中温锡线批发厂家 2026-11-01
- 广州0.8MM锡线批发厂家 2026-11-01
- 有铅Sn40Pb60锡线厂家 2026-10-31
- 1.0MM锡线1.2MM 2026-10-31
- 0.1MM锡线 2026-10-31
- 有铅Sn30Pb70锡线价格 2026-10-31
- 浙江有铅Sn60Pb40锡线源头厂家 2026-10-31