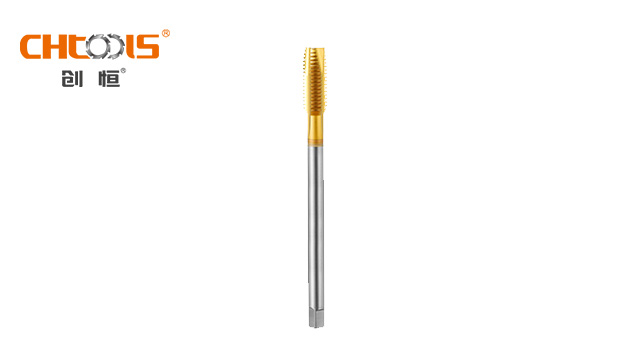
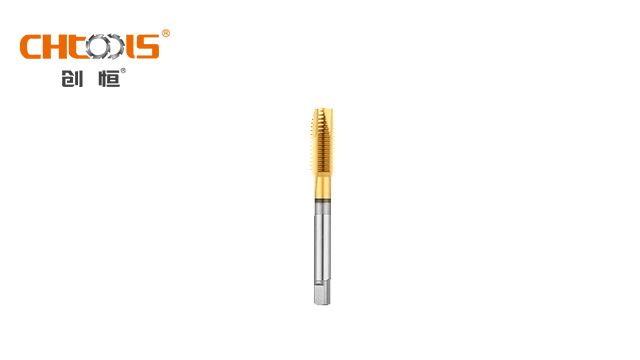
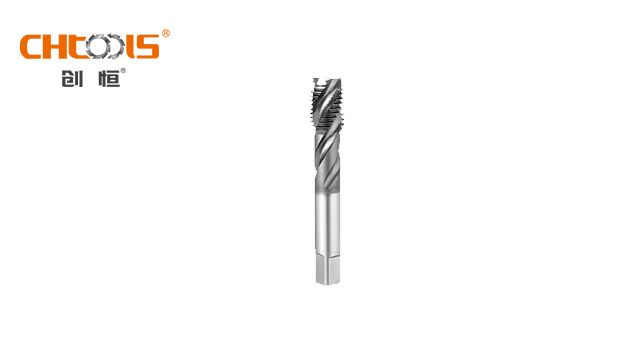
丝锥的工作部分是其实现螺纹加工的关键部位,它又分为切削部分和校准部分。切削部分位于丝锥的前端,磨有切削锥,这部分承担着主要的切削工作。切削锥的设计角度和形状直接影响着丝锥的切削性能,合适的切削锥角度能够使丝锥顺利切入工件材料,减少切削力,提高切削效率。校准部分紧接在切削部分之后,其作用是对切削部分加工出的螺纹进行校准,确保螺纹的尺寸和形状符合标准要求。校准部分的螺纹精度较高,通过与工件螺纹的紧密配合,消除加工过程中产生的误差,使得加工出的螺纹具有良好的精度和表面质量 。丝锥 ,就选浙江欣兴工具股份有限公司,有需求可以来电咨询!山东英制丝锥标品
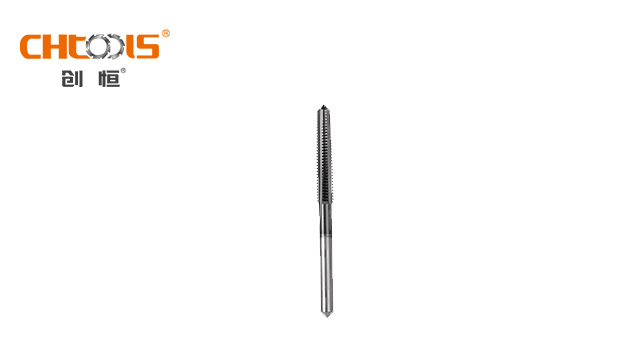
粉末冶金高速钢是通过粉末冶金工艺制成的高性能材质,其内部组织均匀,碳化物分布细密,避免了传统高速钢中碳化物偏析的问题。这种材质制成的丝锥综合了高速钢的韧性和硬质合金的耐磨性,在高温下仍能保持较高的硬度和强度,使用寿命比普通高速钢提升 3 - 5 倍。粉末冶金高速钢丝锥适用于加工强度高的不锈钢、高温合金等难切削材料,在汽车制造、航空航天等对加工效率和精度要求严苛的领域应用普遍,能在保证加工质量的同时提高生产效率。山东英制丝锥标品丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎您的来电!
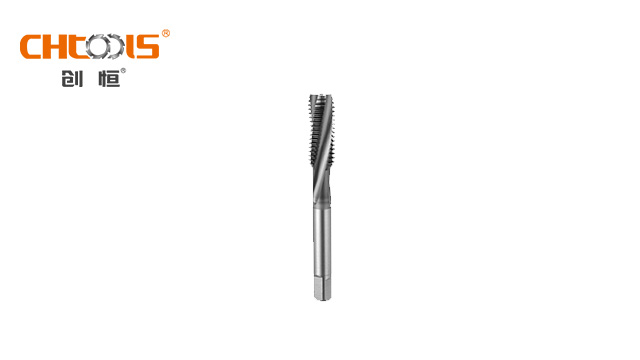
左旋丝锥与右旋丝锥是螺纹加工中常见的两种工具,其主要区别在于旋转方向与排屑特性。左旋丝锥的螺纹呈逆时针方向旋转,切削时产生的切屑向下排出,适用于通孔加工或需要向下排屑的场合。而右旋丝锥则采用顺时针旋转,切屑向上排出,更适合盲孔加工,可避免切屑堆积影响精度。在实际应用中,左旋丝锥常用于特定材料如铝合金或薄壁工件,因其能减少材料变形风险;右旋丝锥则普遍用于钢材等硬质材料。选择时需综合考虑工件结构、材料特性及加工效率,以确保螺纹质量与工具寿命。
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如不锈钢、铜合金时优势明显。以不锈钢加工为例,其切屑韧性强、不易折断,右旋螺旋容屑槽可借助螺旋升角,持续将切屑向后推送,避免切屑堵塞在加工孔内,保证切削过程顺畅,减少因切屑堆积导致的丝锥磨损和螺纹表面质量下降问题,大幅提升加工效率与螺纹精度 。丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,有需求可以来电咨询!
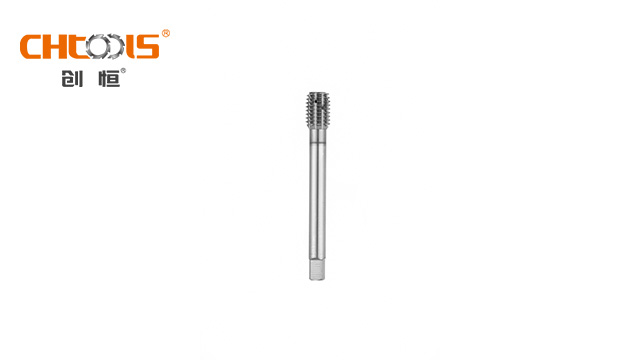
丝锥的柄部是连接丝锥与机床或手动工具的部分,它起到传递扭矩和支撑丝锥的作用。柄部的形状和尺寸需要与所使用的设备或工具相匹配,常见的柄部标准有 DIN (371/374/376)、ANSI、JIS、ISO 等。在选择丝锥时,必须确保柄部与攻丝刀柄的匹配关系正确,否则可能会导致扭矩传递不畅,影响丝锥的正常工作,甚至可能造成丝锥折断。不同类型的丝锥,如手用丝锥和机用丝锥,其柄部设计也有所不同,手用丝锥的柄部通常更注重握持的舒适性和操作的便利性,而机用丝锥的柄部则更强调与机床连接的稳定性和精度 。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有需求可以来电咨询!江苏直槽丝锥品牌
浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,期待您的光临!山东英制丝锥标品
轮毂丝锥,作为汽车轮毂螺纹加工的主要利器,其设计与性能专为适配轮毂制造与维修场景,具有鲜明特性。轮毂丝锥多采用含钴高速钢材质,这种钢材硬度高达 HRC63 - 66,能有效抵抗加工过程中的磨损。相较于普通高速钢,其耐磨性提升约 40%。面对铝合金轮毂材质的特殊性,含钴高速钢的韧性也确保丝锥在切削时不易崩刃,延长使用寿命,降低频繁换刀带来的成本与时间损耗,保障生产连续性。考虑到轮毂螺栓孔多为盲孔,轮毂丝锥配备特定角度的螺旋槽,通常在 30° - 45° 之间。此设计促使切屑能沿螺旋方向顺畅排出,避免在盲孔内堆积,有效解决铝合金加工中易粘刀的难题。同时,丝锥前端设有 15° 导向角的导向刃,预切削作用明显,可准确引导丝锥切入,减少孔口崩边现象,保障螺纹起始端的精度与质量。山东英制丝锥标品