风电设备用大型螺母加工依赖重载螺母丝锥。风电螺母直径通常超过 M48,需要承受巨大的轴向载荷,螺纹加工质量要求严苛。重载螺母丝锥采用整体合金结构,刀体直径比标准丝锥加粗 20% 以上,增强抗弯曲能力。切削部分采用多段式切削设计,将总切削量分散到多个刀齿,降低单齿负荷。加工时配合专门的冷却系统,通过内冷孔将高压切削液直接输送至切削区域,有效控制加工温度,避免高速钢因过热而软化,确保大型风电螺母螺纹的承载能力达标。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法的可以来电咨询!杭州先端丝锥销售
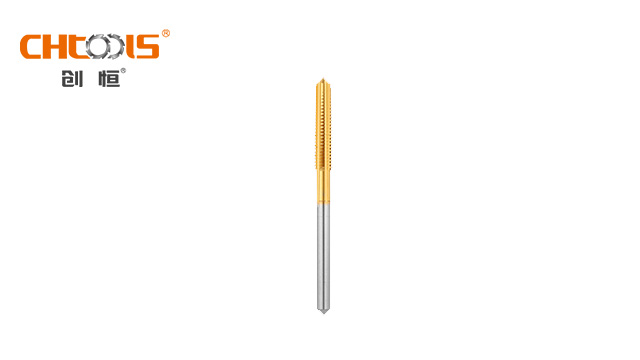
高速钢丝锥是应普遍的丝锥材质类型之一。高速钢具有较高的硬度、耐磨性和耐热性,能够在较高的切削速度下保持良好的切削性能。高速钢又可细分为 HSS(普通高速钢)、HSS - C(含钴高速钢)、HSS - P(粉末高速钢)、HSS - E(含钒高速钢)等。其中,HSS 是比较基础的类型,价格相对较为亲民,适用于大多数常规材料的螺纹加工,如普通碳钢、合金钢等。而含钴高速钢通过添加钴元素,进一步提高了材料的硬度和耐热性,能够应对一些稍难加工的材料。粉末高速钢则通过特殊的粉末冶金工艺,使材料内部组织更加均匀,性能得到大幅提升,常用于制造高性能丝锥,加工一些对丝锥寿命和精度要求较高的工件 。苏州先端丝锥非标定制浙江欣兴工具股份有限公司致力于提供丝锥 ,期待您的光临!
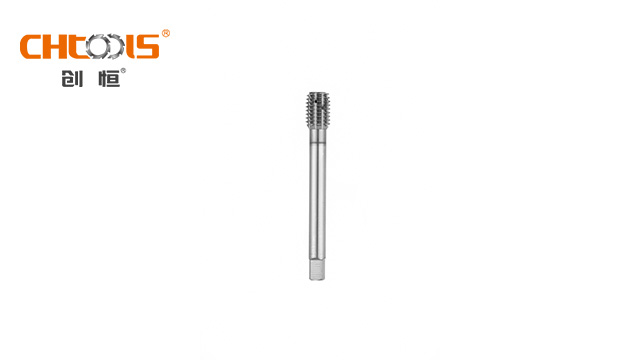
轮毂丝锥是专门用于加工汽车轮毂螺栓孔的高精度螺纹刀具,其设计需兼顾**度和高效率。由于轮毂通常采用合金钢或铝合金材质,丝锥必须具备优异的耐磨性和抗冲击性能。常见的轮毂丝锥采用粉末冶金高速钢或超细晶粒硬质合金材质,并经过特殊的真空热处理工艺提升硬度与韧性。这类丝锥通常具有较大的螺旋角,以优化排屑效果,避免在盲孔加工中切屑堆积导致螺纹损伤。涂层技术如TiAlN的应用可明显提升丝锥在高温切削条件下的稳定性,延长使用寿命。
直槽丝锥是丝锥家族中较为常见的一种。它的容屑槽为直槽状,这种设计使得它通用性极强。在加工硬度较高的材料,比如 40HRC 以上的淬火钢时,直槽丝锥凭借自身较强的刚性,能够稳定地进行切削,保证螺纹的精度。而在面对切屑呈粉末颗粒状的材料,像铸铁、铸铝等,直槽丝锥也能轻松应对,粉末状切屑不易在槽内堆积,加工过程顺畅。其加工工艺相对简单,成本较低,在普通车床、钻床及攻丝机上都能广泛应用,不过它的切削速度相对较慢,在对加工效率要求较高的场景下可能稍显不足 。丝锥 ,就选浙江欣兴工具股份有限公司,用户的信赖之选,欢迎您的来电哦!
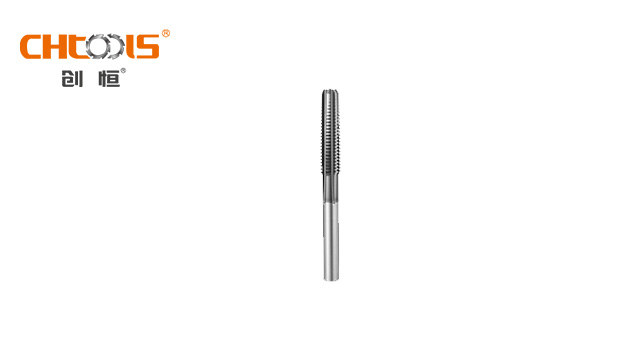
刃倾角丝锥,也被叫做先端丝锥,它的前端带有刃倾角。刃倾角丝锥分为直槽和螺旋槽(左旋)两种类型。无论是哪种,切屑都能从前端顺利排出,这一特性使其在加工过程中不会出现切屑堵塞的状况,明显降低了加工故障的发生概率。其抗折损强度大,切削性能十分锋利,特别适合加工切屑呈连续卷曲状的材料。在通孔以及内壁带轴向切槽的孔加工中表现出色,并且能够适应高速攻丝的需求,在一些对加工效率和质量都有高要求的自动化生产线上,刃倾角丝锥发挥着关键作用 。浙江欣兴工具股份有限公司致力于提供丝锥 ,有想法的可以来电咨询!淮安机用丝锥哪家好
浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,欢迎新老客户来电!杭州先端丝锥销售
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如不锈钢、铜合金时优势明显。以不锈钢加工为例,其切屑韧性强、不易折断,右旋螺旋容屑槽可借助螺旋升角,持续将切屑向后推送,避免切屑堵塞在加工孔内,保证切削过程顺畅,减少因切屑堆积导致的丝锥磨损和螺纹表面质量下降问题,大幅提升加工效率与螺纹精度 。杭州先端丝锥销售