挤压丝锥与常见的切削丝锥不同,它并非通过切除材料来形成螺纹,而是巧妙地利用材料的塑性变形原理,将工件材料挤入特定的螺纹形状中。这种独特的加工方式决定了挤压丝锥主要适用于延伸性良好的材料,并且在通孔和盲孔加工中都能施展拳脚。挤压丝锥的优点众多,首先,由于是无屑加工,它能有效排除因切屑问题导致的 90% 的加工故障。其次,其加工出的内螺纹精度稳定,表面机械性能得到提高,螺纹的强度、耐磨性以及耐腐蚀性都有明显增强。不过,挤压丝锥也有局限性,它只能用于加工塑性材料,且制造成本相对较高 。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎您的来电!浙江螺旋丝锥专业制造厂家
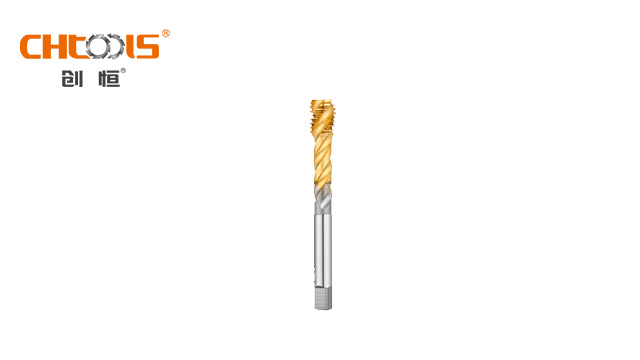
石油化工行业的高压螺母加工需要耐高压螺母丝锥。石油化工设备中的高压螺母用于管道和压力容器连接,需承受数百公斤的压力,螺纹的密封性能至关重要。高压螺母专门用的丝锥采用梯形螺纹设计,牙型角为 30°,增大螺纹的接触面积和承载能力。切削部分采用对称式设计,确保螺纹两侧受力均匀。加工时通过精确控制螺纹中径公差,使螺母与螺栓的配合间隙控制在 0.01-0.03mm,形成有效密封。在加工 20# 钢、16Mn 等高压螺母时,这种丝锥能保证螺纹的尺寸精度和表面质量,满足高压密封要求。连云港高速钢丝锥非标定制浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,欢迎您的来电!
直容屑槽凭借简洁实用的结构,在丝锥家族中占据一席之地。其槽型笔直贯通,制造工艺简洁,成本相对较低。在加工普通钢材的浅孔螺纹时,直容屑槽可快速让切屑坠落,无需复杂的螺旋导向。比如在通用机械制造的粗放型螺纹加工中,对螺纹精度要求不高,更看重加工效率与刀具成本。直容屑槽丝锥就能高效作业,其良好的排屑可视性,还方便操作人员随时观察切削状态,及时清理切屑,虽在复杂工况下有一定局限性,但在常规、批量的简单螺纹加工场景,是性价比较高的选择 。
右旋螺旋容屑槽是丝锥设计中常见的类型,其螺旋方向与丝锥的切削旋向相适配。当丝锥右旋切削时,右旋螺旋容屑槽能巧妙引导切屑沿着螺旋槽有序排出,如同为切屑开辟了一条 “绿色通道”。这种设计在加工韧性材料,如不锈钢、铜合金时优势明显。以不锈钢加工为例,其切屑韧性强、不易折断,右旋螺旋容屑槽可借助螺旋升角,持续将切屑向后推送,避免切屑堵塞在加工孔内,保证切削过程顺畅,减少因切屑堆积导致的丝锥磨损和螺纹表面质量下降问题,大幅提升加工效率与螺纹精度 。丝锥 ,就选浙江欣兴工具股份有限公司,让您满意,欢迎新老客户来电!
不锈钢通孔加工更适合采用刃倾角丝锥。通孔加工中切屑需从孔的另一端排出,刃倾角丝锥前端的刃倾角设计能将切屑向前引导,实现无障碍排屑,避免切屑划伤已加工螺纹的表面。在加工不锈钢通孔的时候,刃倾角通常设置为 10°-15°,这个角度范围既能保证切屑顺利排出,又不会过度削弱丝锥的强度。刃倾角丝锥的切削刃锋利度高,可减少切削力,特别适合加工薄壁不锈钢的零件,能有效防止零件因受力过大而产生的变形,保证零件尺寸的精度。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,有想法可以来我司咨询!盐城高速钢丝锥经销
丝锥 浙江欣兴工具股份有限公司获得众多用户的认可。浙江螺旋丝锥专业制造厂家
螺母丝锥专为螺母内螺纹加工设计,凭借高效排屑、高精度成型、长寿命三大优势,成为汽车、紧固件、机械制造等行业的理想选择。 螺母丝锥采用全磨制齿形,齿距误差控制在±0.01mm以内,确保螺纹精度达ISO 6H/6g级。前端导向段设计减少“扎刀”风险,尤其适合盲孔加工,避免孔口崩边。选用含钴高速钢(HSS-Co),硬度达HRC 63-66,耐磨性较普通高速钢提升40%。其高韧性基体有效抵抗冲击载荷,适合断续切削工况。支持M6-M24全尺寸范围,兼容公制、美制、英制等标准,满足汽车、航空航天等行业对多规格螺母的加工需求。浙江螺旋丝锥专业制造厂家