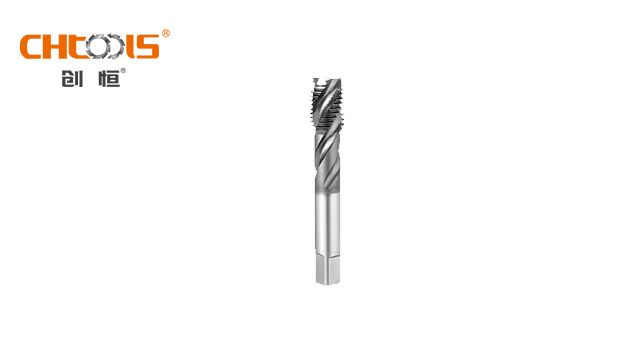
左旋丝锥与右旋丝锥是螺纹加工中常见的两种工具,其主要区别在于旋转方向与排屑特性。左旋丝锥的螺纹呈逆时针方向旋转,切削时产生的切屑向下排出,适用于通孔加工或需要向下排屑的场合。而右旋丝锥则采用顺时针旋转,切屑向上排出,更适合盲孔加工,可避免切屑堆积影响精度。在实际应用中,左旋丝锥常用于特定材料如铝合金或薄壁工件,因其能减少材料变形风险;右旋丝锥则普遍用于钢材等硬质材料。选择时需综合考虑工件结构、材料特性及加工效率,以确保螺纹质量与工具寿命。浙江欣兴工具股份有限公司是一家专业提供丝锥的公司,欢迎您的来电!淮安螺母丝锥批发零售
在加工奥氏体不锈钢时候,丝锥的排屑设计尤为关键。奥氏体不锈钢具有良好的塑性,切削时切屑呈连续卷曲状,极易缠绕丝锥或堵塞容屑槽,导致丝锥过热甚至折断。螺旋槽丝锥凭借其螺旋状容屑槽结构,能引导切屑沿螺旋方向向上排出,避免切屑堆积在加工区域。在加工奥氏体不锈钢盲孔的时候,通常选择螺旋角为 30°-45° 的螺旋槽丝锥,这种角度设计既能保证足够的排屑空间,又能减少切削阻力,使加工过程更加顺畅,有效降低螺纹表面粗糙度。舟山公制丝锥哪家好浙江欣兴工具股份有限公司为您提供丝锥 ,期待您的光临!
赛车轮毂精密加工依赖高精度轮毂丝锥。赛车轮毂对重量和精度要求严苛,螺栓孔螺纹需具有较高的尺寸精度和位置精度,以减轻重量并保证连接强度。赛车轮毂专门用的丝锥采用超细晶粒高速钢材质,通过精密磨削工艺确保切削刃尺寸精度控制在 ±0.002mm 以内。丝锥工作部分的径向跳动不超过 0.003mm,保证加工出的螺纹同轴度较高。切削部分采用短锥设计(2-3 个牙距),减少切削时间,提高加工效率。在加工锻造铝合金赛车轮毂时,这种丝锥能加工出 6H 级精度的螺纹,满足赛车轻量化和**度的双重要求。
高速钢丝锥是应普遍的丝锥材质类型之一。高速钢具有较高的硬度、耐磨性和耐热性,能够在较高的切削速度下保持良好的切削性能。高速钢又可细分为 HSS(普通高速钢)、HSS - C(含钴高速钢)、HSS - P(粉末高速钢)、HSS - E(含钒高速钢)等。其中,HSS 是比较基础的类型,价格相对较为亲民,适用于大多数常规材料的螺纹加工,如普通碳钢、合金钢等。而含钴高速钢通过添加钴元素,进一步提高了材料的硬度和耐热性,能够应对一些稍难加工的材料。粉末高速钢则通过特殊的粉末冶金工艺,使材料内部组织更加均匀,性能得到大幅提升,常用于制造高性能丝锥,加工一些对丝锥寿命和精度要求较高的工件 。浙江欣兴工具股份有限公司为您提供丝锥 ,有想法的可以来电咨询!
不等径设计的成组丝锥是一种更为先进的设计理念。同样由多支丝锥组成用于螺孔加工,但其各支螺纹尺寸均不相同,只有尾端一支丝锥才具有完整的齿形。这种设计能够使切削负荷更加合理地分配在各支丝锥上,加工过程中每支丝锥承担的切削量相对均衡,从而提高了加工质量,减少了丝锥的磨损。尤其在加工高精度螺纹或者难切削材料时,不等径设计的成组丝锥优势明显。然而,由于其制造工艺复杂,对精度控制要求较高,所以制造成本也相对较高,一般应用于对产品质量要求苛刻的制造业 。浙江欣兴工具股份有限公司致力于提供丝锥 ,有需求可以来电咨询!上海手用丝锥多少钱
丝锥 ,就选浙江欣兴工具股份有限公司,有需要可以联系我司哦!淮安螺母丝锥批发零售
螺旋槽丝锥:作为螺纹加工的工具,螺旋槽丝锥凭借独特的结构设计与材料优势,在金属加工领域占据重要地位。高效排屑,适配复杂工况,螺旋槽丝锥采用**右旋15°-45°螺旋角设计,通过螺旋气流将切屑快速导出,避免盲孔加工时的堵塞问题。右旋槽适用于盲孔,切屑向上排出;左旋槽则用于通孔,切屑向下排出。这种设计大幅减少了切削残留,尤其适合深孔、高硬度材料(如不锈钢、钛合金)的加工。全场景覆盖,通用性强,螺旋槽丝锥适用于盲孔、通孔、深孔等多种场景,可加工钢件、铸铁、铝合金、模具钢等材料。其大螺旋角(如42°)型号特别适合高韧性材料(如铜合金),而小螺旋角(如15°)则更适合硬脆材料(如淬火钢),实现一机多用,降低企业工具库存成本。应用场景于汽车制造:发动机缸体、变速箱壳体的深孔螺纹加工;航空航天:钛合金起落架、高温合金涡轮叶片的高精度螺纹成型;模具制造:注塑模顶、压铸模冷却水孔的复杂螺纹加工;电子电器:铝合金散热片、微型连接器的细牙螺纹加工淮安螺母丝锥批发零售