切割质量的控制是EPS切割线运行管理的重点,其目标是在连续生产中保持板材和型材的尺寸精度、切口质量的一致性。切割质量的主要指标包括板材厚度的均匀性、宽度的准确性、切口的平整程度以及表面的光洁程度。影响切割质量的因素涉及电热丝状态、温度、切割速度、张力和输送稳定性等多个方面:电热丝间距不准会造成厚度和宽度偏差;温度偏低或速度过快会造成切口拉丝、粘连;温度偏高会造成切口碳化、发黄;张力不足会使电热丝下垂抖动,导致切口波浪;输送不稳或块体移位会造成尺寸波动。因此,切割质量控制需要从参数设定和设备状态两方面入手:根据泡沫密度、厚度和产品要求设定合适的温度和速度,并保持稳定;检查和维护电热丝的张力、间距和加热状态,使各丝工作一致。质量检验通常通过抽检板材的厚度和尺寸、观察切口和表面情况来进行,发现偏差时及时调整参数或检修设备,避免问题持续。对于产品规格较多的生产,换型后应进行首件检查,确认合格后再批量加工。通过稳定的设备状态、合理的参数和必要的检验,切割线可以在连续生产中保持较为稳定的切割质量。淄博友利机电深受各界客户好评及厚爱。浙江EPS板材自动化工厂
切割线的运行操作和人员培训是保证设备安全、稳定和高效运行的重要条件,尤其对于多工位、自动化的设备,规范的操作和熟练的人员能够减少故障和事故,保持产品质量。运行操作通常按规程进行,包括开机前的检查、运行中的监控和停机后的处理:开机前应检查电源、气源、电热丝和输送装置的状态以及安全防护是否完好,确认无误后按顺序启动;运行中应按照设定的参数操作,观察设备运行和产品质量,发现异常及时处理;停机后应切断电源,清理设备和现场,整理工具和材料。人员培训是操作规程得以执行的基础,培训内容包括切割线的组成和原理、各工位的功能、参数设定方法、操作规程和安全知识等,并通过实际操作使受训人员掌握要领。由于切割线涉及多个环节和联动控制,培训还应使操作人员了解各环节之间的关系和基本的配合方法,能够判断常见的异常并采取初步措施。对于自动化程度较高的设备,还需培训人机界面的使用、参数调用和简单的故障处理。通过规程和培训,操作人员能够正确使用设备,减少因操作不当造成的设备损坏和产品不合格,保障生产的连续和安全。浙江EPS连续切割线淄博友利机电以品质服务和改变为至上追求。
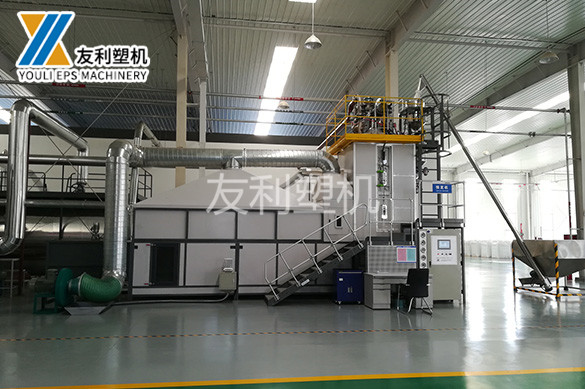
块体输送与对齐装置是EPS切割线中负责把成型块体准确送入切割区并调整其位置的部分,其精度影响切割基准的一致性。块体从存放区或上游工序进入切割线时,需要经过输送装置移动到切割入口,再由对齐装置调整到正确的基准位置。对齐装置通常利用定位挡板、推板或导向边把块体的基准面与设备基准对齐,使块体在通过切割工位时相对电热丝的位置准确;对于尺寸和形状存在偏差的块体,对齐装置应能适应一定的差异,保证每次切割以相对一致的基准进行。块体的输送方式需根据块体的重量和尺寸确定,较轻的块体可采用皮带或辊道输送,较大的块体则需要支撑和导向装置配合,防止在输送和调整过程中移位或倾覆。为减少人工干预,部分切割线采用自动对齐和自动定位功能,通过传感器或机械装置自动完成位置调整,提高效率和一致性。对齐装置的准确性在很大程度上决定了切割尺寸的一致性,因此在使用中需要保持其位置稳定并定期检查,避免因磨损或松动导致基准偏移。块体输送与对齐装置的合理设计和维护,是切割线获得稳定切割质量的前提。
传动与运动系统是EPS切割线实现各部件运动和位置调整的部分,其性能影响切割精度、运行速度和控制能力。切割线中的运动主要包括电热丝位置的调整运动、龙门或横梁的移动、输送装置的转动以及堆垛装置的动作等。常用的传动方式包括电机配合丝杠、同步带和链条等,电机多采用步进电机或伺服电机:步进电机结构简单、控制方便,适合一般的定位和输送;伺服电机在定位精度、响应速度和过载能力方面较好,适合精度和速度要求较高的部位,如电热丝位置的精确调整。电热丝位置的调整是切割线中精度要求较高的运动,通过传动系统把电机转动转换为电热丝位置的直线移动,实现丝距的设定和调整;采用精度较高的传动部件和自动调丝功能,可以减少人工调整的时间和误差,并提高尺寸的一致性。输送装置的传动则主要保证物料平稳地按节拍流动,速度需要与切割节拍相适应。运动系统的维护包括导轨和传动部件的清洁与润滑、连接部位的紧固以及运动参数的检查,磨损或松动会累积为定位误差,影响切割尺寸。良好的传动与运动系统,是切割线实现精确、稳定和高效运行的机械基础。淄博友利机电以诚信为根本,以质量服务求生存。
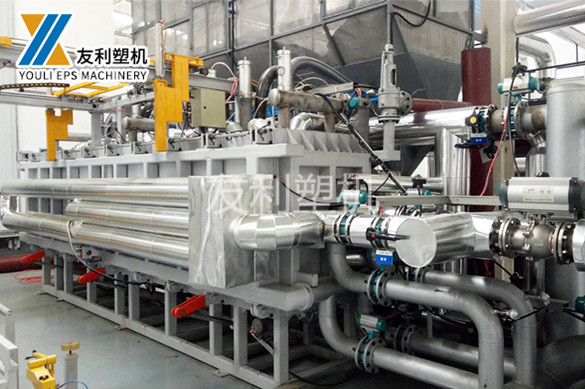
切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品尺寸与设计尺寸之间的偏差,主要指标包括板材厚度的均匀性、宽度的准确性和长度的偏差范围;对于板材产品,厚度一致性尤为重要,直接影响保温效果和施工质量。切割精度受设备结构精度、电热丝间距准确性、张力稳定性和温度一致性等因素影响,也受到块体定位准确性和输送稳定性的影响。质量指标除尺寸精度外,还包括切口质量和表面状态:良好的切口应平整光滑,不出现拉丝、粘连、波浪和碳化发黄等现象,表面不应有明显的灼痕和变形。切口质量与温度、速度和张力密切相关,参数不匹配时容易出现缺陷。此外,成品的外观完整性,如边角是否规整、有无破损,也属于质量考察的内容。在实际使用中,切割线的精度和质量指标需要通过抽检来控制,通过测量尺寸、观察切口和表面来判断产品是否合格,发现偏差时及时调整参数或检修设备。稳定的精度和良好的切口质量,是切割线在批量生产中保持产品合格率的基础,也是选用设备时需要考虑的重要方面。友利塑机技术力量雄厚,工装设备和检测仪器齐备,检验与实验手段完善。新疆EPS全自动连续切割设备
淄博友利机电始终以适应和促进发展为宗旨。浙江EPS板材自动化工厂
垂直切割工位是EPS切割线中用于确定板材宽度和长度的工位,与水平切割工位配合完成板材的规格化加工。垂直切割工位通常由垂直布置的电热丝、支撑结构、张紧装置和位置调整机构组成,电热丝竖直安装,用于在水平方向把块体或板材切开。它的主要作用是裁切块体的边部、把宽幅板材分切成所需宽度的条材,以及按产品规格确定板材的长度或宽度;对于需要规整外形和尺寸的产品,垂直切割的精度直接影响成品的规格一致性。与水平切割类似,垂直切割工位也可以布置多根电热丝,一次切出多条,提高加工效率。垂直电热丝的位置需要按产品要求调整,并保证各丝之间的间距准确;电热丝的张力控制同样重要,垂直方向的电热丝受热后伸长会造成位置变化,进而影响切口的垂直度,因此需要相应的张紧和补偿措施。在实际运行中,垂直切割通常安排在水平分片之后,对已经分片的板材进行裁切,使末了产品达到规定的规格。垂直切割工位的性能和精度,与水平切割工位共同决定切割线所能达到的产品规格范围和尺寸精度,是切割线的重要组成部分。浙江EPS板材自动化工厂
EPS切割线的切割原理与热丝切割一致,即利用通电加热的电阻丝将泡沫熔化分切,但由于切割线的连续生产特...
【详情】EPS切割线根据加工方式、结构形式、自动化程度和适用产品等维度可分为多种类型,不同类型在功能侧重和适...
【详情】块体上料与对齐定位是EPS切割线流程的开端,其准确性对后续切割的尺寸精度有直接影响。模塑成型并经熟化...
【详情】切割线的维护保养是保证其长期稳定运行、保持加工精度和延长使用寿命的基础工作,需要形成制度并落实到日常...
【详情】切割线的精度和质量指标是衡量其加工水平的直接依据,关系到成品能否满足使用要求。切割精度通常表现为成品...
【详情】切割线的调试与试运行是把设备从安装状态转入正常生产的关键环节,其目的是检验设备性能、确定工艺参数并确...
【详情】数据记录与生产管理是EPS切割线自动化和信息化发展的延伸,通过记录生产过程中的相关信息,为管理决策和...
【详情】电热丝系统是EPS切割线的执行部分,其状态直接决定切割质量,而张力控制是电热丝系统中较为关键的技术内...
【详情】切割线的维护保养是保证其长期稳定运行、保持加工精度和延长使用寿命的基础工作,需要形成制度并落实到日常...
【详情】


