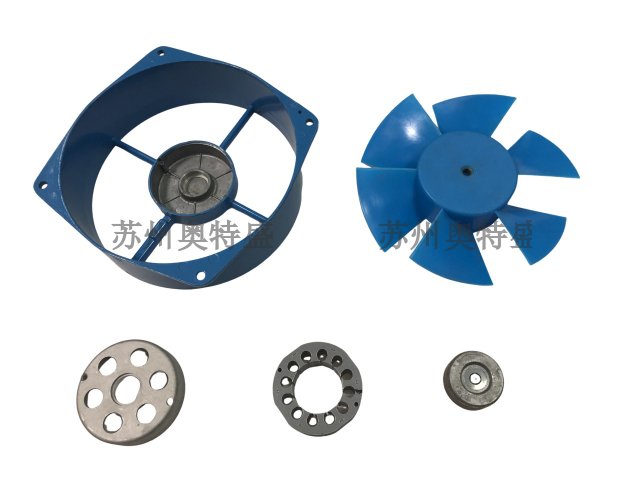
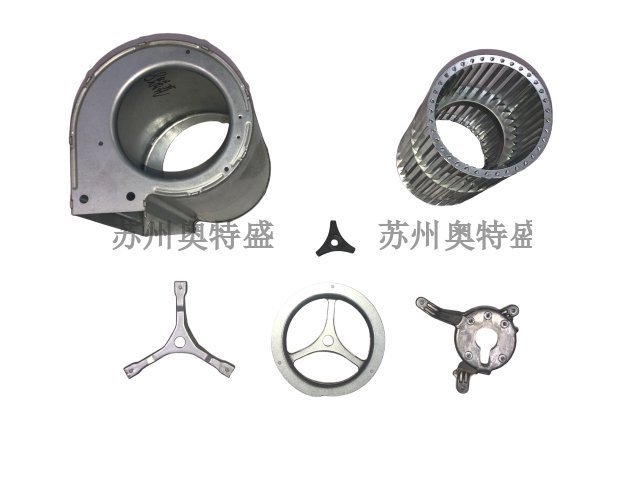
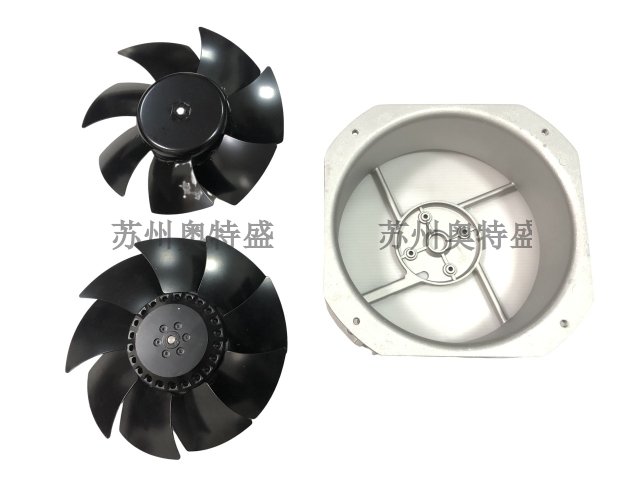
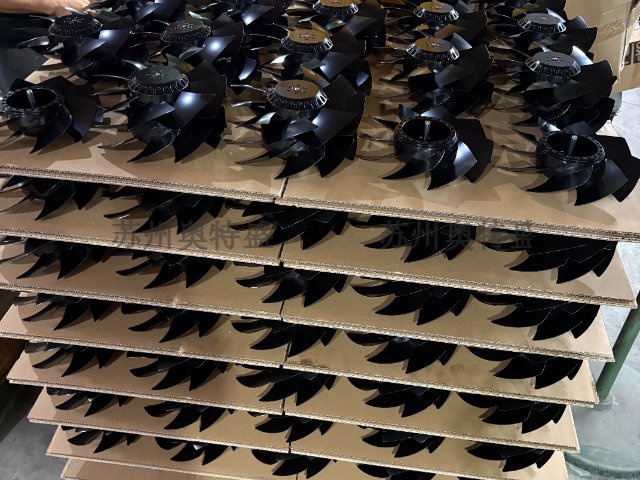
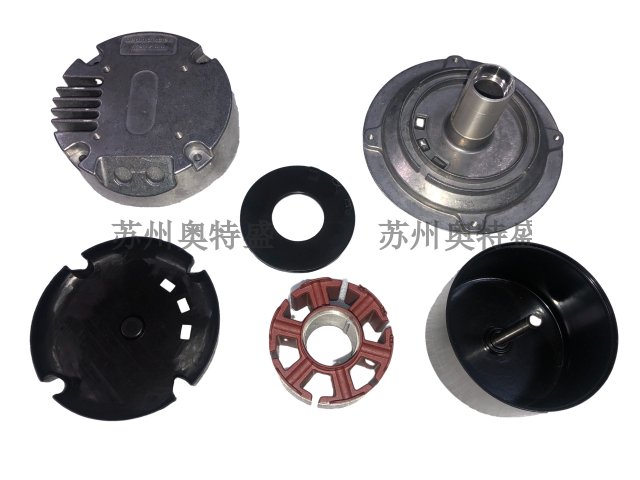
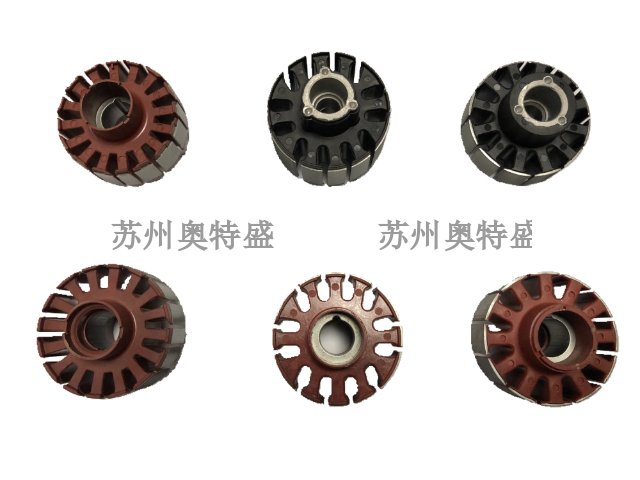
机壳的走线卡槽集成设计,可以优化散热风机内部的线路排布秩序。在机壳的内壁一体成型出专门的走线卡槽,电机的引出线、传感器的信号线都可以沿着指定的卡槽路径排布,通过卡扣结构固定在槽内,不会在机壳内部随意晃动,避免线路接触到高速转动的风轮,被锋利的叶片刮破绝缘层引发故障。规整的线路排布也不会干扰风道内的气流流动,减少线路对气流形成的额外阻力,同时让整机内部的结构更加整洁,后续的装配与维护作业也能更加便捷。在潮湿环境中,机壳需具备防潮能力,防止锈蚀影响风机寿命和电气安全。生产机壳
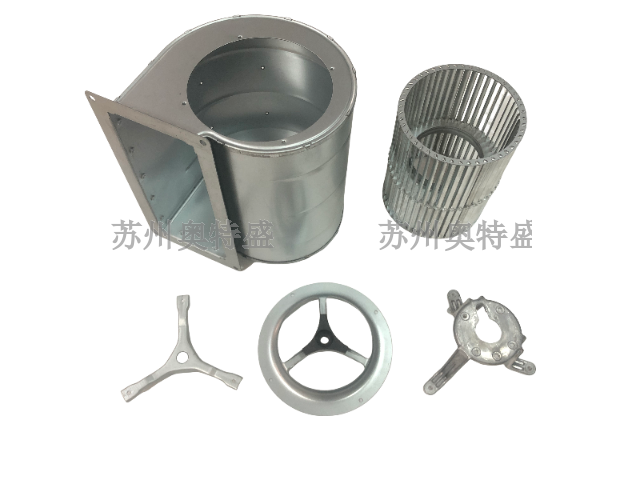
机壳的振动模态测试,是验证散热风机整机运行稳定性的必要环节。将加工完成的机壳固定在测试工装上,通过激振设备对壳体施加不同频率的振动,记录机壳自身的固有振动频率。如果机壳的固有频率刚好落在风机电机的常见运行振动频段内,整机运行过程中就会引发强烈的共振,导致风机的振动幅度急剧上升,噪音明显变大,长期运行后还会加速轴承、风轮等部件的磨损。测试完成后,需要通过调整机壳的局部结构、增加加强筋分布,改变机壳的固有频率,避开电机的振动激励频段。浙江专业机壳价格比较机壳上的电缆出口通常设计有防水接头或密封圈,满足不同防护等级要求。
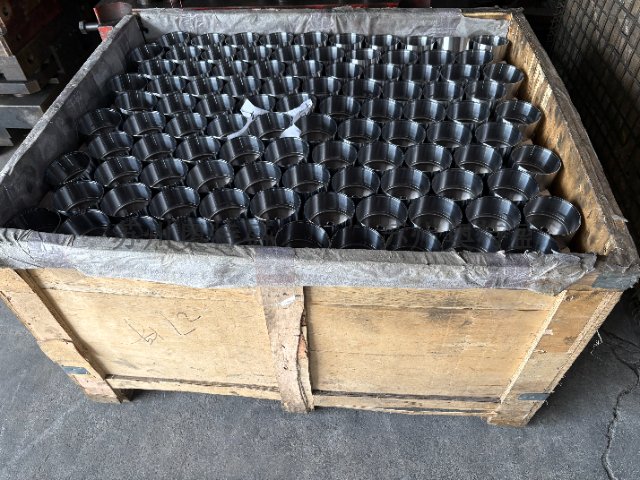
机壳的吊装孔防护结构设计,可以避免运输与安装过程中螺纹孔出现损坏。大尺寸工业风机机壳上预留的吊装螺纹孔,在没有使用的时候如果直接暴露在外,运输过程中很容易进入灰尘、碎屑,甚至出现螺纹被磕碰变形的问题,后续吊装使用时螺丝无法顺利拧入,耽误现场的安装进度。在机壳的螺纹孔位置配套对应的塑料防护堵头,不需要使用的时候将堵头塞入孔内,就可以阻挡外界的杂质进入,同时保护螺纹牙型不会被外力磕碰损伤,长期保持螺纹孔的完好可用状态。
散热风机机壳的出风栅一体成型设计,可以减少整机的零件总数量。很多轴流散热风机的出风防护栅,以往都是作为零件加工完成后,再通过螺丝固定到机壳的出风端。现在通过模具结构优化,直接在机壳注塑或者冲压成型的过程中,将出风栅的结构和机壳本体做成一体,不需要额外组装的防护栅零件,既可以简化装配工序,提升生产效率,也能避免防护栅和机壳之间的连接位置出现松动,提升整个防护结构的牢固度,防止外部异物进入风机内部触碰高速转动的风轮。铝合金机壳的导热系数高,能辅助电机散热,降低绕组工作温度。
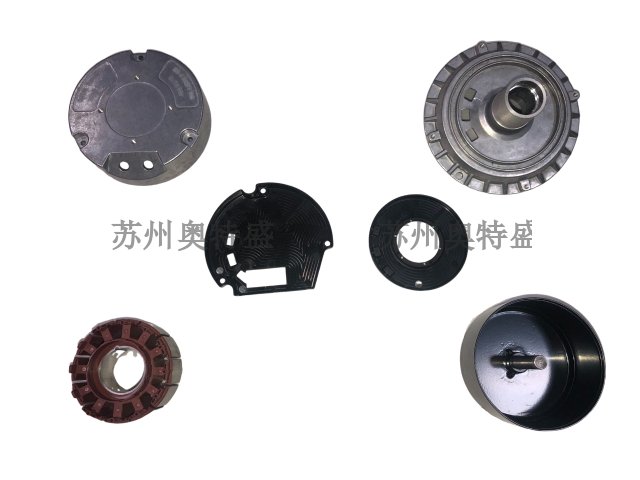
铝合金压铸是制造散热风机机壳的常用工艺,适合批量生产形状复杂的零件。压铸模具将熔融铝液在高压下注入型腔,冷却后形成致密结构。该工艺能获得尺寸精度高、表面光洁的机壳,减少后续加工量。铝合金密度低,使机壳重量轻,便于安装。压铸过程中需控制模具温度和注射速度,避免气孔和缩松。机壳的拔模斜度设计要合理,便于脱模且不破坏装配面。压铸铝的牌号通常选用ADC12,具备良好流动性和机械性能。机壳成型后需清理浇口和飞边,并进密性检查。部分机壳还需进行攻丝、钻孔等二次加工。铝合金压铸机壳在散热风机中应用普遍,尤其适合中小型轴流和离心风机,其导热性还能辅助电机散热,降低温升。机壳的流道表面粗糙度影响摩擦阻力,光洁度越高,气流效率越好。生产机壳
机壳的模具分型面位置影响外观质量,设计时需隐藏在非外观面。生产机壳
塑料机壳的耐低温性能,在高纬度寒冷地区的户外风机产品中十分重要。普通的工程塑料在低温环境下会逐渐变脆,受到外力冲击的时候很容易出现开裂的问题。面向这类场景使用的塑料机壳,选用的塑胶材料中需要添加对应的耐低温增韧助剂,提升材料在低温环境下的抗冲击能力。加工完成后的机壳还需要放入低温试验箱中,在对应工况的低温环境下放置足够时长后开展抗冲击测试,确认部件在低温环境下依然可以保持足够的韧性,不会轻易出现开裂破损的问题。生产机壳
苏州奥特盛精密机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州奥特盛精密机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!