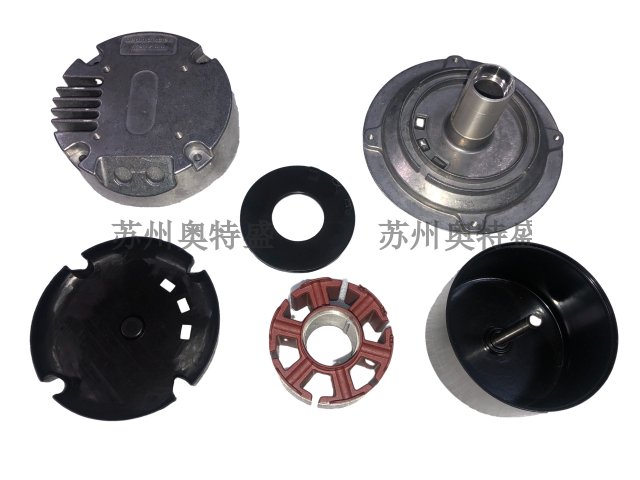
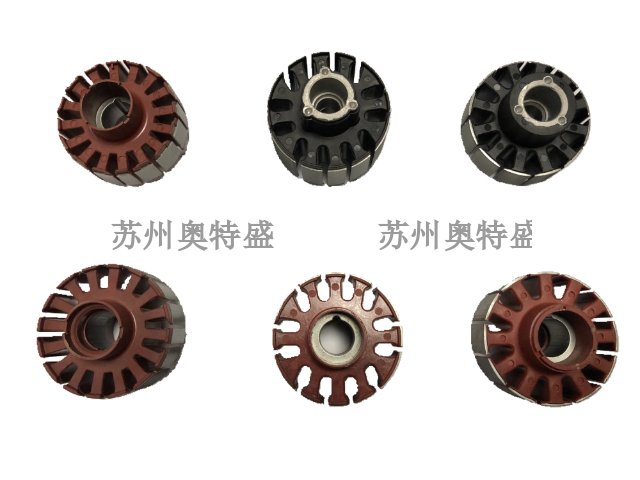
熔炼铝液时,氢气的溶解是导致铸件气孔的主要原因。因此,精炼除气是铸铝转子生产的关键环节。常用方法为旋转喷吹惰性气体,将氩气通过石墨转子注入铝液深处。气泡在上升过程中捕获氢原子,带至液面逸出。同时,气泡还能吸附氧化物夹杂,使其浮至表面形成浮渣。精炼温度控制在七百至七百五十摄氏度之间,时间依铝液量调整。除气效果可通过密度当量法检测,对比试样密度与理论密度。在散热风机配件制造中,严格的除气工艺能减少转子内部,提升导电率与机械强度。精炼后的铝液需静置并覆盖保温,防止再次吸气,确保压铸品质。硅钢片间的绝缘涂层必须完好,防止涡流短路导致转子过热损坏。浙江国内铸铝转子
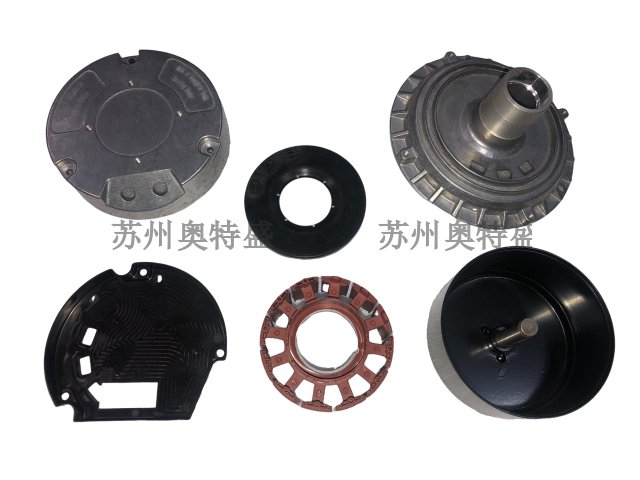
铝的回收性能良好,废弃的铸铝转子可通过熔炼重新利用,能耗为原铝生产的百分之五左右。在散热风机配件生产中,压铸产生的飞边、料饼和废品均可回收,减少材料浪费。回收铝可用于非关键部件或降级使用,符合绿色制造趋势。此外,转子中的硅钢片和铝可通过分选分离,分别回收。这种可回收性降低了环境负荷,也减少了原材料价格波动的影响。在强调可持续发展的,铸铝转子的回收优势为散热风机行业增添了环保价值,促进了循环经济的发展。浙江智能铸铝转子现货整体压铸结构消除了连接焊缝,避免了接触电阻导致的局部过热问题。
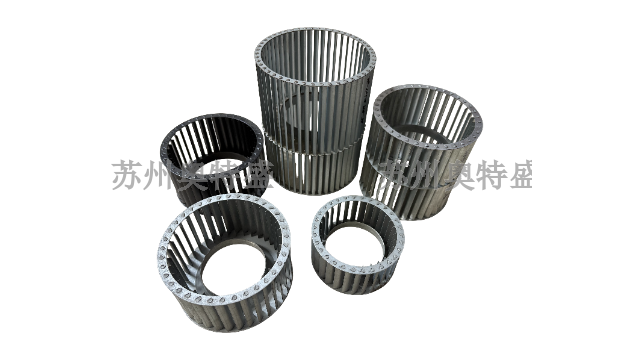
铸铝转子的尺寸公差影响电机装配和运行性能。轴孔公差需与转轴形成过盈配合,保证扭矩传递;转子外径公差决定气隙大小;端环尺寸影响风叶位置和平衡。公差设计需考虑压铸工艺能力和功能需求。过严的公差增加成本,过松则影响性能。在散热风机配件中,通常对关键尺寸如轴孔和铁芯长度严格控制,非关键面放宽。模具磨损和工艺波动需通过定期检验监控。合理的公差分配使转子既能满足风机精度要求,又具备经济可制造性,是连接设计与生产的重要桥梁。
压铸模具是铸铝转子成型的关键工装,其设计直接影响转子的尺寸精度和内部质量。模具需承受高温铝液的冲刷和高压作用,因此常用热作模具钢制造,并设计合理的浇注系统、排气槽和冷却通道。浇口位置应使铝液平稳填充各槽,避免卷气;排气槽帮助排出型腔气体,减少气孔缺陷。模具的型芯形成转子轴孔和键槽,需保证尺寸准确。在散热风机配件生产中,模具需定期维护:清理积铝、检查磨损、修复裂纹。良好的模具维护能延长使用寿命,保证转子内外质量稳定。模具设计还需考虑脱模斜度,便于取出转子,防止变形。这些细节决定了铸铝转子的成品率和电机运行的可靠性,是配件制造中的技术要点。散热风机铸铝转子凭借其综合性能,将继续在中小功率电机领域发挥重要作用。
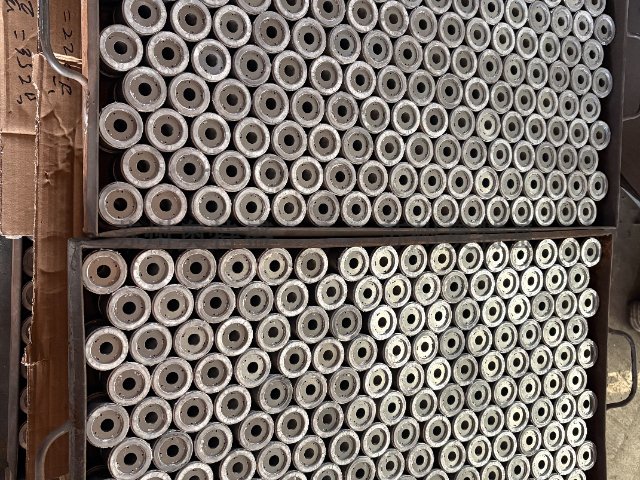
铸铝转子在散热风机中使用时,可能面临潮湿、盐雾或化学气体环境,因此表面防护很重要。铝在空气中会形成氧化膜,提供一定耐蚀性,但在恶劣环境中仍需额外处理。常见方法有:阳极氧化生成厚氧化层;涂覆绝缘漆或清漆,防止氧化和爬电;对轴伸部位进行防锈处理。在散热风机配件中,转子表面处理需兼顾电气绝缘和散热,涂层不能过厚以免影响冷却风流通。此外,处理过程需避免污染铁芯表面,影响叠片间绝缘。良好的表面防护能延长转子寿命,维持风机在复杂环境下的稳定运行。自动化压铸线提高了生产效率和一致性,减少了人工操作带来的波动。湖南风机用铸铝转子
铸铝转子技术正持续演进,通过材料和工艺改进适应更严苛的散热需求。浙江国内铸铝转子
铸铝转子常见的缺陷包括气孔、缩孔、冷隔、填充不足和裂纹。气孔多因铝液含气或模具排气不畅造成,会降低导电性和强度;缩孔由于凝固时补缩不足,常出现在厚大部位;冷隔是铝液汇合处未完全熔合,形成隔膜;填充不足因流动性差或压力低导致槽形不完整;裂纹则因模具温度过高或顶出不当。在散热风机配件生产中,防止这些缺陷的措施有:严格控制铝液精炼、优化模具浇注系统、调整压铸参数、保持模具温度均匀。通过X光或拆解检查,可监控缺陷率。减少缺陷能提高转子的导电均匀性和机械可靠性,保障风机电机的长效运行。浙江国内铸铝转子
苏州奥特盛精密机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州奥特盛精密机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!