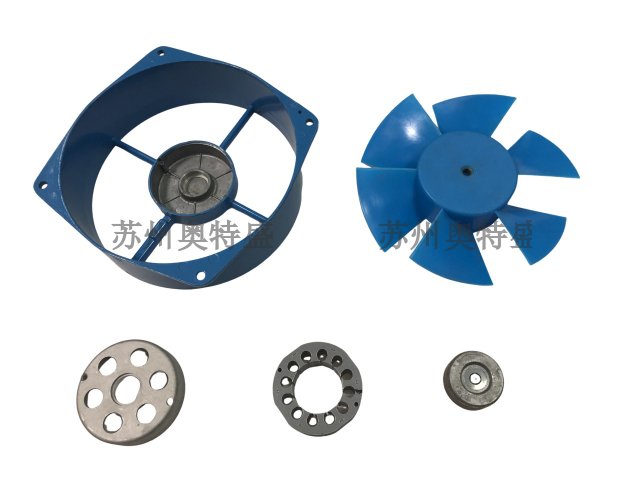
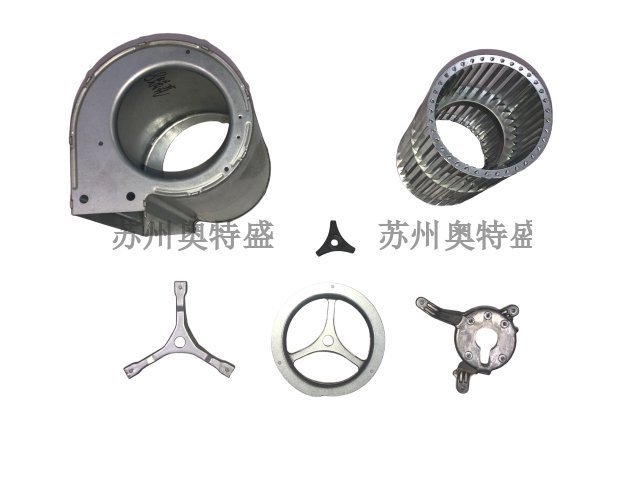
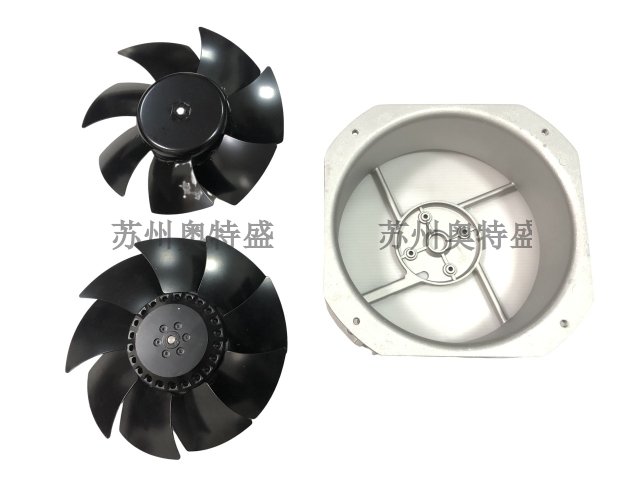
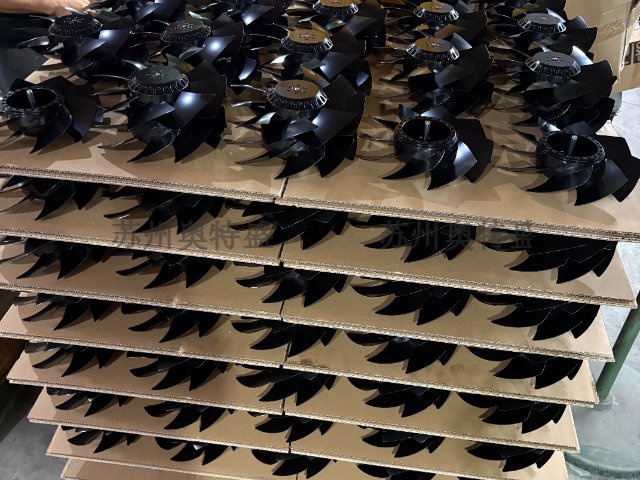
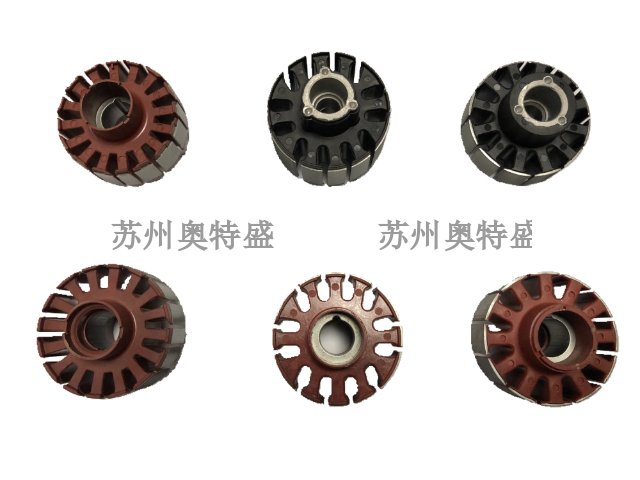
机壳的振动模态测试,是验证散热风机整机运行稳定性的必要环节。将加工完成的机壳固定在测试工装上,通过激振设备对壳体施加不同频率的振动,记录机壳自身的固有振动频率。如果机壳的固有频率刚好落在风机电机的常见运行振动频段内,整机运行过程中就会引发强烈的共振,导致风机的振动幅度急剧上升,噪音明显变大,长期运行后还会加速轴承、风轮等部件的磨损。测试完成后,需要通过调整机壳的局部结构、增加加强筋分布,改变机壳的固有频率,避开电机的振动激励频段。机壳是散热风机的骨架,支撑电机、叶轮和安装结构,承受运行时的各种载荷。常规机壳

风机运行时,机壳是振动和噪声的传播介质。机壳的固有频率需避开风机激振频率,防止共振放大噪声。加强筋的布局能提高局部刚度,改变模态频率。机壳与设备安装面之间可加减震垫,阻断振动传递。进风口和出风口避免正对障碍物,减少气流再生噪声。机壳内壁可粘贴吸音材料,吸收部分空气噪声。在散热风机配件设计中,需进行振动模态分析,优化结构。铸造或焊接缺陷会导致应力集中,成为噪声源,需通过探伤检查。机壳的平整度影响与风管的连接,错位会产生额外噪声。良好的振动控制使风机能满足办公、医疗等静音场所要求。配件厂商常提供振动测试报告,证明机壳符合标准。江苏推荐机壳零部件机壳的进风面积与出风面积比例影响风机特性曲线,需根据需求调整。
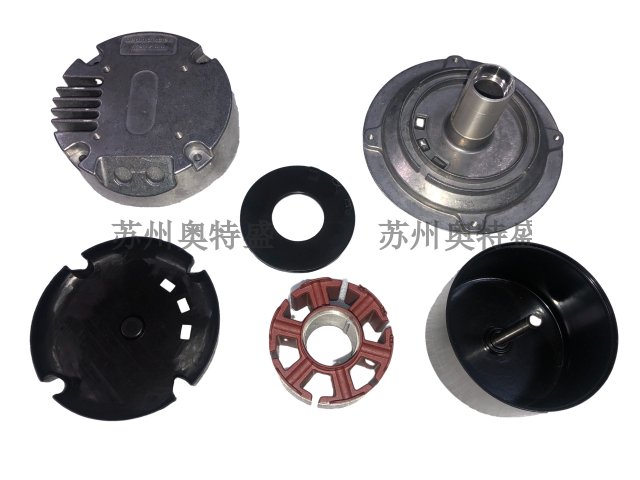
机壳的抗风压变形能力,是面向高空排烟、高压通风场景的风机产品需要重点验证的性能。这类场景下风机运行过程中,机壳的内外两侧会存在较大的压力差,如果机壳的结构刚性不足,在压力作用下就会出现明显的形变,挤压内部风轮的运行空间,导致风轮转动过程中与机壳内壁发生摩擦,出现扫堂的故障。设计阶段需要通过有限元软件模拟机壳在压差工况下的应力分布与形变情况,针对性加强局部结构,保证机壳在额定的压力工况下,形变幅度控制在允许的范围内,不会干扰内部运动部件的正常运行。
散热风机机壳的进风口结构设计,会直接影响气流进入风机腔体时的流畅度。很多机壳的进风口位置会设计成流线型的集风器结构,让外部气流可以沿着平滑的曲面自然进入风轮作用区域,避免气流直接冲击风轮边缘产生紊乱涡流。如果进风口位置边缘过于尖锐、过渡突兀,气流进入腔体时就会出现明显的流动分离现象,不会增加运行噪音,还会降低风机的有效做功效率。设计阶段需要反复调整集风器的弧度参数,通过多次样机测试验证实际进风效果,找到适配对应风轮尺寸的合理结构形态。部分机壳表面设计有散热鳍片,增大与空气接触面积,强化自然对流。
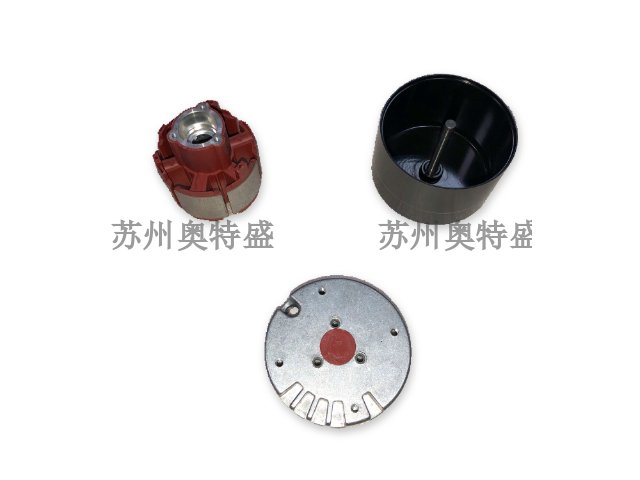
塑料机壳的浇口位置隐藏设计,是提升产品外观一致性的细节优化。很多面向商用设备配套的散热风机,机壳的外表面属于可见外观面,不允许出现明显的浇口残留痕迹。模具设计阶段就将进胶浇口设置在机壳的对接端面、背面等不可见的非外观区域,注塑完成后浇口的残留痕迹不会暴露在产品的外表面,后续只需要简单的修整就可以完全隐藏,不需要额外开展复杂的外观后处理工序,就能让机壳的所有可见外观面保持完整平滑,满足下游客户对产品外观质感的要求。机壳的壁厚设计需平衡重量与强度,过厚增加成本,过薄易产生变形。风机用机壳推荐货源
机壳的排水孔设计能排出冷凝水,防止在低温环境下结冰损坏结构。常规机壳
注塑或压铸机壳的质量取决于模具。模具设计需考虑塑料或金属的流动性、收缩和脱模。浇口位置影响填充均匀性,排气槽防止困气。冷却水路布局控制模温,减少变形。模具材料选用热作模具钢,表面镀硬铬。加工精度需达微米级,保证机壳尺寸。模具寿命数十万次,需定期维护。在散热风机配件行业,模具开发周期长,成本高,但批量生产后单件成本低。快速模具技术可缩短试制时间。模具设计还需考虑自动化生产,如机械手取件。良好的模具管理是稳定生产的关键。模具的修改需谨慎,避免影响机壳性能。常规机壳
苏州奥特盛精密机械有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州奥特盛精密机械供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!