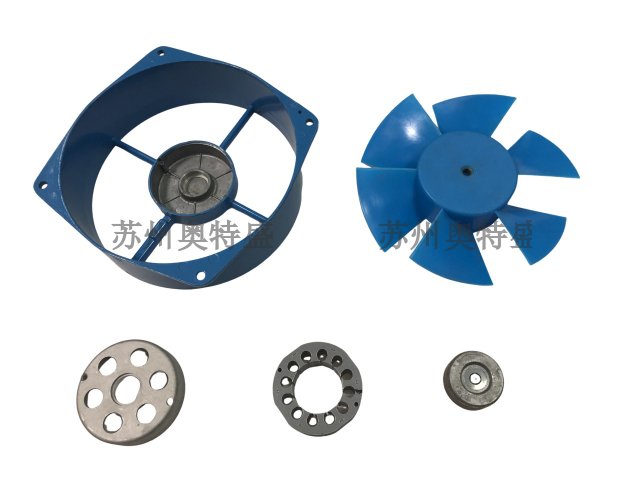
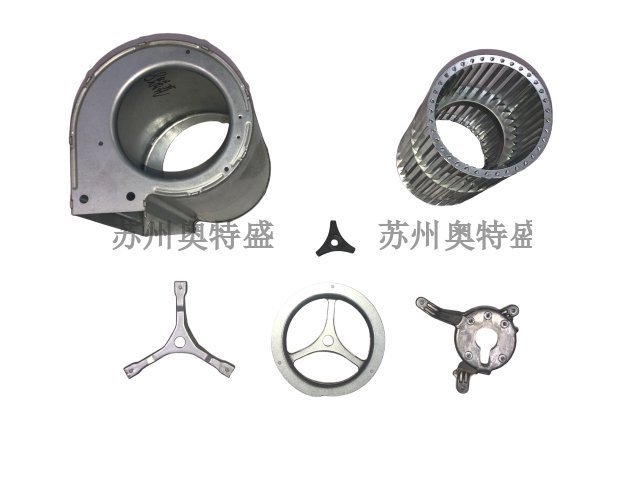
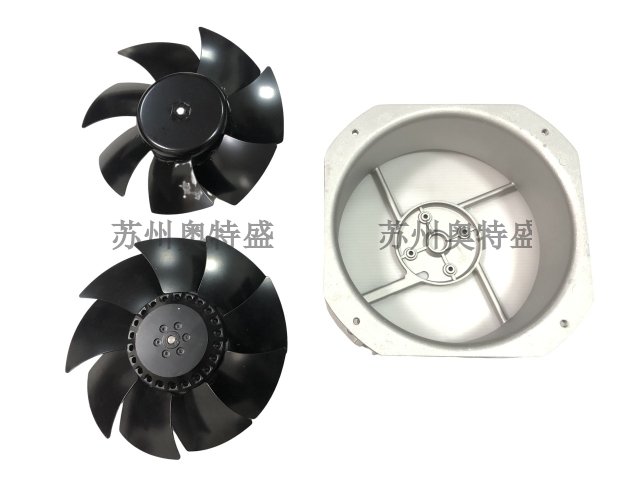
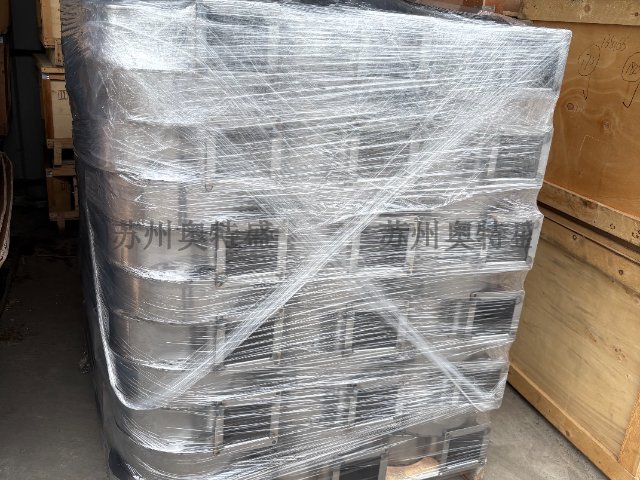
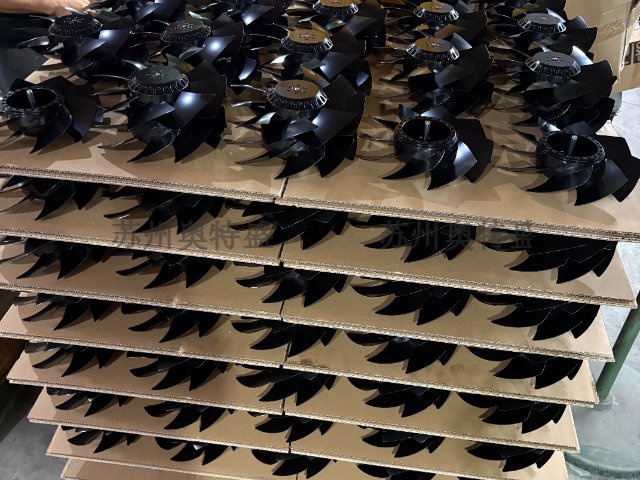
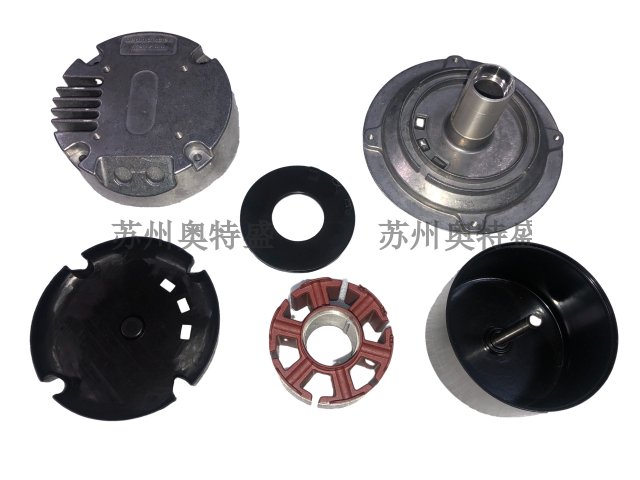
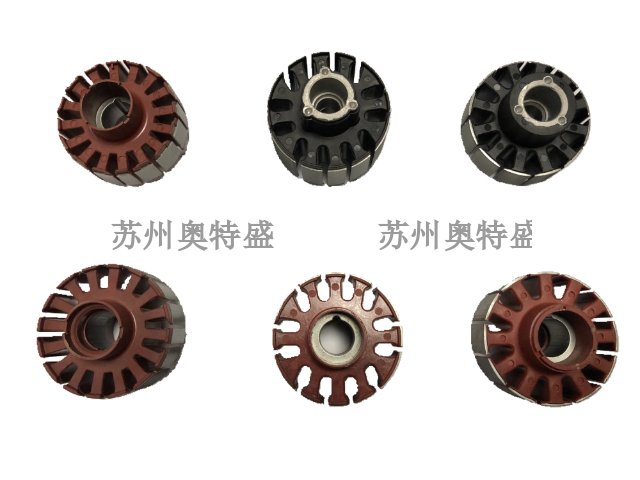
钣金机壳的焊接工序,是很多大尺寸工业散热风机机壳加工过程中的重要环节。将不同的钣金冲压零件通过焊接的方式拼接成完整的机壳腔体,焊接过程中产生的局部高温,很容易让焊接位置周边的板材出现热变形,导致机壳的整体尺寸出现偏差,平面度下降。焊接作业时需要采用合理的焊接顺序,采用分段焊接的方式,避免局部热量集中引发的大面积形变。焊接完成后还需要对机壳整体进行整形处理,修正焊接过程中产生的形变,保证机壳的关键尺寸依然符合图纸公差要求。部分机壳集成有安装传感器的凹槽,用于监测转速、温度或振动状态。环保机壳供应商
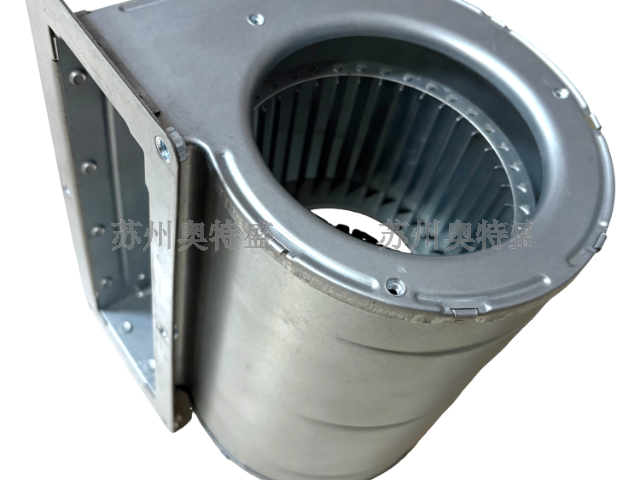
散热风机机壳的内部清洁度管控,是生产过程中需要关注的细节。机壳加工完成后,内壁很容易残留冲压过程中留下的金属碎屑、焊接过程中产生的焊渣、喷涂过程中掉落的塑粉颗粒,如果这些杂质没有清理干净,后续风机运行过程中就会随着气流脱落,被气流带着吹向下游设备,可能划伤精密的电子元件,甚至进入设备内部引发故障。机壳完成所有加工工序后,需要通过压缩空气吹扫、无尘布擦拭的方式,彻底清理内壁残留的所有杂质,确认清洁合格后再流入后续的装配工序。湖北国内机壳推荐货源小型轴流风机机壳常设计成正方形或圆形,适配标准安装孔位。
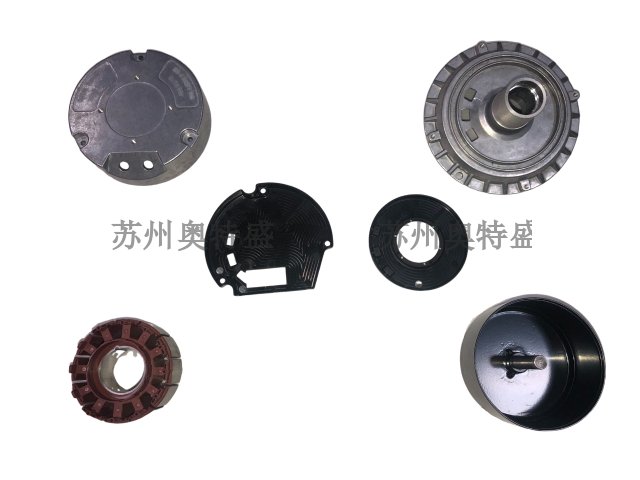
机壳表面的喷塑处理工艺,是提升钣金机壳环境适应能力的重要工序。前处理阶段需要通过酸洗、磷化的方式,去除板材表面的锈蚀、油污,在金属表面形成一层均匀的磷化膜,提升后续塑粉的附着力。完成前处理后,通过静电喷涂的方式将塑粉均匀附着在机壳表面,再送入恒温烘道中高温固化,形成一层连续的防护涂层。涂层的厚度需要控制在合理区间,太薄无法起到足够的防护作用,太厚又会导致机壳的部分装配尺寸出现偏差,影响后续的整机装配操作。
机壳的流道形状对风机性能影响很大。离心风机机壳通常设计为蜗壳形,其轮廓曲线依据叶轮外径和风量计算。蜗壳截面从基圆开始逐渐扩大,使气流平稳降速增压。进风口采用弧面收敛设计,减少入口涡流。出风口方向可按需求调整为向上、向左或向右。轴流风机机壳多为圆筒形,内壁需光滑,减少摩擦阻力。导流叶片可设置在机壳内部,整流方向,提高风压。设计时需进行流场仿真,优化型线,避免气流分离和回流。机壳与叶轮的径向间隙和轴向间隙需精确控制,间隙过大会导致内泄漏,降低效率。在散热风机配件行业,空气动力学优化是提升风机能效的重要手段,好的机壳设计能使风机在高效区运行,节省能源。部分机壳表面设计有散热鳍片,增大与空气接触面积,强化自然对流。

塑料机壳的浇口位置隐藏设计,是提升产品外观一致性的细节优化。很多面向商用设备配套的散热风机,机壳的外表面属于可见外观面,不允许出现明显的浇口残留痕迹。模具设计阶段就将进胶浇口设置在机壳的对接端面、背面等不可见的非外观区域,注塑完成后浇口的残留痕迹不会暴露在产品的外表面,后续只需要简单的修整就可以完全隐藏,不需要额外开展复杂的外观后处理工序,就能让机壳的所有可见外观面保持完整平滑,满足下游客户对产品外观质感的要求。机壳的排水孔设计能排出冷凝水,防止在低温环境下结冰损坏结构。浙江机壳出厂价
机壳外形设计需匹配叶轮轮廓,引导气流顺畅排出,减少涡流造成的能量损失。环保机壳供应商
散热风机的机壳是承载内部风轮、电机、支撑结构的基础部件,所有内部运动部件都依托它实现位置固定与空间定位。机壳的内腔轮廓直接决定了风机运行过程中气流的走向,不合理的轮廓设计会让气流在流动过程中产生额外的涡流,大幅增加风阻,让风机的实际出风量与设计预期出现明显偏差。常规的机壳加工会先通过流体模拟软件预判气流在腔体内的流动状态,调整内壁的弧度与过渡位置的曲线,尽可能减少气流流动过程中的能量损耗,让风机的动力输出更多转化为有效的风压与风量,适配不同场景下的通风散热需求。环保机壳供应商
苏州奥特盛精密机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州奥特盛精密机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!