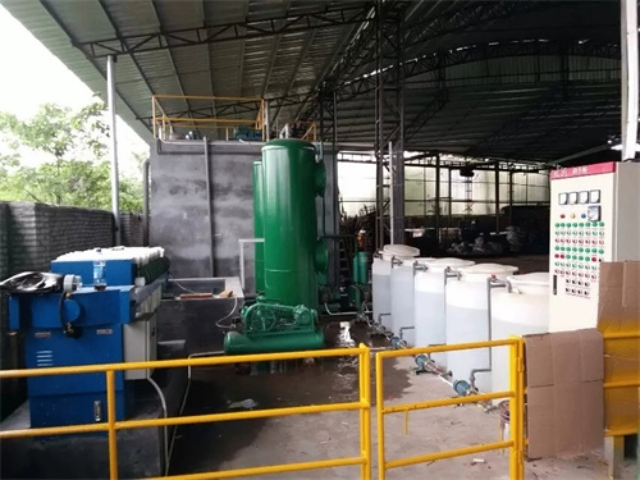
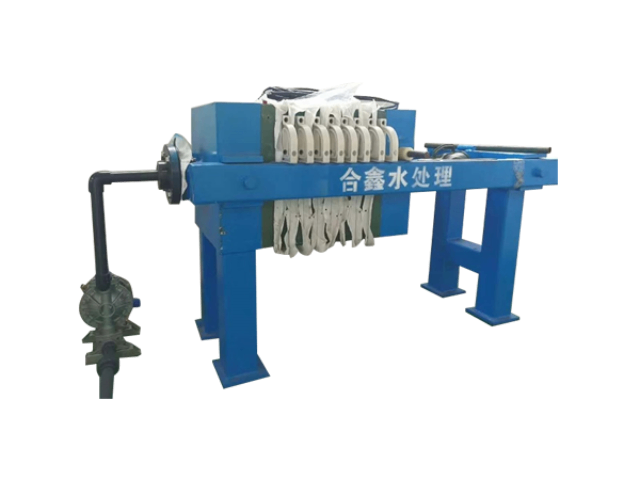
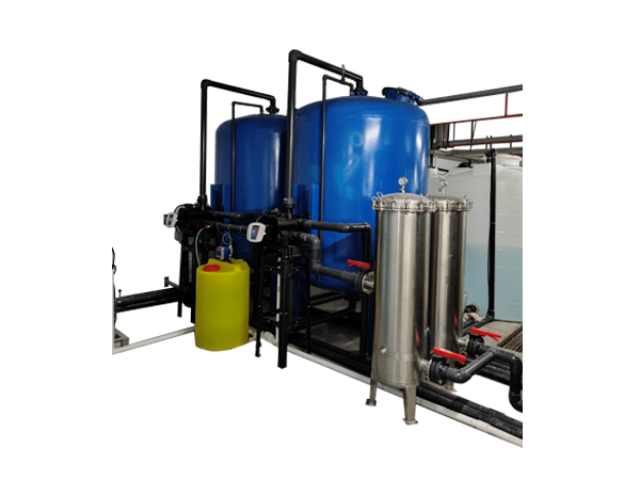
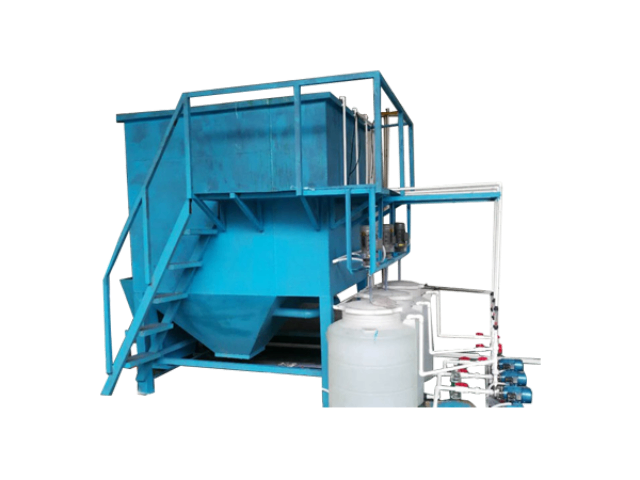
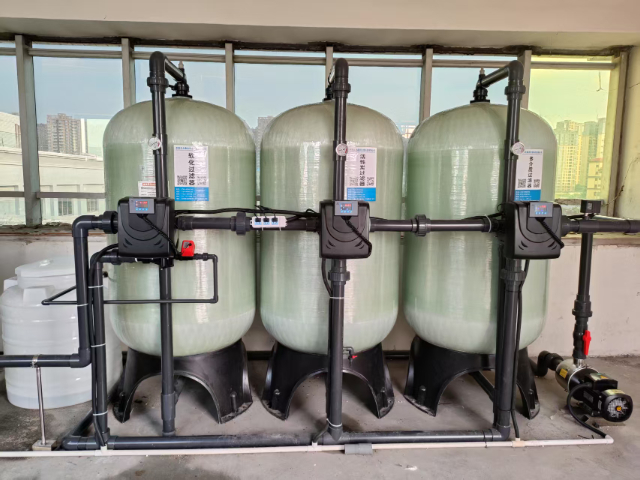
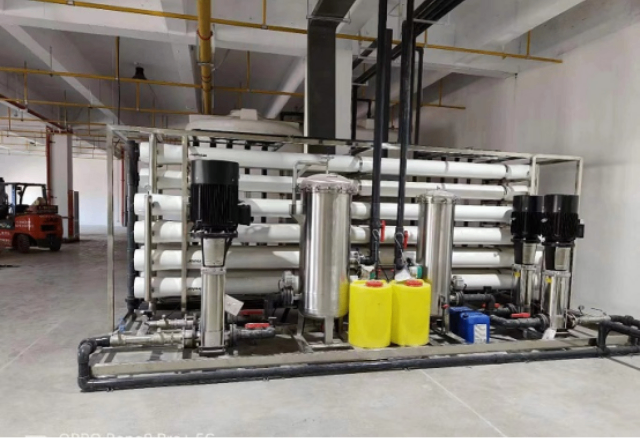
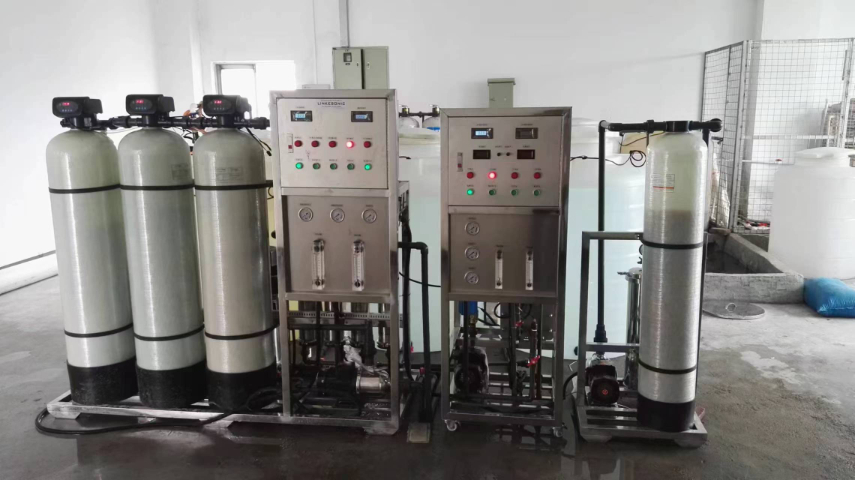
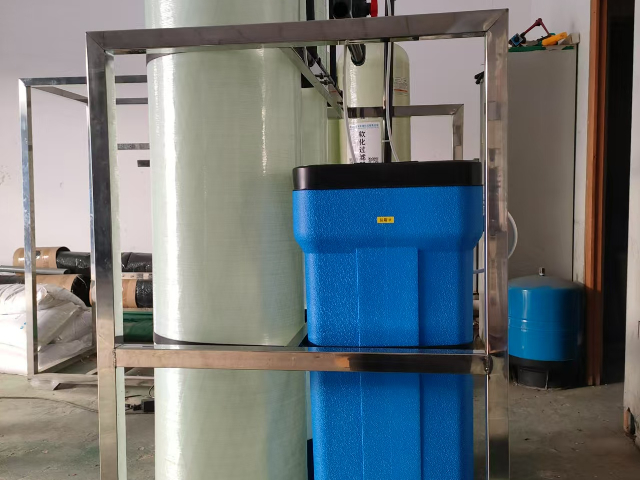
东莞市合鑫水处理科技有限公司的废水处理设备注重技术创新,不断融合前沿水处理技术。公司与行业研究机构合作,持续优化废水处理工艺,将智能传感、大数据分析等技术融入设备控制系统,实现水质实时监测、工艺智能调控、能耗动态优化。例如,通过AI算法预测水质变化趋势,提前调整药剂投加量和曝气强度,提升处理效率的同时降低运行成本。技术创新让设备始终保持行业先进水平,为客户提供更高效、更节能的废水处理解决方案。在印染行业废水处理中,东莞市合鑫水处理科技有限公司的废水设备有效解决“色度高、难降解”难题。印染废水含大量染料、助剂,色度深且有机物成分复杂,公司采用“混凝沉淀+水解酸化+好氧生化+活性炭吸附”工艺。设备通过混凝剂快速去除悬浮染料颗粒,水解酸化单元分解复杂有机物,好氧生化进一步降解污染物,经活性炭吸附脱色,确保出水色度和COD达标。公司根据染料类型、生产工艺定制处理方案,助力印染企业实现绿色生产。 啤酒废水设备处理发酵污水,降低 BOD 值,实现达标排放。山西组装式废水设备
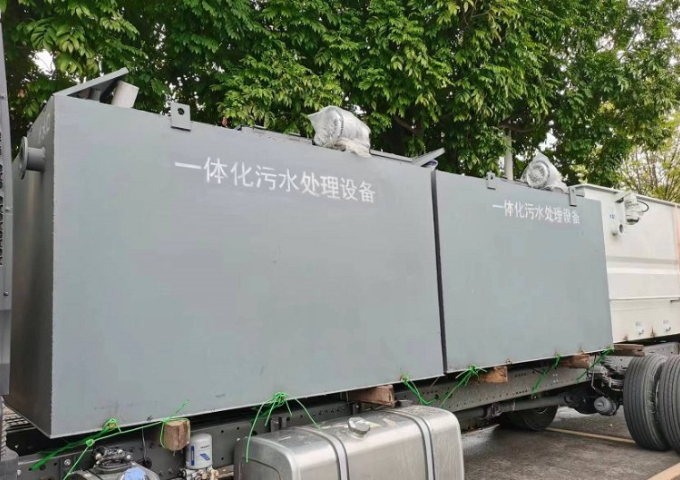
东莞市合鑫水处理科技有限公司的废水处理设备以“低成本、高性价比”为中小企业减轻环保投入压力。针对中小企业废水处理预算有限的特点,公司推出经济型废水处理方案,在保证处理效果的前提下优化设备配置,采用成熟可靠的工艺路线降低设备成本。同时,通过优化运行参数、提升能源利用率等方式降低设备运行能耗,长期使用更经济。公司提供灵活的付款方式和售后保障,让中小企业无需担心环保投入负担,轻松达标排放。针对垃圾渗滤液处理这一环保难题,东莞市合鑫水处理科技有限公司的废水设备展现出专业实力。垃圾渗滤液成分复杂,含有高浓度有机物、氨氮和重金属,处理难度极大,公司采用“预处理+UASB+MBR+NF/RO”组合工艺。设备通过预处理去除悬浮物和大颗粒杂质,UASB反应器降解高浓度有机物,MBR膜截留活性污泥,NF/RO深度脱盐脱氮,确保出水达标。公司拥有丰富的垃圾渗滤液处理经验,从项目勘察到设备运维全程专业服务,保障处理系统稳定运行。 甘肃废水设备制作橡胶混炼废水设备处理混炼污水,去除炭黑和添加剂。
工业废水处理设备的预处理系统是保障后续处理效率的关键环节,东莞市合鑫水处理科技有限公司在预处理设计中坚持“因水制宜”的原则。针对高浓度悬浮物废水,采用格栅+沉淀池的组合工艺,格栅可截留直径5mm以上的漂浮物,沉淀池通过重力沉降去除粒径≥10μm的颗粒物,使后续处理单元的负荷降低40%以上;对于含油废水,则增设隔油池和气浮设备,利用油水密度差和微小气泡的吸附作用,将油类物质去除率提升至95%以上。某机械加工厂的乳化液废水项目中,合鑫设计的预处理系统先通过破乳剂破坏油水分层,再经气浮设备分离,使废水中的油含量从500mg/L降至10mg/L以下,为后续生物处理创造了有利条件。这种精确匹配废水特性的设计能力,彰显了公司“专注水处理技术开发”的专业实力,也确保了设备长期稳定运行。
针对工业园区集中式废水处理,东莞市合鑫水处理科技有限公司的大型废水处理设备展现出强大处理能力。工业园区企业类型多样,废水成分复杂且水量大,公司采用 “分类收集 + 集中处理 + 分质回用” 的整体方案。设备设计规模可满足数千吨 / 日处理需求,通过格栅、调节池等预处理单元平衡水质,再经生化池、沉淀池等重点单元降解污染物,部分处理水经深度净化后回用于园区绿化、道路清扫等。系统配备控制系统,实现各处理单元联动运行,确保整体处理效果稳定,助力工业园区实现集中治污、资源循环利用。化纤废水设备处理化纤生产废水,净化高分子化合物。
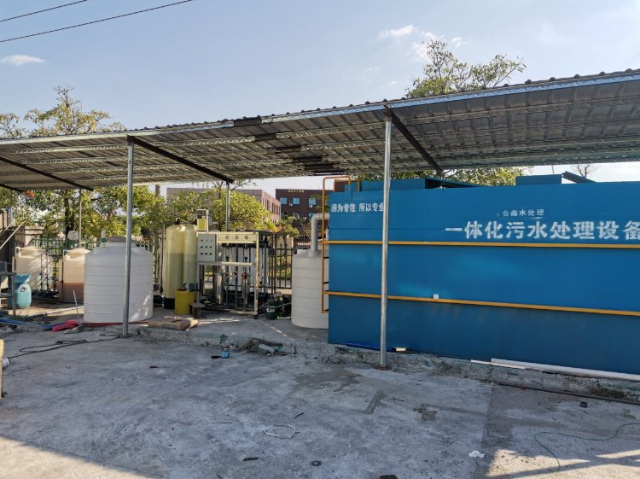
制药废水成分复杂,含有、、有机溶剂等难降解有机物,且具有毒性强、可生化性差的特点。合鑫为某制药厂设计的废水处理设备,采用 “预处理 + 水解酸化 + MBR(膜生物反应器)+ 高级氧化” 工艺。预处理阶段通过调节池均化水质水量,再经微电解技术提高废水可生化性;水解酸化池将大分子有机物分解为小分子;MBR 系统利用膜分离与生物处理相结合的方式,有效截留微生物和污染物;通过芬顿氧化技术进一步去除残余有机物。设备处理能力为 200m³/d,出水 COD 从 5000mg/L 降至 100mg/L 以下,满足《化学合成类制药工业水污染物排放标准》。该厂使用后,废水处理达标率从 70% 提升至 100%,避免了因超标排放导致的停产整顿风险。催化氧化废水设备加速污染物分解,提高废水处理效率。过滤废水设备项目安装
电解法废水设备利用电解原理,分解有害物质,实现废水深度净化。山西组装式废水设备
废水处理设备的自动化运维平台是提升管理效率的创新手段,东莞市合鑫水处理科技有限公司将物联网技术融入设备管理。平台通过传感器实时采集设备运行数据(如处理水量、能耗、药剂消耗量等),并上传至云端服务器,管理人员可通过电脑或手机APP查看设备状态、生成运行报表、接收故障预警。例如,当检测到水泵电流异常时,平台会立即推送报警信息并提示可能的故障原因(如叶轮堵塞、轴承磨损等),技术人员可携带针对性工具前往维修,缩短故障处理时间。某工业园区的集中式废水处理项目中,该平台使设备的平均故障处理时间从4小时缩短至小时,年减少因停机导致的生产损失50万元。这种“智能化+远程化”的管理模式,体现了公司“技术创新驱动发展”的理念,也为客户提供了更高效的运维体验。 山西组装式废水设备