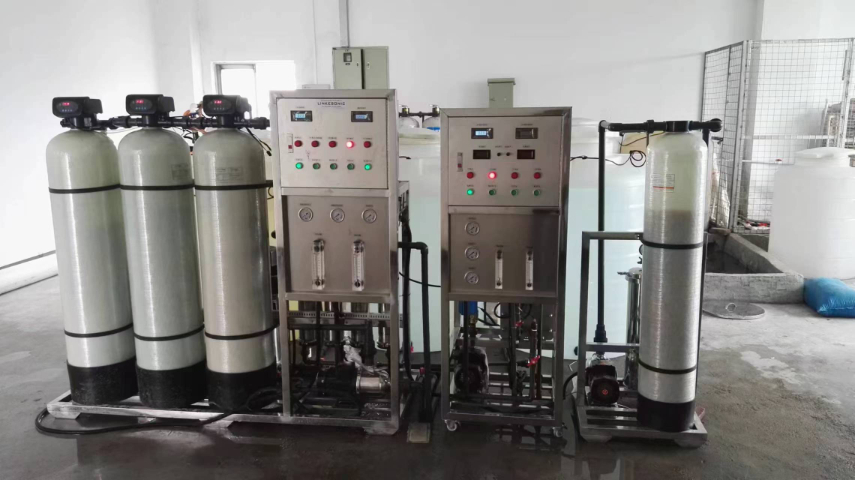
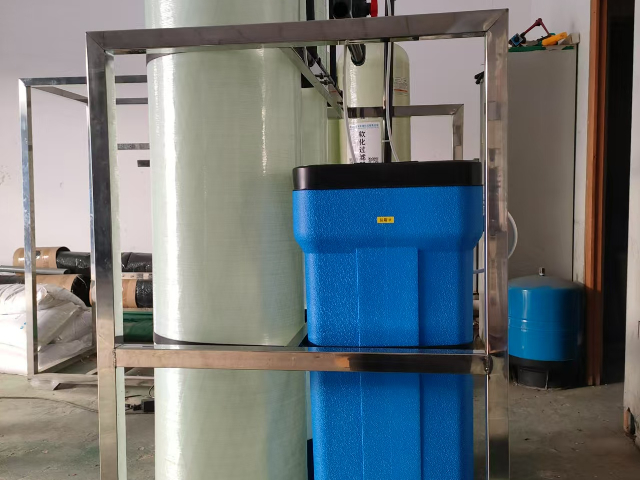
合鑫纯水设备在化妆品生产领域同样表现出色。化妆品的生产对水质要求较高,水中的杂质和微生物可能影响产品的稳定性和安全性。合鑫纯水设备通过多级过滤和深度净化,能够有效去除水中的重金属离子、有机物和微生物,为化妆品生产提供的纯水。设备还具备良好的密封性和防污染设计,防止外界污染物进入系统。某化妆品企业使用该设备后,产品的质量得到提升,产品的保质期延长,市场口碑也越来越好。合鑫纯水设备采用先进的物联网技术,实现设备的远程监控和智能管理。用户可通过手机APP或电脑端平台,实时查看设备的运行状态、水质数据、耗材使用情况等信息。平台还具备数据分析功能,能够对设备的运行数据进行统计和分析,为用户提供优化运行建议,如调整运行参数、及时更换耗材等。此外,设备的运行数据还可与企业的ERP系统对接,实现生产数据的统一管理和共享,提高企业的信息化管理水平。 合鑫水处理中水回用方案可提升回用率节约成本。浙江纯水设备维修
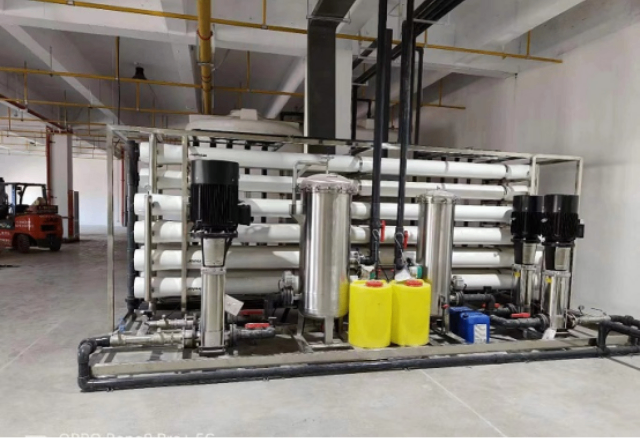
设备的节能设计是合鑫纯水设备的一大亮点。通过采用高效的反渗透膜元件和变频水泵,降低了设备运行过程中的能耗。反渗透系统配备能量回收装置,将浓水的压力转化为动力,减少水泵的能耗,相比传统设备节能30%以上。此外,合鑫纯水设备还具备自动冲洗功能,在设备停机或运行一定时间后,自动对反渗透膜进行冲洗,防止污染物在膜表面沉积,延长膜元件的使用寿命,降低了维护成本。在食品饮料行业,合鑫纯水设备为产品的品质和安全提供了有力保障。纯水作为食品饮料生产的重要原料,其质量直接影响产品的口感和稳定性。合鑫纯水设备生产的纯水能够有效去除水中的异味、色素和微生物,使食品饮料的口感更加。同时,设备采用食品级材料,确保水质安全无毒。某饮料企业使用该设备后,产品的口感得到消费者一致好评,产品的保质期也因水质的改善而延长,提升了企业的市场竞争力。 浙江纯水设备维修超滤预处理,保障反渗透设备寿命。
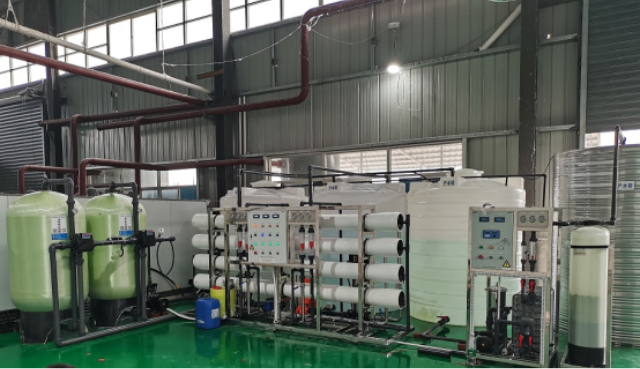
精细化工产品的生产,如农药、医药中间体、表面活性剂等,对原料水的纯度要求较高。水中的杂质可能会参与化学反应,影响产品的纯度和收率,甚至产生有害物质。合鑫为某精细化工企业设计的 20T/H 纯水设备,采用 “多介质过滤 + 活性炭吸附 + 反渗透 + 离子交换” 工艺,去除水中的悬浮物、有机物、重金属离子等杂质,产水电导率<5μS/cm,重金属离子<0.1ppb。设备处理后的纯水用于化工原料的溶解、反应和产品的精制,可提高产品的质量和稳定性。该企业使用后,产品的纯度从 95% 提升至 99%,收率提高 8%,经济效益明显增加。
合鑫纯水设备在节能方面表现非凡。通过能量回收装置(ERD),将反渗透浓水压力转化为机械能,为进水端提供动力,节能效率达30%;采用变频水泵,根据实际用水量自动调节流量,降低能耗;优化膜组件排列方式,使回收率提升至75%,减少废水排放。某光伏企业使用合鑫15T/H设备后,年耗电量从120万度降至85万度,折合电费节约30万元,同时减少废水排放万吨,实现经济效益与环保效益双赢。食品加工中的配料用水、灌装用水需确保安全无杂质。合鑫为某饮料企业打造的30T/H纯水设备,采用“UF超滤+反渗透+紫外线消毒”工艺,有效去除水中胶体、细菌和有机物,产水电导率<5μS/cm,微生物<5CFU/ml。设备配备双路供水系统,一路用于饮料调配,一路用于瓶胚清洗,保障生产全流程水质稳定。该企业使用后,产品口感一致性提升,保质期内微生物超标率降为0,市场投诉率减少70%。 纳滤技术让饮用水口感更佳。
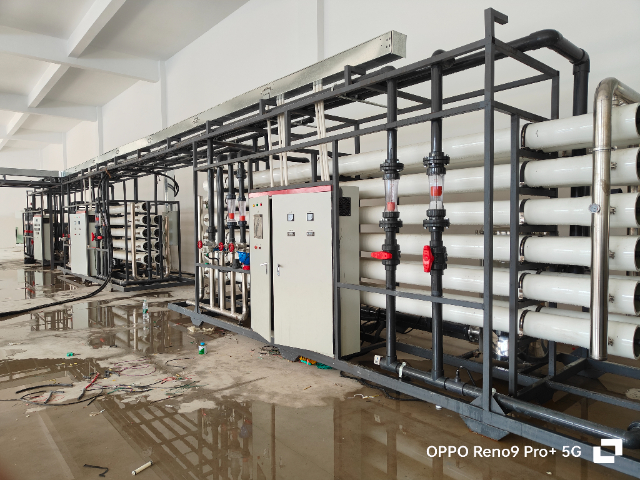
生物制药研发过程中,细胞培养、蛋白纯化、药物制剂等环节对水质的要求极为严格,需要使用无热源、无内、低微生物含量的超纯水。合鑫为某生物制药研发中心定制的 10T/H 超纯水设备,采用 “预处理 + 双级反渗透 + EDI + 超滤 + 紫外线 + 0.22μm 终端过滤” 工艺,产水微生物<1CFU/100ml,内<0.03EU/ml,热源<0.005EU/ml,电阻率稳定在 18.2MΩ・cm。设备配备的在线监测和自动控制系统,可实时监控水质并进行自动调节,确保水质稳定可靠。该研发中心使用后,实验的成功率和数据的可靠性大幅提高,加速了新药研发进程。合鑫纯水设备有效去除水中色素。浙江纯水设备维修
反渗透工艺成熟,产水质量可靠。浙江纯水设备维修
电子芯片制造、线路板生产对纯水水质要求严苛,微量杂质都会影响产品性能。合鑫为某半导体企业定制的50T/H纯水系统,采用双级反渗透+EDI(电去离子)工艺,产水电阻率稳定在15MΩ・cm以上,TOC(总有机碳)<10ppb,颗粒度(≥μm)<100个/ml。设备配备PLC智能控制系统,可实时监测压力、流量、电导率等12项参数,并自动调节运行状态。自2023年投产以来,该企业芯片良品率从92%提升至,年减少次品损失超800万元。依据GMP标准,医药制剂、注射用水需严格控制微生物与内。合鑫为某制药厂设计的20T/H纯水设备,采用“预处理+双级反渗透+EDI+臭氧杀菌+μm终端过滤”工艺,产水符合《中国药典》纯化水要求,微生物<10CFU/100ml,内<。设备管道采用316L不锈钢材质,内壁抛光处理(Ra≤μm),配备CIP自动清洗与SIP在线灭菌系统,有效防止微生物滋生。该厂使用后,药品生产批次合格率提升至100%,顺利通过FDA认证。 浙江纯水设备维修