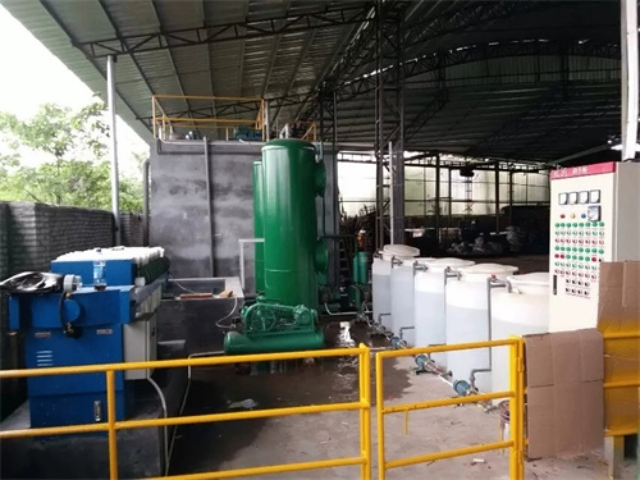
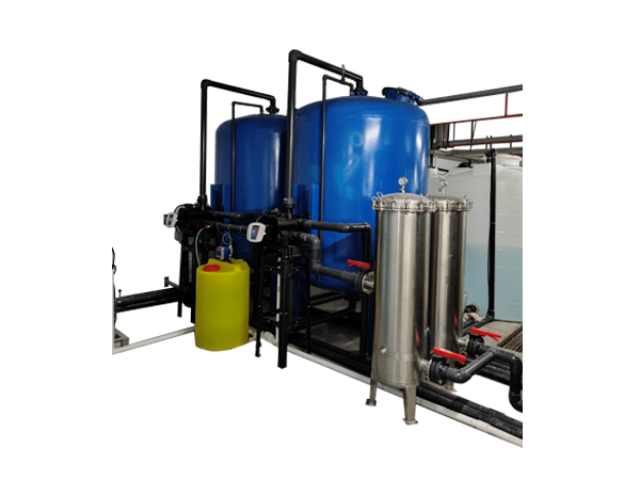
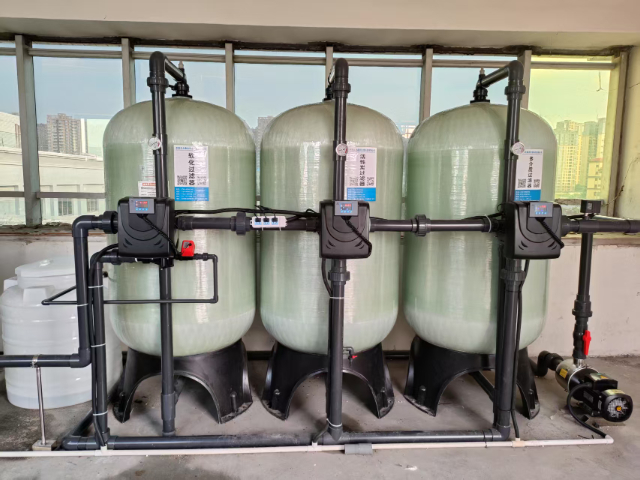
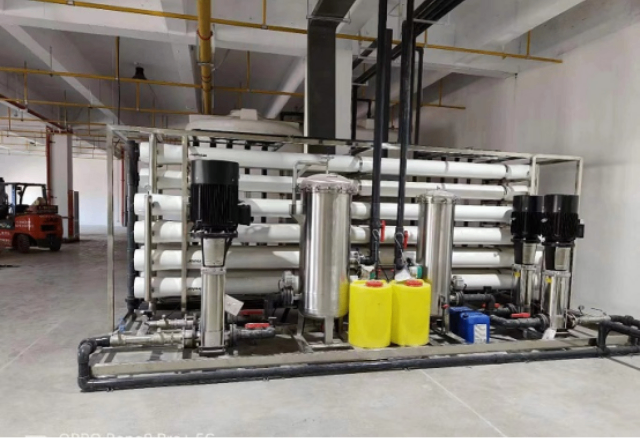
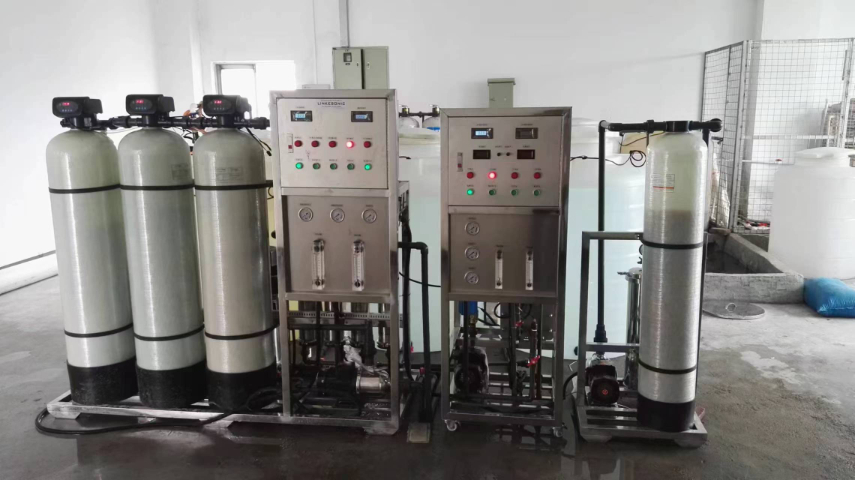
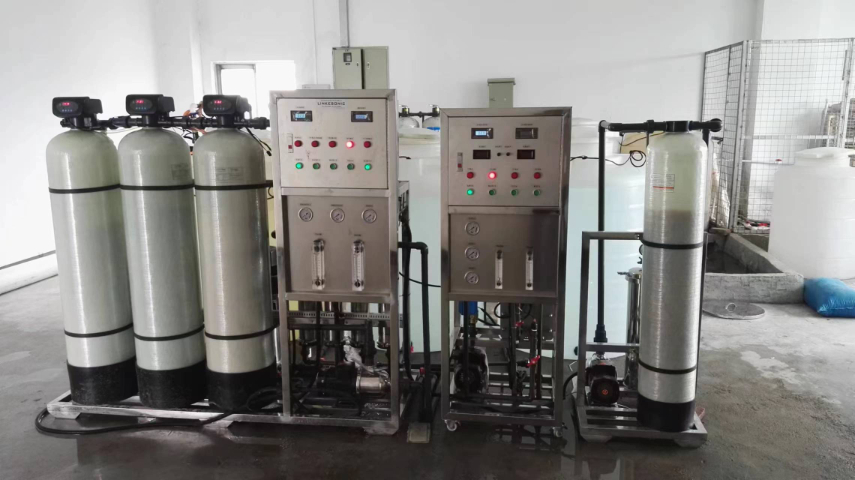
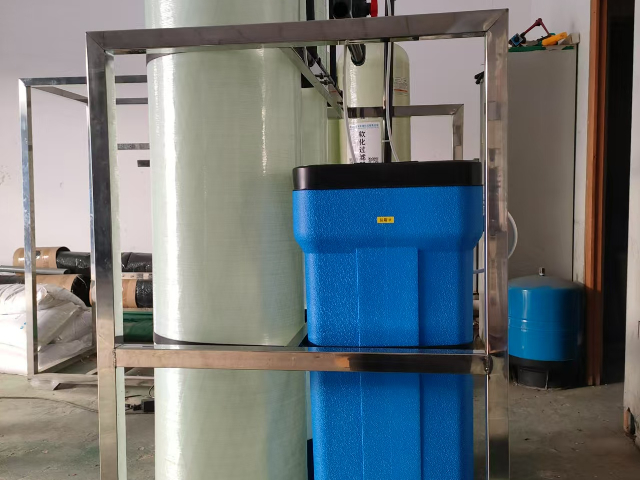
东莞市合鑫水处理科技有限公司的一体化废水处理设备为中小型企业提供便捷高效的废水解决方案。传统废水处理系统占地面积大、安装周期长,一体化设备将预处理、生化、沉淀等单元集成于一体,结构紧凑,节省占地面积50%以上,且安装调试周期短,可快速投产。设备采用智能控制系统,一键启停,操作简便,适合缺乏专业运维人员的企业。公司根据企业废水水量定制设备规格,提供上门安装和技术培训,让中小企业轻松实现废水达标处理。在医药行业废水处理领域,东莞市合鑫水处理科技有限公司的废水设备以“精确处理、安全可靠”赢得客户认可。医药废水成分复杂,含、有机溶剂等特殊污染物,处理难度大,公司针对性研发“预处理+水解酸化+MBR膜生物反应器”工艺。MBR膜组件可高效截留活性污泥,提升生化效率,同时避免污染物外泄,设备运行过程全封闭,减少异味扩散。公司配备专业技术团队,全程跟进设备运行,确保出水水质满足医药行业严苛的环保要求。 食品烘焙废水设备处理烘焙污水,去除油脂和有机物。生活废水设备售价
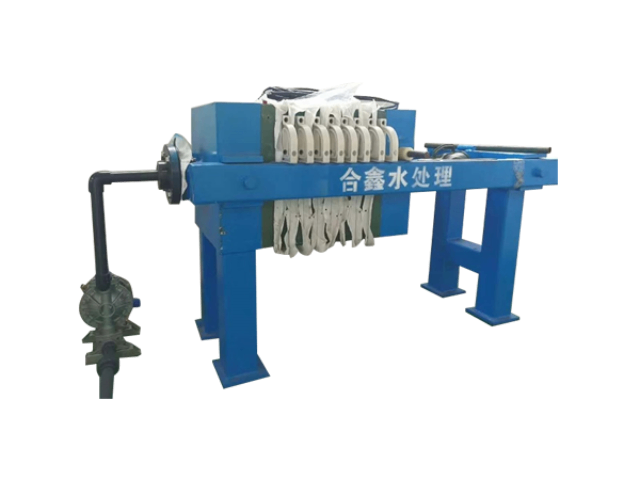
垃圾渗滤液是垃圾在堆放和填埋过程中产生的高浓度有机废水,含有大量有机物、氨氮、重金属和有毒有害物质,具有成分复杂、水质水量变化大的特点。合鑫为某垃圾填埋场设计的废水处理设备,采用 “预处理 + 厌氧生物处理 + MBR + 纳滤 + 反渗透” 工艺。预处理通过调节池均化水质,去除大颗粒悬浮物;厌氧生物处理降解大部分有机物;MBR 系统实现泥水分离;纳滤和反渗透进一步去除残余污染物和盐分。设备处理能力为 100m³/d,出水 COD 从 10000mg/L 降至 100mg/L 以下,氨氮从 1500mg/L 降至 25mg/L 以下,满足《生活垃圾填埋场污染控制标准》。浙江废水设备官网电解法废水设备利用电解原理,分解有害物质,实现废水深度净化。
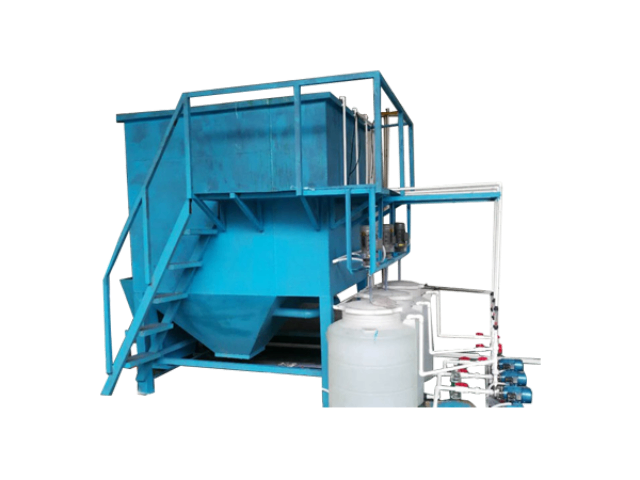
电子工业废水中主要含有重金属(如铅、汞、砷)、酸碱废液和氟化物等污染物。合鑫为某半导体制造企业打造的废水处理设备,采用 “分类收集 + 中和反应 + 重金属捕捉 + 反渗透” 工艺。针对不同类型废水进行分类收集,酸性废水和碱性废水通过中和池调节 pH 值;利用重金属捕捉剂与重金属离子生成稳定络合物沉淀;再通过反渗透膜进行深度脱盐处理。设备处理规模为 300m³/d,处理后重金属离子浓度均低于 0.1mg/L,pH 值稳定在 6 - 9 之间,达到《电子工业水污染物排放标准》。企业使用后,重金属污染物减排量达 90%,处理后的水可回用于冷却系统,年节约成本 50 万元。
针对电镀行业含重金属废水,东莞市合鑫水处理科技有限公司的专项废水处理设备实现精确净化。电镀废水含有铬、镍、铜等重金属离子,毒性强且难降解,公司采用 “化学沉淀 + 离子交换 + 膜分离” 组合工艺。设备通过精确投加药剂使重金属离子形成沉淀,再经离子交换树脂深度吸附残留离子,确保出水重金属浓度低于排放标准。设备运行自动化程度高,减少人工操作误差,公司技术团队定期上门检测设备运行状态,优化药剂投加量,降低处理成本。畜牧养殖废水设备处理畜禽污水,消除异味,改善周边环境。
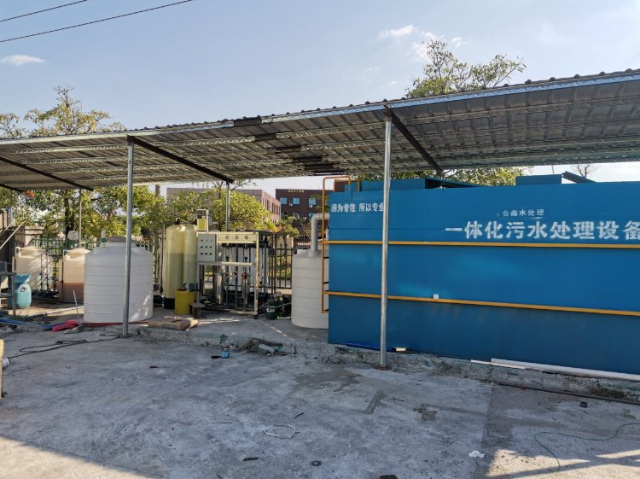
东莞市合鑫水处理科技有限公司的废水处理设备专为工业废水净化量身打造,凭借多年水处理技术积淀,为各行业提供高效解决方案。其废水处理系统涵盖方案咨询、工程设计、设备制造到安装调试的全流程服务,可针对不同行业废水特性定制工艺。无论是化工行业的高浓度有机废水,还是制造业的重金属废水,设备都能通过精确的预处理、生化反应、深度过滤等环节实现达标排放。公司作为高新企业,注重技术创新,设备集成了先进的自动化控制系统,减少人工干预的同时提升处理稳定性,已为 30 + 行业提供 2000 + 成功案例。冶金酸洗废水设备处理酸洗污水,净化重金属和酸液。生活废水设备售价
制药合成废水设备处理合成污水,分解药物中间体。生活废水设备售价
制药废水处理设备的高级氧化系统是降解难降解有机物的关键,东莞市合鑫水处理科技有限公司在高级氧化技术应用上独具优势。系统采用“芬顿氧化+紫外催化氧化”组合工艺,芬顿试剂(亚铁离子+过氧化氢)产生的羟基自由基可氧化分解大部分有机物,紫外催化氧化则通过紫外线激发氧化剂产生更多自由基,进一步降解残留污染物,总COD去除率可达90%以上。针对制药废水中的残留,该系统可通过氧化作用破坏其分子结构,使生物毒性降低99%。某制药厂采用该系统后,其废水的B/C比(可生化性指标)从提升至,为后续生物处理创造了条件,终出水COD稳定在60mg/L以下,顺利通过环保部门的严格检测。这种对高级氧化技术的创新应用,体现了公司“技术开发及利用”的**竞争力。 生活废水设备售价