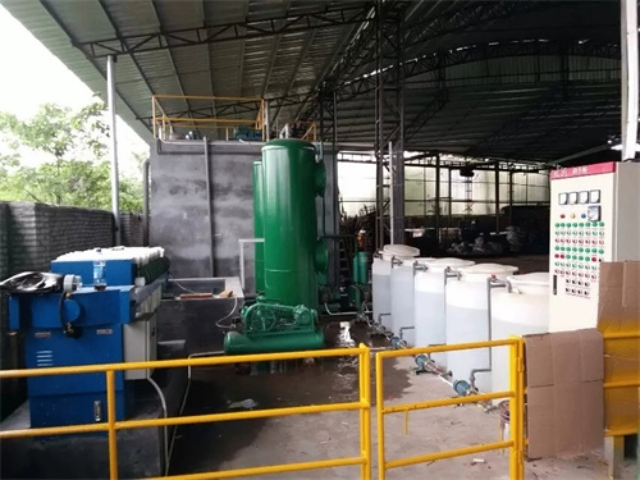
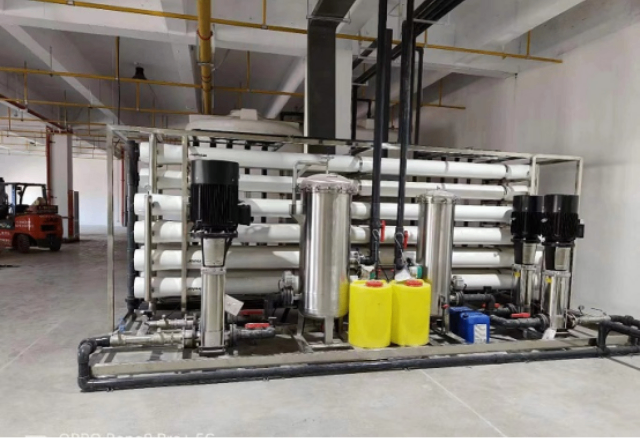
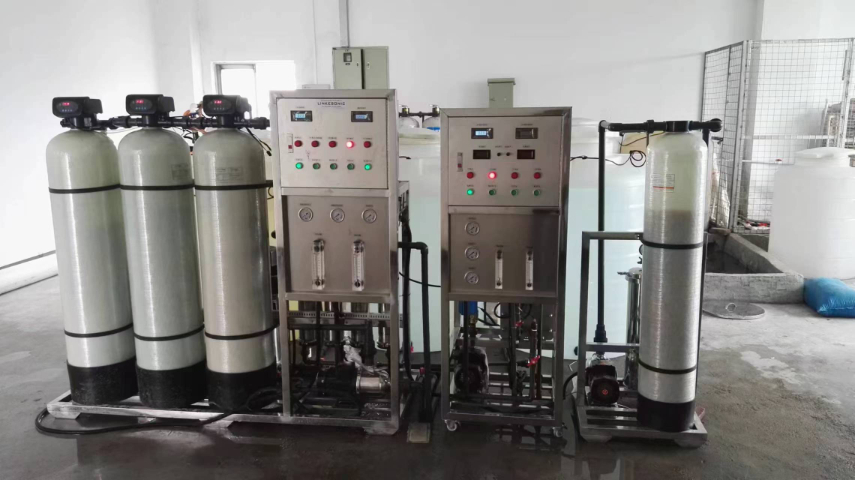
电子工业废水中主要含有重金属(如铅、汞、砷)、酸碱废液和氟化物等污染物。合鑫为某半导体制造企业打造的废水处理设备,采用 “分类收集 + 中和反应 + 重金属捕捉 + 反渗透” 工艺。针对不同类型废水进行分类收集,酸性废水和碱性废水通过中和池调节 pH 值;利用重金属捕捉剂与重金属离子生成稳定络合物沉淀;再通过反渗透膜进行深度脱盐处理。设备处理规模为 300m³/d,处理后重金属离子浓度均低于 0.1mg/L,pH 值稳定在 6 - 9 之间,达到《电子工业水污染物排放标准》。企业使用后,重金属污染物减排量达 90%,处理后的水可回用于冷却系统,年节约成本 50 万元。皮革染色废水设备处理染色污水,去除染料和助剂。湖南废水设备服务
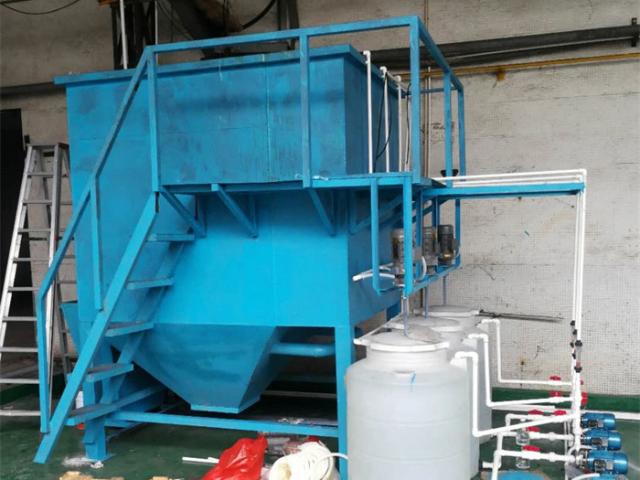
东莞市合鑫水处理科技有限公司的工业废水处理设备注重环保合规性,助力企业轻松应对环保督查。设备设计严格遵循国家及地方废水排放标准,通过优化工艺路线确保各项污染物去除效率满足要求,同时配备完善的在线监测装置,实时上传处理数据至环保监管平台。公司拥有丰富的环保工程经验,熟悉各行业环保政策要求,可协助企业完成环评验收、排污许可申请等流程。从设备安装到后期运维,全程提供专业技术支持,让企业废水处理合规无忧。湖南废水设备服务涂料废水设备处理涂料生产废水,净化有机溶剂和颜料。
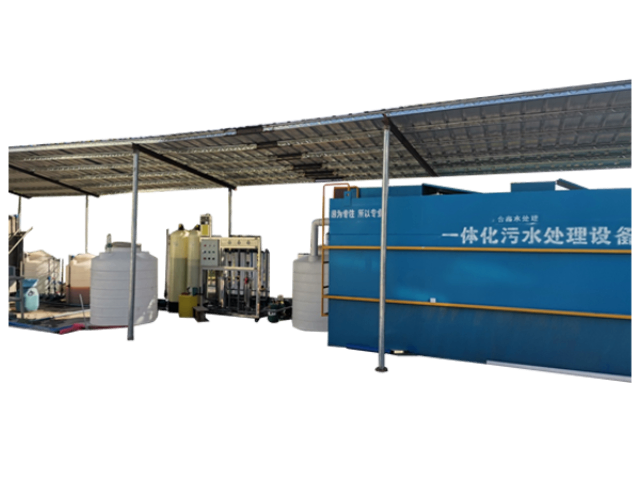
一体化污水处理设备的自动化控制是提升运行效率的优势,东莞市合鑫水处理科技有限公司在设备智能化方面投入。设备采用PLC+触摸屏控制系统,可自动监测pH值、溶解氧、液位等关键参数,根据实时数据调节加药量、曝气量和水泵频率,实现全流程无人值守。例如,当检测到进水COD突然升高时,系统会自动增加曝气时间和污泥回流比,确保生物反应池的处理效率;当出水水质超标时,立即启动应急回流装置,将废水送回预处理单元重新处理。某食品加工厂的一体化设备运行中,系统通过智能调节使加药量精确控制在±5%以内,较人工操作减少20%的药剂消耗,且出水达标率始终保持100%。这种“智能+高效”的设计,充分彰显了公司“技术为先”的发展理念,也为客户降低了运营成本。
矿山废水含有大量悬浮物、重金属(如铅、锌、铜、镉)和酸性物质,对土壤、水体和植被危害极大。合鑫为某矿山企业设计的废水处理设备,采用 “中和沉淀 + 硫化物沉淀 + 过滤 + 离子交换” 工艺。首先通过投加石灰中和酸性废水,使重金属离子生成氢氧化物沉淀;再加入硫化钠进一步去除残余重金属;过滤去除悬浮物;离子交换树脂吸附微量重金属离子。设备处理能力为 250m³/d,处理后重金属离子浓度均低于国家排放标准,pH 值稳定在 6 - 9 之间,满足《矿山工业污染物排放标准》。矿山企业使用后,减少了重金属对周边环境的污染,避免了因废水排放导致的生态破坏纠纷。化纤废水设备处理化纤生产废水,净化高分子化合物。
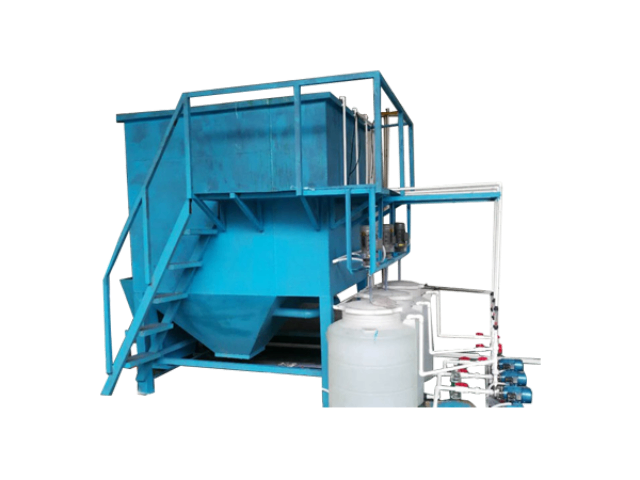
食品添加剂生产废水含有大量有机物、无机盐和微量有毒物质,具有 COD 高、成分复杂的特点。合鑫为某食品添加剂厂设计的废水处理设备,采用 “预处理 + UASB + 生物接触氧化 + 混凝沉淀” 工艺。预处理通过格栅、沉砂池去除悬浮物,调节池均化水质;UASB 反应器降解大部分有机物;生物接触氧化进一步净化水质;混凝沉淀去除残余悬浮物和胶体。设备处理能力为 120m³/d,出水 COD 从 2500mg/L 降至 100mg/L 以下,满足《污水综合排放标准》。食品添加剂厂使用后,实现了废水达标排放,保护了周边水环境。涂料涂装废水设备处理涂装污水,净化漆渣和有机溶剂。湖南废水设备服务
电子废水设备处理电子行业废水,去除重金属和酸碱污染物。湖南废水设备服务
东莞市合鑫水处理科技有限公司的废水处理设备以完善的售后保障体系提升客户使用体验。设备交付后,公司并非一送了之,而是提供定期巡检、故障维修、技术升级等全周期服务。专业运维团队24小时响应客户需求,通过远程监控系统实时掌握设备运行状态,提前预警潜在故障;定期上门对设备进行保养,更换易损部件,优化运行参数,延长设备使用寿命。多年来,公司凭借高质量的售后服务,赢得了100+合作伙伴的长久信任。针对高盐工业废水处理,东莞市合鑫水处理科技有限公司的废水设备突破传统工艺瓶颈。高盐废水含盐量高,对微生物活性抑制强,常规生化处理效果差,公司采用“蒸发结晶+膜分离”组合工艺。设备通过蒸发浓缩降低废水中盐分浓度,再经膜分离进一步脱盐,实现盐与水的有效分离,处理后的水可回用,盐可资源化回收。设备运行能耗低、自动化程度高,可根据废水盐浓度灵活调整工艺参数,已成功应用于化工、印染等高盐废水处理场景。 湖南废水设备服务