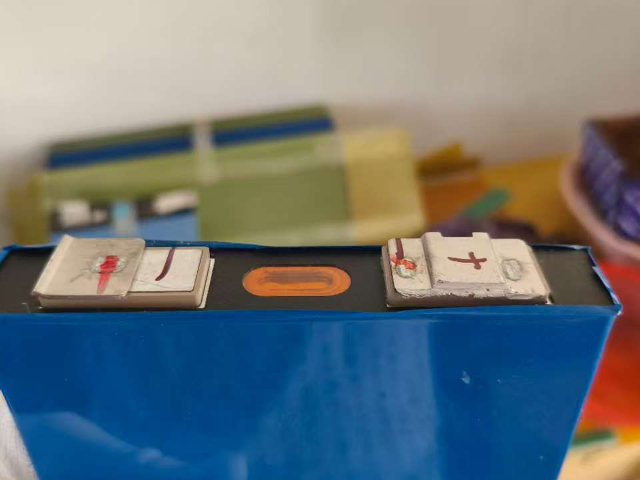
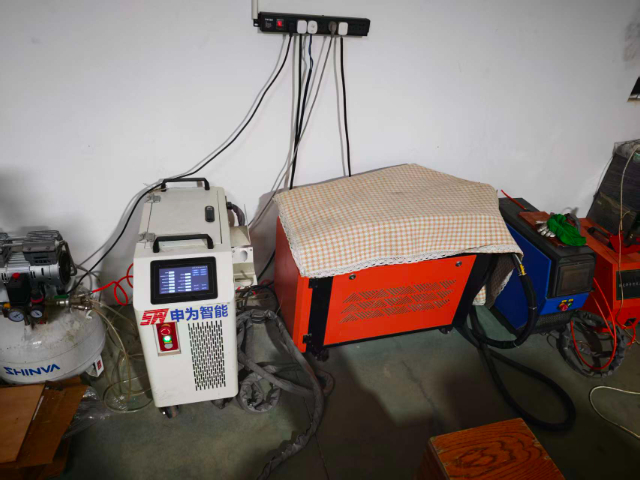
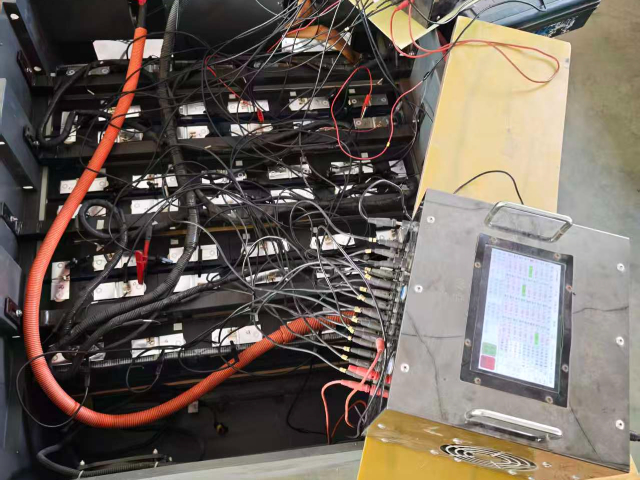
电瓶车电池组制造过程质量控制体系电瓶车电池组的制造质量直接关系到产品性能和安全性,需要建立完善的质量控制体系。从电芯入厂检验开始,使用自动分选设备对电芯的电压、内阻、容量进行全检,确保批次一致性。在模组组装环节,激光焊接质量通过在线视觉检测系统监控,实时检测焊点位置、大小和颜色。采用电阻焊监测系统,通过分析焊接过程中的动态电阻曲线判断焊接质量。在pack总装阶段,使用扭矩传感器确保每个连接点的紧固力矩准确,数据自动记录保存。下线检测包括绝缘耐压测试、气密性测试和充放电测试,所有测试数据上传至MES系统。建立完整的质量追溯体系,通过二维码记录每个电池组的生产数据,实现从原材料到成品的全流程追溯。定期进行过程能力分析,对关键工序的CPK值进行监控,确保制造过程稳定受控。通过这套体系,将产品直通率提升至,为用户提供可靠的质量保证。此外,还需要建立供应商质量管理体系,确保来料质量的稳定性。 电瓶车电池组售后服务体系。72v电瓶车电池怎么选
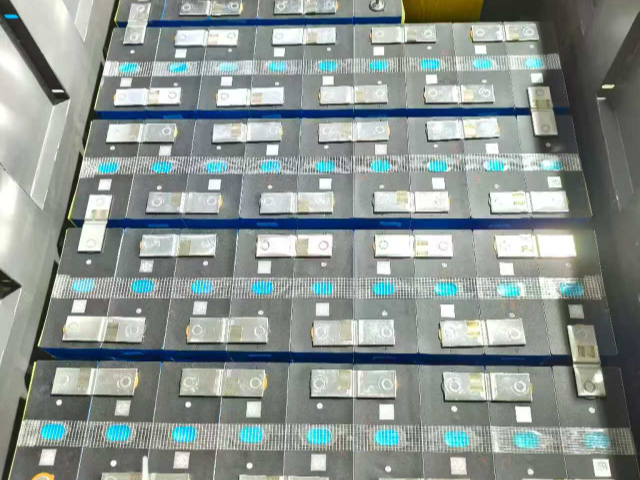
电瓶车电池组抗冲击防护设计电瓶车电池组的抗冲击设计需要应对各种意外碰撞工况。首先通过显式动力学仿真,分析电池组在时速25km/h正面碰撞下的动态响应。结果显示大冲击加速度可达80g,持续时间50ms。针对这种极端工况,设计多层防护结构:外层采用高韧性聚碳酸酯壳体,中层布置铝蜂窝缓冲结构,内层设置弹性支撑框架。关键连接部位采用剪切销设计,在超过阈值载荷时可控断裂,避免应力传递至电芯。通过落锤冲击试验验证防护效果,在10kJ冲击能量下电池组结构完整,内部电芯加速度控制在30g以内。同时建立完整的碰撞安全测试标准,包括不同角度、不同速度的碰撞场景。经过多轮优化,电池组可通过,确保在真实事故中大限度保护电池安全。 附近48v电瓶车电池重置电瓶车电池组供应链优化管理。
电瓶车电池组智能化充电策略电瓶车电池组的智能化充电策略基于电池状态和环境条件动态调整。 系统首先检测电池当前状态,包括SOC、SOH和温度。 根据用户的使用习惯和电网电价,选择比较好充电时间。 充电曲线根据电池老化状态自适应调整,新电池采用标准曲线,老化电池适当降低充电电流。 在高温环境下自动降低充电功率,确保安全。 支持预约充电功能,充分利用谷电降低充电成本。 创新性地引入无线充电功能,采用磁共振技术,充电效率达到92%以上。 通过大量实验验证,智能充电策略可将电池寿命延长25%以上,同时降低充电成本30%。
电瓶车电池组创新材料与应用研究电瓶车电池组材料创新聚焦提升性能与降低成本。正极材料采用纳米级包覆与梯度掺杂技术,使循环寿命突破3000次。负极材料使用硅碳复合材料,容量提升至450mAh/g。隔膜升级为三层复合陶瓷涂层,闭孔温度降低至130℃。电解液开发新型锂盐与功能添加剂组合,工作温度范围拓宽至-40℃~80℃。箱体材料采用长纤维增强热塑性复合材料,冲击强度提升50%。连接器使用高导电铜合金,接触电阻降低25%。这些创新材料的应用使电池组综合性能达到新的高度,同时成本持续降低,为电瓶车普及奠定基础。 电瓶车电池电磁兼容设计与测试方法。
电瓶车电池管理系统核心算法深度优化电瓶车电池管理系统的核心算法直接影响电池性能发挥和使用寿命。SOC估算算法采用自适应无迹卡尔曼滤波(AUKF),通过建立精确的二阶RC等效电路模型,实时估算电池状态。该算法能够自动调整过程噪声和观测噪声的统计特性,适应电池老化过程中的参数变化。SOH估算则融合多个特征参数,包括容量衰减率、内阻增长率和弛豫电压特性,通过深度信念网络(DBN)建立非线性映射关系。均衡控制算法采用动态阈值策略,根据电池组的使用状态自动调整均衡触发条件。在充电初期采用较宽松的阈值,提高充电效率;在充电末期采用严格的阈值,确保电芯间SOC一致性。热管理算法基于模糊控制理论,综合考虑环境温度、电池温度和散热系统状态,实现精细的温度控制。这些算法经过海量实验数据训练和验证,在保证精度的同时控制计算复杂度,确保在嵌入式系统中的实时性。此外,还需要考虑算法的鲁棒性,在传感器故障或数据异常时仍能保持基本功能,通过多重校验机制确保算法的可靠性。 电瓶车电池组状态预估算法研究。附近48v电瓶车电池重置
电瓶车电池数据管理与分析系统设计。72v电瓶车电池怎么选
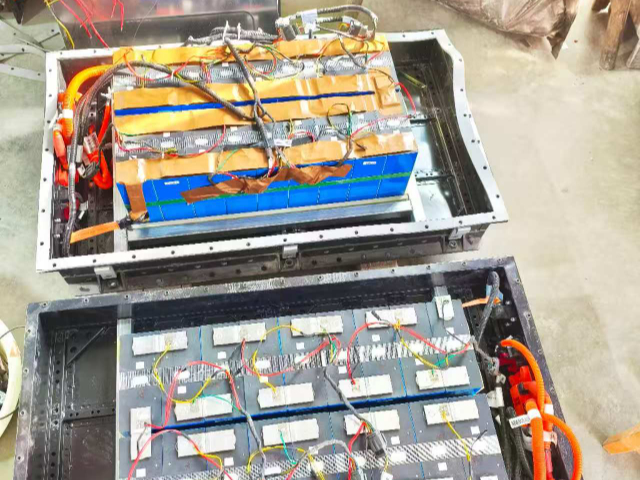
电瓶车锂电池组结构设计与空间优化方案电瓶车锂电池组的结构设计需要综合考虑车辆空间布局、散热需求和安全防护等多重因素。目前主流设计采用模块化理念,将18650或21700圆柱电芯通过并联再串联的方式组成电池模块,再将这些模块集成在轻量化铝合金箱体内。箱体内部需要预留缓冲空间,采用硅胶或泡棉材料作为缓冲层,防止车辆行驶中的震动传递至电芯。在空间布局上,需要根据电瓶车车架结构采用异形设计,常见的有矩形、梯形和T形等。设计方案将电池管理系统(BMS)与结构件一体化集成,通过三维建模软件进行虚拟装配,确保在有限空间内实现比较大能量密度。同时还要考虑维修便利性,采用可拆卸式上盖设计,便于后期维护和电芯更换。这种优化设计可使电池组体积能量密度达到400Wh/L以上,有效提升电瓶车续航里程。 72v电瓶车电池怎么选
萨菲罗斯(苏州)新能源科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的能源中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,萨菲罗斯供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!