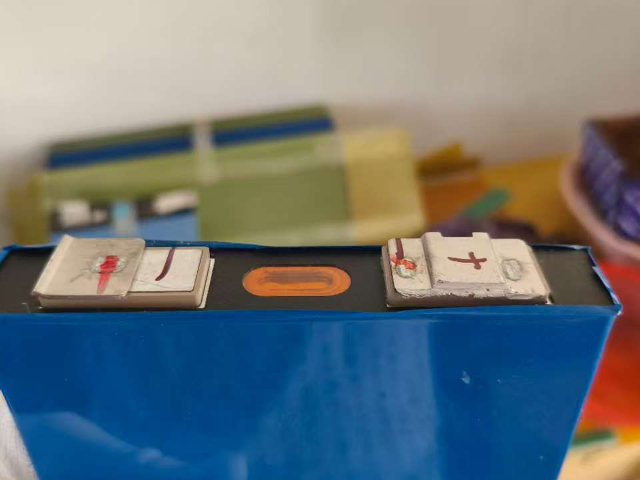
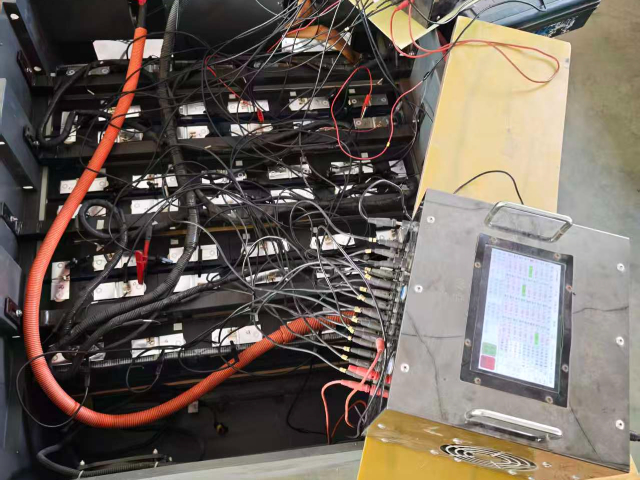
电瓶车电池包智能制造工艺电瓶车电池包的智能制造生产线包含电芯分选、模块组装、系统集成等工序。电芯通过自动分选设备,按照电压、内阻等参数进行精细配组,确保各并联支路的一致性。激光焊接工艺替代传统锡焊,焊接强度提升50%以上。自动化生产线采用六轴机器人完成电芯抓取、定位和组装作业,视觉定位系统确保安装精度达到±。在线检测系统对每个焊接点进行实时质量监控,通过X-ray检测内部虚焊问题。通过EOL测试站对成品电池组进行完整性能测试,数据自动上传至MES系统。这种智能制造模式使产品不良率降至,生产效率提升3倍,同时大幅降低人工成本。电瓶车电池状态估计算法创新电瓶车电池状态估计算法融合开路电压法、安时积分法和自适应卡尔曼滤波技术。系统通过开路电压法获取初始SOC值,在运行过程中采用安时积分法进行实时计算,同时利用扩展卡尔曼滤波算法校正累积误差。创新性地引入电化学阻抗谱(EIS)技术,通过分析电池阻抗特性来估算SOH状态。算法还考虑温度、老化等因素的影响,建立多参数补偿模型。通过大数据分析数千组电池运行数据,训练出精细的寿命预测模型。这套算法可使SOC估算误差小于3%,SOH估算误差小于5%。 电瓶车电池电磁兼容设计与测试方法。本地老年代步电瓶车电池成本价
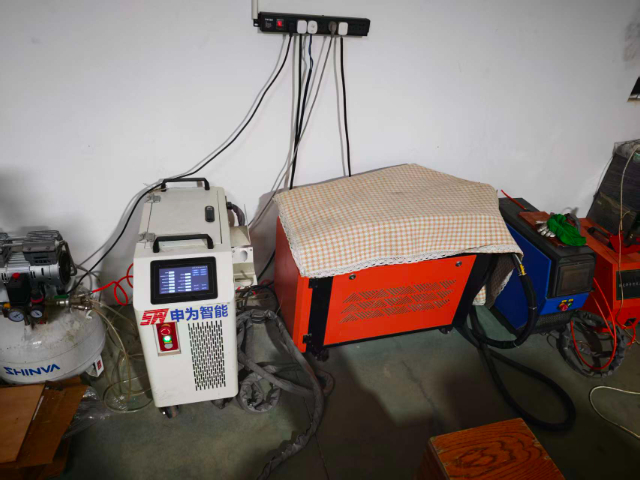
电瓶车电池热失控传播机理与防护系统电瓶车电池热失控是一个复杂的链式反应过程,深入研究其传播机理对安全设计具有重要意义。热失控通常始于单个电芯内部短路,温度急剧升高导致SEI膜分解、隔膜熔化、正负极材料反应等一系列放热过程。热量通过电芯壳体、连接片等路径向相邻电芯传播,当温度达到临界点便会引发连锁反应。针对这一过程,需要建立多物理场耦合模型,模拟热失控发生后的温度场、气流场变化。防护系统设计包括多个层面:在材料层面,选用热稳定性更高的陶瓷隔膜,在电解液中添加阻燃剂;在电芯层面,采用防爆阀设计,确保压力及时释放;在模组层面,设置隔热屏障,使用气凝胶等高性能隔热材料阻断热传播路径;在系统层面,布置多个温度传感器和气体检测传感器,实现早期预警。通过大量实验验证,优化隔热材料的厚度和布置位置,确保在单个电芯发生热失控时,能给用户足够的逃生时间,同时防止火灾蔓延。还需要建立完善的热失控测试标准,包括针刺、过充、短路等多种触发条件,验证防护系统的有效性。终形成从电芯到系统的多级防护体系,确保电池组在极端情况下的安全性。 苏州相城区电瓶车电池更换多少钱一次电瓶车电池与车辆通信协议标准化研究。
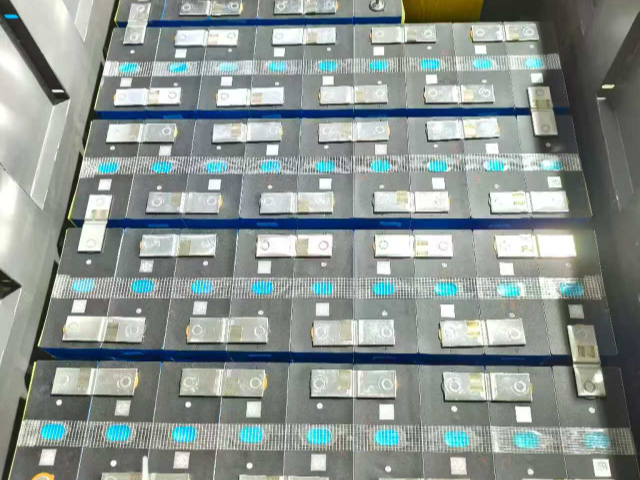
电瓶车电池组快充技术与热管理协同优化电瓶车电池组快充系统采用多级递进式充电策略,在0-50%SOC阶段实施3C大电流充电,50-80%阶段采用,80%以上转为脉冲充电模式。热管理系统创新性地采用微通道液冷与相变材料复合散热方案,通过计算流体动力学优化流道设计,确保每个电芯表面温差控制在2℃以内。智能温控系统基于模糊PID算法,根据实时温度场分布动态调节冷却功率。在45°C环境温度下实测显示,系统支持持续2C快充时,电池最高温度稳定在45°C以下。充电接口采用液冷技术,支持比较大250A充电电流,配合智能充电桩可在18分钟内完成20%-80%电量补充。该快充方案经过2000次循环测试,电池容量保持率仍超过85%,完美平衡了充电速度与电池寿命的矛盾。
电瓶车电池组快速充电技术研究电瓶车电池组快速充电技术需要在充电速度和电池寿命间取得平衡。首先优化电芯设计,采用低阻抗电极和高速离子导体电解质,降低极化电压。充电策略采用多阶段恒流充电,在SOC低于50%时采用2C大倍率充电,50%-80%采用1C倍率,超过80%后转为恒压充电。热管理系统专门优化,在快充时启动强力冷却,确保电芯温度控制在40℃以下。BMS实时监测电芯极化电压,动态调整充电电流,避免析锂现象。充电接口采用液冷技术,支持大电流传输。通过大量实验建立快充对寿命影响的量化模型,优化充电曲线。实际测试显示,采用该技术可在25分钟内完成20%-80%充电,电池寿命衰减控制在每百次循环容量损失小于。 电瓶车电池组生命周期评估。
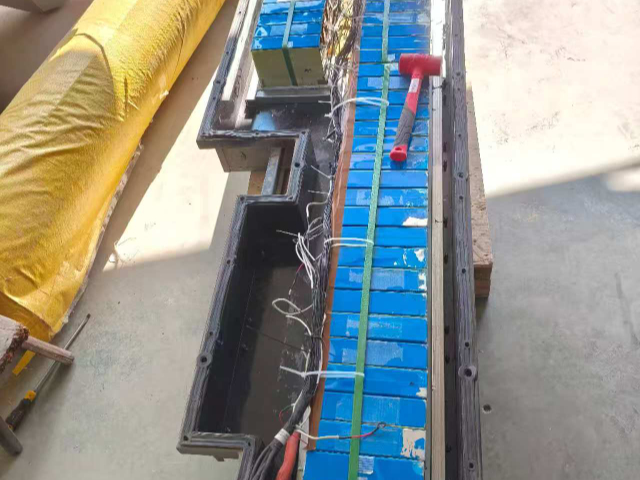
电瓶车电池组生命周期评估电瓶车电池组生命周期评估涵盖从原材料获取到终回收的全过程。首先分析主要材料的环境影响,包括锂、钴、镍等金属的开采和加工过程。制造阶段评估能耗和排放,通过工艺优化降低环境负荷。使用阶段重点分析能效和寿命对整体环境影响。回收阶段评估材料回收率和能耗。评估结果显示,通过优化设计,电池组全生命周期碳排放可降低30%以上。基于评估结果,制定绿色设计指南,优先选择环境友好材料,优化可拆卸性设计,方便后续回收。同时建立碳足迹核算体系,为产品环保认证提供依据。 电瓶车电池组智能充电网络。长续航电瓶车电池重组
电瓶车电池与可再生能源结合应用。本地老年代步电瓶车电池成本价
电瓶车电池组环境适应性设计与验证电瓶车使用环境复杂多变,电池组需要适应从寒带到热带的各种气候条件。在高温高湿环境下的防护设计包括:选用耐湿热材料,连接器采用三重密封结构,PCB进行纳米涂层防护。针对盐雾环境,金属件表面进行达克罗处理,塑料件添加抗老化剂。低温环境下的挑战更为严峻,需要采用低温柔性电缆,密封件使用耐低温硅橡胶。热管理系统需要特殊设计,集成大功率PTC加热器,确保在-30°C环境下仍能正常启动。验证过程包括温度循环测试(-40℃至85℃)、温度冲击测试、湿热交变测试和盐雾测试。每个测试周期都包含功能性能检测,确保电池组在环境应力下的可靠性。通过加速老化试验,评估材料在长期使用后的性能变化,及时调整材料选型。终确保电池组在设计的整个生命周期内,能够适应各种恶劣环境而不出现性能衰退或失效。此外,还需要考虑海拔高度变化对散热系统的影响,以及沙尘环境对连接器可靠性的影响。 本地老年代步电瓶车电池成本价
萨菲罗斯(苏州)新能源科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的能源行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**萨菲罗斯供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!