电瓶车电池组结构力学分析与优化设计电瓶车电池组在复杂路况下面临着严峻的机械振动与冲击考验,因此其结构力学性能至关重要。首先需要通过有限元分析软件建立电池组的三维模型,进行模态分析获取其固有频率和振型,确保避开电瓶车常见激励频率范围(通常为5-50Hz)。在静态强度分析中,模拟电池组在极限工况下的应力分布,重点检查吊耳安装点、箱体边角等应力集中区域。针对分析结果进行结构优化,如在应力集中区域增加加强筋,优化材料厚度分布。动态分析则包括随机振动仿真和冲击仿真,评估电池组在持续振动和瞬时冲击下的疲劳寿命。通过拓扑优化技术,在保证结构强度的前提下实现轻量化设计,通常可减重15%-20%。通过实验验证,在振动台上进行加速寿命测试,确保电池组能够承受超过10万公里的实际使用考验。整个设计过程采用迭代优化方法,结合仿真与实验数据不断改进设计方案,确保电池组在整车生命周期内结构完整可靠。 电瓶车电池组防霉防腐蚀设计。附近60v电瓶车电池替换
电瓶车电池组能量回收系统电瓶车电池组能量回收系统通过多种途径提升能效。制动能量回收采用智能控制算法,根据车速和刹车力度动态调整回收功率,比较高可实现25%的能量回收效率。系统创新性地引入振动能量收集装置,将行驶中的机械振动转化为电能。太阳能辅助充电系统集成在电池箱体表面,在日照条件下每天可补充5%的电量。热管理系统的余热也被有效利用,通过热电转换模块产生额外电能。实测数据显示,这套能量回收系统可使整车续航里程提升15%,每年节省充电费用约200元。这种的能量管理方案提升了电瓶车的能效水平。 长续航电瓶车电池重组电瓶车电池电磁兼容设计与测试方法。
电瓶车电池组多目标优化设计电瓶车电池组设计需要平衡多个相互的目标。建立包含重量、成本、性能、可靠性等12个指标的评价体系。采用多目标遗传算法进行优化求解,通过数千次迭代获得Pareto比较好解集。结果显示能量密度与安全性存在明显权衡关系,循环寿命与快充性能相互制约。基于敏感性分析,识别出对各项指标影响比较大的关键参数。终选择平衡型方案:能量密度达到200Wh/kg,循环寿命2000次,成本控制在0.8元/Wh,并通过所有安全测试。这种系统化的优化方法避免了传统试错法的局限性,在较短时间内找到比较好设计方案,提升了产品综合竞争力。
电瓶车电池组电化学仿真电瓶车电池组电化学仿真深入分析内部过程。建立多孔电极模型,模拟锂离子在电极中的嵌入脱出过程。通过Butler-Volmer方程描述电极反应动力学。仿真结果揭示不同倍率下的极化特性,指导电极设计。通过参数化分析,优化电极厚度、孔隙率等关键参数。仿真精度经过实验验证,为性能提升提供理论指导。电瓶车电池组人机交互设计电瓶车电池组人机交互设计提升用户体验。显示界面采用智能情境感知,根据环境光自动调整亮度。语音提示系统提供状态播报和故障提醒。手机APP设计简洁直观,主要信息一屏显示。通过用户测试持续优化交互流程,使操作步骤减少50%。这些设计使电池组易于使用,获得用户一致好评。 电瓶车电池组人机工程学设计。
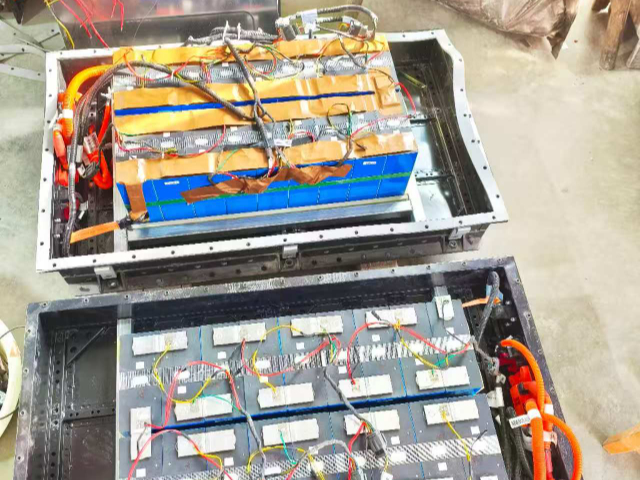
电瓶车电池组制造过程质量控制体系电瓶车电池组的制造质量直接关系到产品性能和安全性,需要建立完善的质量控制体系。从电芯入厂检验开始,使用自动分选设备对电芯的电压、内阻、容量进行全检,确保批次一致性。在模组组装环节,激光焊接质量通过在线视觉检测系统监控,实时检测焊点位置、大小和颜色。采用电阻焊监测系统,通过分析焊接过程中的动态电阻曲线判断焊接质量。在pack总装阶段,使用扭矩传感器确保每个连接点的紧固力矩准确,数据自动记录保存。下线检测包括绝缘耐压测试、气密性测试和充放电测试,所有测试数据上传至MES系统。建立完整的质量追溯体系,通过二维码记录每个电池组的生产数据,实现从原材料到成品的全流程追溯。定期进行过程能力分析,对关键工序的CPK值进行监控,确保制造过程稳定受控。通过这套体系,将产品直通率提升至,为用户提供可靠的质量保证。 电瓶车电池回收处理技术进展分析。苏州相城区电瓶车电池费用是多少
电瓶车电池成本分析与优化路径。附近60v电瓶车电池替换
电瓶车电池组环境适应性设计与验证电瓶车使用环境复杂多变,电池组需要适应从寒带到热带的各种气候条件。在高温高湿环境下的防护设计包括:选用耐湿热材料,连接器采用三重密封结构,PCB进行纳米涂层防护。针对盐雾环境,金属件表面进行达克罗处理,塑料件添加抗老化剂。低温环境下的挑战更为严峻,需要采用低温柔性电缆,密封件使用耐低温硅橡胶。热管理系统需要特殊设计,集成大功率PTC加热器,确保在-30°C环境下仍能正常启动。验证过程包括温度循环测试(-40℃至85℃)、温度冲击测试、湿热交变测试和盐雾测试。每个测试周期都包含功能性能检测,确保电池组在环境应力下的可靠性。通过加速老化试验,评估材料在长期使用后的性能变化,及时调整材料选型。终确保电池组在设计的整个生命周期内,能够适应各种恶劣环境而不出现性能衰退或失效。此外,还需要考虑海拔高度变化对散热系统的影响,以及沙尘环境对连接器可靠性的影响。 附近60v电瓶车电池替换
萨菲罗斯(苏州)新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的能源中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来萨菲罗斯供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!