-
 10 06南通环保焊接叶轮诚信合作
防腐涂装工艺大多应用于碳钢材质的焊接叶轮,喷涂材料分为防锈底漆与防腐面漆两类,双层涂料叠加喷涂在金属表层,形成致密隔离防护膜。液态涂料均匀覆盖板材外表面以及焊缝细小缝隙,隔绝空气、水汽、腐蚀性物质与金属基体的直接接触,减缓氧化锈蚀反应速率。涂装作业必须在无尘、干燥、恒温的车间开展,喷涂前需擦拭焊缝表面油污、粉尘杂质,保证涂层贴合紧密,减少... 【查看详情】
-
 10 06常州环保叶轮互惠互利
介质环境会对叶轮产生持续性不良影响,不同介质从物理、化学层面损耗构件。硬质固体颗粒持续冲刷叶片表层,造成金属材料逐层剥离磨损;酸碱离子破坏金属钝化膜,缓慢腐蚀基体结构,形成不规则腐蚀凹坑;粘稠介质附着在叶片表面,固化后改变叶片原有曲面形状,打乱流体流动轨迹。低温环境会让金属材质脆性提升,抗冲击能力下降,易出现碎裂隐患;高温环境会引发金属热... 【查看详情】
-
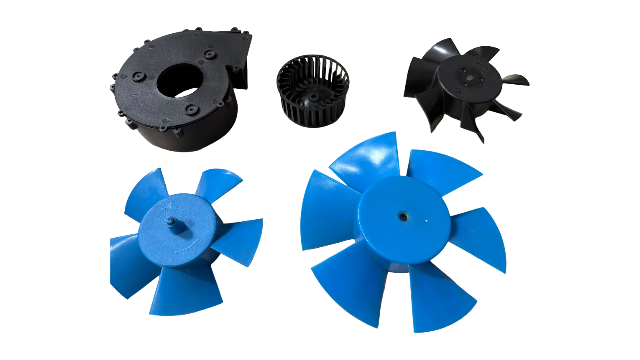 09 06汕头哪里有叶轮价格比较
叶轮在加工制作与实际运行阶段,会受到多种不良条件干扰影响。加工阶段容易产生叶片厚薄不均、表面留存毛刺、同轴度偏移等工艺缺陷,这类问题会影响设备运行平顺度。运行阶段中,介质内部的固体颗粒会持续冲刷构件,酸碱介质会产生腐蚀作用,高温环境会加速构件氧化,造成叶轮结构损伤。除此之外,安装位置偏移、长时间超速运转、管路压力波动,都会诱发叶轮震动、空... 【查看详情】
-
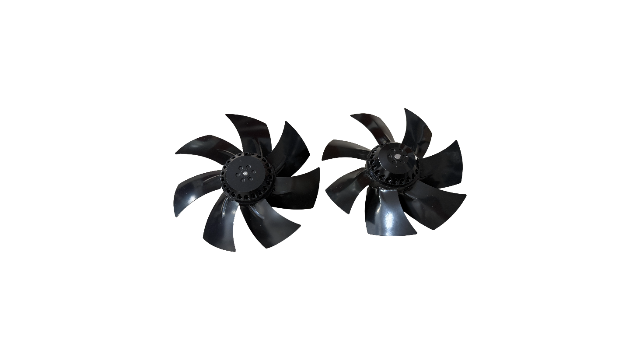 09 06深圳国内焊接叶轮互惠互利
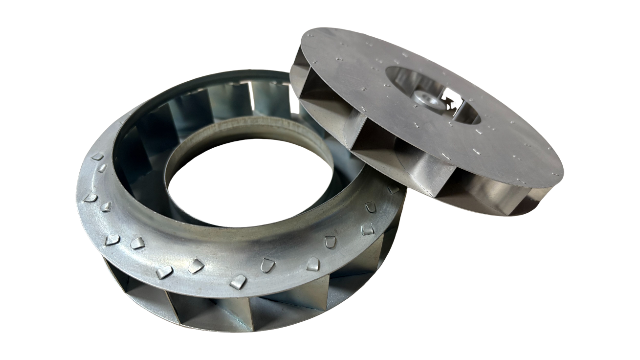
半开式焊接叶轮保留单侧后盖板,前端保持开放通透结构,巧妙融合闭式叶轮密封性与开式叶轮通透流通的结构特点,属于通用性较强的过渡类叶轮结构。后侧金属盖板通过连续熔焊方式牢固贴合轮毂与叶片根部,加大衔接接触面积,有效降低介质高速运转过程中的轴向渗漏概率,减少流体无用回流。前端无遮挡的空旷结构,能够给固体杂质留出充足通行空间,让细小颗粒物、絮状杂... 【查看详情】
-
 09 06泰州哪里有风轮哪家好
喷砂处理是金属风轮通用的基础表面工艺,依托专业喷砂设备,利用高压气流带动砂粒高速冲击风轮板面。加工过程能够剔除板材表面的轧制氧化皮、焊接残留焊渣、表层锈蚀斑点以及加工附着的油污杂质,还原金属本色。喷砂加工后,风轮板面会形成均匀细腻的磨砂纹理,粗糙表层可以增大涂料接触面积,提升后续防腐涂装的附着结合力。纹理结构能够弱化气流镜面反射作用,减小... 【查看详情】
-
09 06无锡库存焊接叶轮出厂价
材质合规标准严格管控焊接叶轮板材原材料成分,碳钢、不锈钢、合金板材内部的有害杂质元素,占比必须低于行业限定数值。杂质元素含量过高,会降低金属板材韧性,加大焊缝冷裂、热裂的发生概率,缩短构件正常使用周期。所有板材入场前,质检人员采用光谱检测仪器核验金属成分,化学成分不达标的原材料直接退回厂家。食品加工、医疗配套设备使用的焊接叶轮,额外要求重... 【查看详情】
-
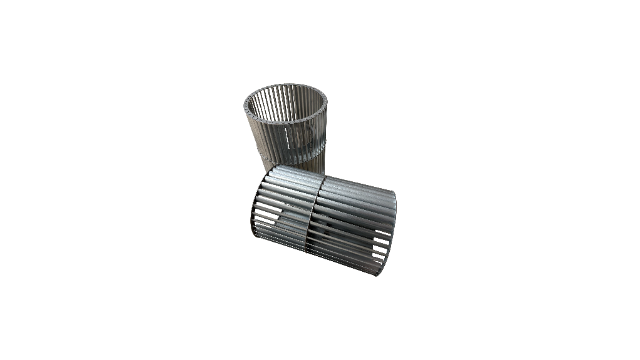 09 06深圳加工焊接叶轮诚信合作
氩弧焊接工艺常应用于薄板焊接叶轮的精细化生产,施焊过程采用高纯惰性气体隔绝外界空气,保护高温熔池,避免焊接位置出现氧化、夹渣等瑕疵。焊接电弧燃烧稳定,热量集中且热影响区域范围狭小,薄板板材不会出现大面积热形变,叶片、盖板、轮毂之间的衔接缝隙填充饱满密实。焊缝成型细密平整,表面无明显焊瘤与凸起,后期人工打磨修整的操作难度低,能够完整保留流畅... 【查看详情】
-
 09 06佛山哪里有叶轮哪家好
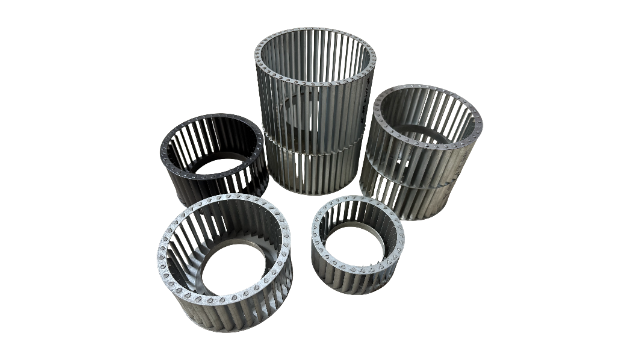
高铬合金材质耐磨表现良好,金属内部含有大量硬质碳化物,组织结构致密坚硬,能够抵御固体颗粒长时间持续冲刷。合金材料抗剥离能力较强,砂石、矿渣、粉尘等杂质反复摩擦不会快速磨损叶片表层,表层材料脱落速度缓慢。该材质适配矿山排污、泥沙输送、浆料转运等恶劣工况,长期处于磨损条件下仍可保持完整结构形态。合金材料自身自重偏大,整体密度较高,对传动轴承的... 【查看详情】
-
 09 06深圳哪里有风轮价格比较
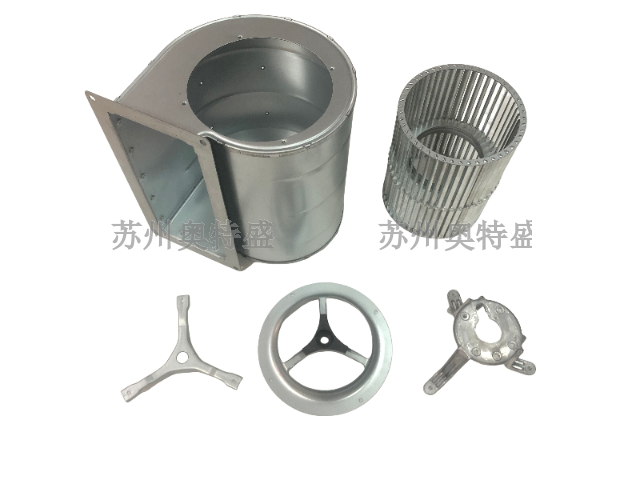
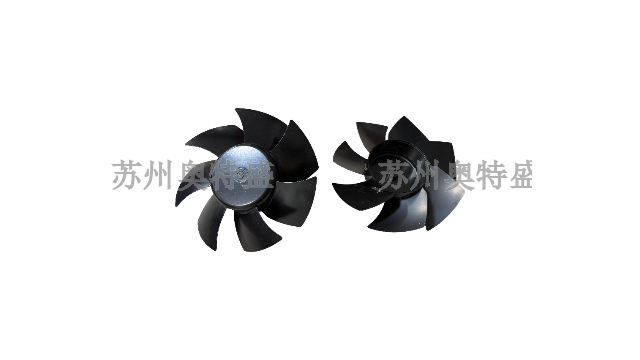
前倾多叶风轮叶片排布密度更高,叶片数量远超常规离心风轮,单片叶片窄薄且弯曲幅度偏大,整体呈圆筒环状外形。前倾多叶风轮旋转惯性偏小,启停反应灵敏,低速转动阶段便可产出充沛气流通量,适配暖通换热、风冷降温、空气循环等轻型通风设备。密集排布的叶片可以分散单点气流冲击压力,弱化气流波动带来的设备局部震动,优化运行体感。受叶片间距狭小影响,粗大固体... 【查看详情】
-
 08 06
-
 08 06
-
08 06常州常规焊接叶轮互惠互利
耐磨喷涂工艺主要用于矿山、建材、排污等恶劣工况下的焊接叶轮,利用高温热源熔融硬质合金粉末,借助高压喷涂设备均匀喷射在叶片表层。喷涂重点覆盖叶片迎流面、外缘边角等磨损高频区域,熔融粉末冷却凝固后形成致密坚硬的防护涂层,阻隔固体颗粒与金属基体直接接触,削弱冲刷摩擦带来的损耗。涂层与板材咬合紧密,结合强度较高,设备持续震动环境下不易出现分层、剥... 【查看详情】