-
 15 06
-
 15 06
-
15 06
-
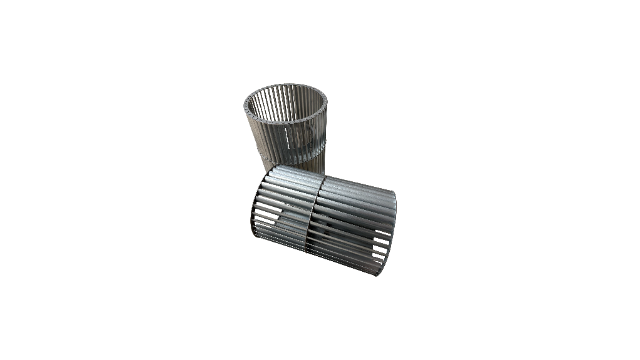 15 06泰州加工焊接叶轮推荐货源
轴流式焊接叶轮采用长条弧形扭曲叶片,叶片以熔焊方式牢固固定在中心转轴套筒外侧,叶片排布方向平行于轴向,区别于常规离心式叶轮结构形式。轴流式焊接叶轮内部流通通道开阔空旷,无狭窄弯折流道,介质可沿转轴直线平稳流动,流体径向偏移幅度较小,紊流产生概率偏低,单位时间内介质通行体积更大。生产加工阶段,工作人员可依据送风、输水需求提前调整叶片倾角,定... 【查看详情】
-
15 06
-
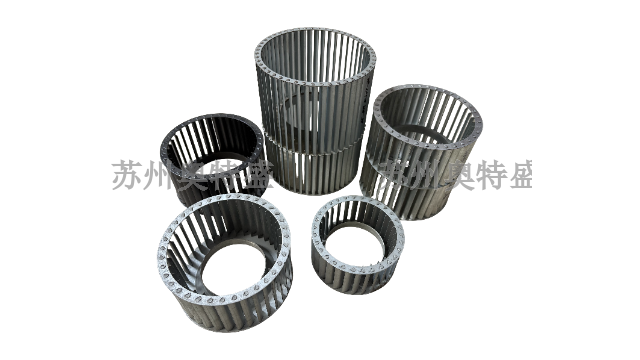 14 06温州环保风叶生产厂家
相比之下,家用换气扇里的塑料风叶就要轻巧得多。这类风叶通常采用增强尼龙或ABS塑料注塑成型。模具合拢,熔融的塑料被高压射入型腔,冷却后打开模具,一片带着光泽的白色或黑色风叶就诞生了。塑料风叶的优点在于重量轻——电机带动它几乎不费力气,因此耗电量很小。它的叶片边缘可以做得非常薄,切割空气时产生的噪音也低。不过塑料怕热也怕晒,长期在高温或紫外... 【查看详情】
-
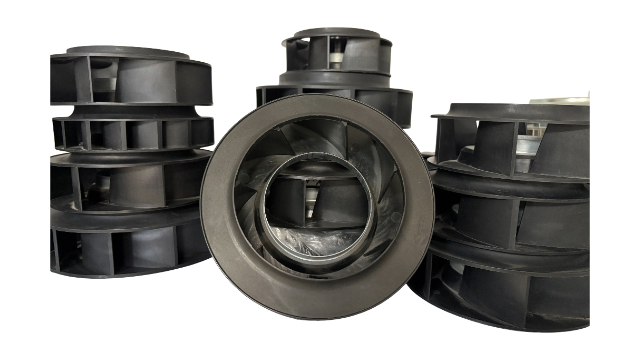 14 06南通哪里有焊接叶轮诚信合作
动平衡质量标准对不同工况使用的焊接叶轮划分质量等级,低转速民用通风叶轮,平衡误差管控标准宽松;高转速工业承压叶轮,误差限值进一步收紧。检测校正过程中,工作人员需要标定双重校正平面,去除叶轮多余偏重质量,校正完成后反复复检,确认震动参数保持稳定。行业明文规范要求焊接叶轮留存完整的动平衡检测单据,参数不达标的构件禁止组装出厂。批量生产加工时,... 【查看详情】
-
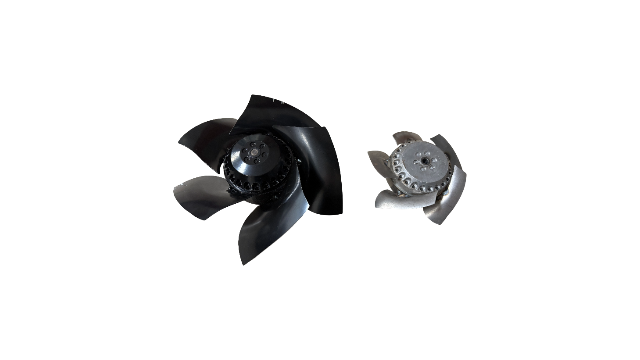 14 06泰州使用焊接叶轮价格实惠
外观检测是焊接叶轮出厂质检的首道基础工序,工作人员借助直尺、塞尺、放大镜等通用量具,搭配目视观察方式排查构件表面各类焊接缺陷。检测工作重点排查焊缝成型状态,识别气孔、夹渣、未焊透、表面裂纹等常见焊接瑕疵,同时检查叶片形变、板面划痕、边缘缺口、板面凹凸等外观问题。行业标准明确规定焊缝宽窄不均、表面凹凸差值的允许范围,超出限定数值的构件判定为... 【查看详情】
-
 14 06温州智能焊接叶轮价格实惠
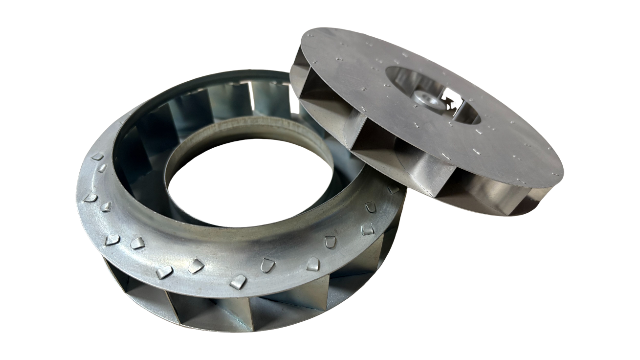
数控预制加工搭配焊接成型,是现阶段工业焊接叶轮标准化生产的主流方式。数控切割设备依据设计图纸裁切板材外形,数控折弯机定型叶片弧度,保障每一片构件尺寸统一,裁切边缘平整无毛刺、无崩口。预制加工完成的零部件送入工装操作台,依靠定制夹具硬性固定拼接位置,杜绝装配偏移。定位完成后实施一体化焊接作业,构件拼接缝隙贴合紧密,焊缝熔敷填充量均匀,成型后... 【查看详情】
-
 14 06无锡哪里有风轮出厂价
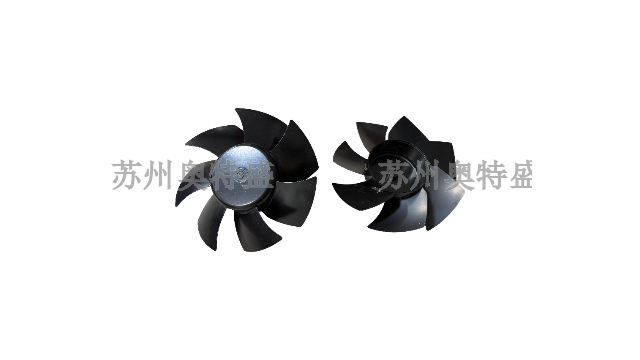
前倾风轮多用于低压大流量通风设备,设备壳体结构紧凑,整体占用安装空间偏小,适配狭小厂房、密闭柜体以及狭窄通风管道等受限布置场景。前倾风轮转动过程中,叶片快速压缩内侧空气,腔体内部风压提升速度较快,无需加长管路辅助增压,即可完成近距离定向送风作业。这类风轮整体自重较轻,对驱动电机产生的传动负荷偏小,长时间连续运行状态下,能耗增长趋势平缓,经... 【查看详情】
-
 14 06
-
14 06湖州常规焊接叶轮诚信合作
动平衡检测是焊接叶轮出厂前必不可少的检测项目,将成品叶轮固定在检测设备上,仪器带动构件保持恒定转速匀速旋转,实时采集设备震动、构件偏心等运行数据。板材裁切、焊接拼接过程容易造成金属质量分布不均,偏心偏差会引发设备高频震动,加剧零部件损耗。检测仪器自动标注偏重位置,工作人员通过打磨去重、配重焊接的方式调整质量分布,将不平衡量严格控制在行业标... 【查看详情】