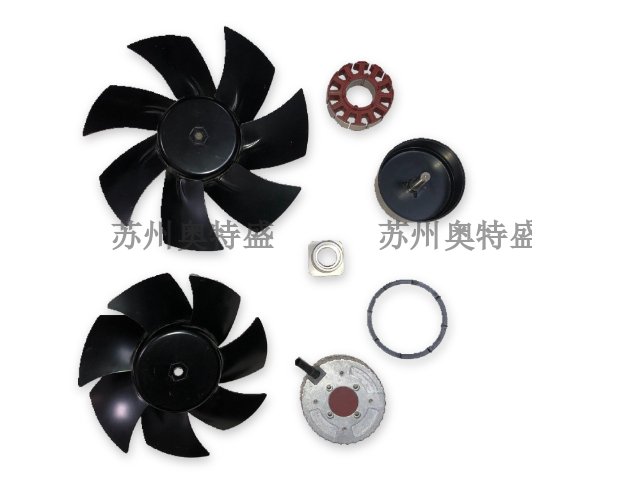
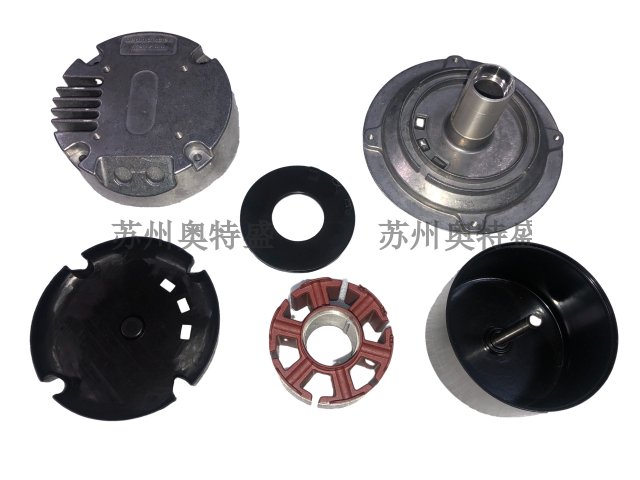
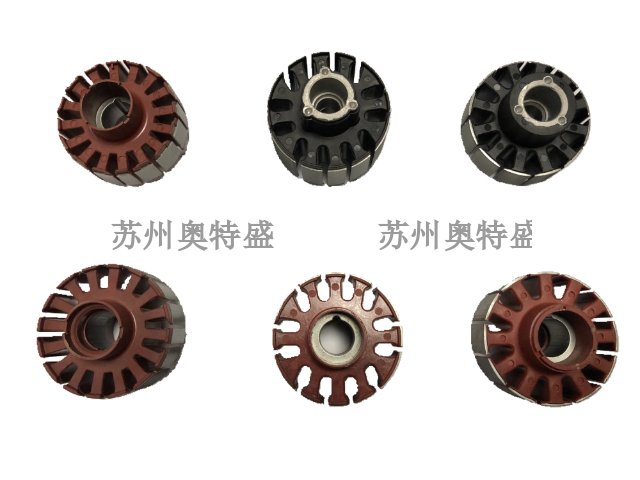
塑料端盖的玻纤取向优化设计,可以部件的整体结构刚性。玻纤增强的塑胶材料在注塑填充过程中,玻纤会沿着料流的流动方向排布,如果取向分布不合理,部件不同位置的机械强度会出现明显的各向异性,部分受力薄弱位置容易出现开裂。通过调整端盖的浇口位置与数量,引导料流在型腔内形成合理的流动路径,让玻纤在轴承室周边的受力区域形成交错分布的状态,关键受力位置的抗冲击与抗蠕变能力,让塑料端盖在长期受力工况下也能保持结构稳定,不容易出现形变开裂。端盖的轻量化有助于减少轴承负荷,可能延长风机系统的维护周期。浙江加工端盖生产厂家
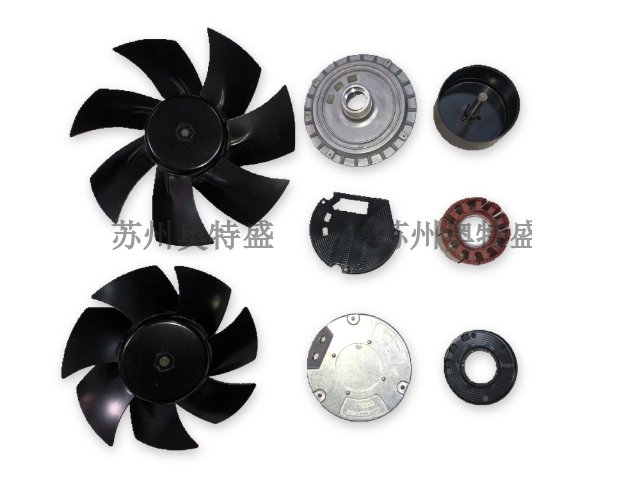
散热风机机壳的内部清洁度管控,是生产过程中需要关注的细节。机壳加工完成后,内壁很容易残留冲压过程中留下的金属碎屑、焊接过程中产生的焊渣、喷涂过程中掉落的塑粉颗粒,如果这些杂质没有清理干净,后续风机运行过程中就会随着气流脱落,被气流带着吹向下游设备,可能划伤精密的电子元件,甚至进入设备内部引发故障。机壳完成所有加工工序后,需要通过压缩空气吹扫、无尘布擦拭的方式,彻底清理内壁残留的所有杂质,确认清洁合格后再流入后续的装配工序。浙江推荐端盖供应商端盖中心设有轴承室,其尺寸精度直接影响转子运转的同心度和轴向间隙。
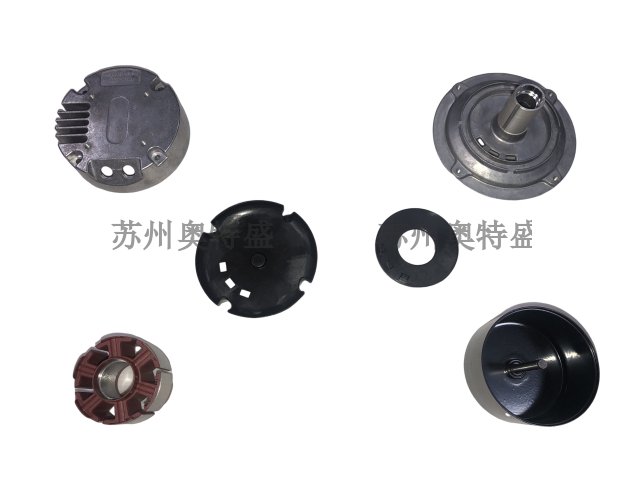
钣金端盖的焊接工序,是大尺寸工业散热风机端盖加工过程中的常见环节。将不同的钣金冲压零件通过焊接的方式拼接成完整的端盖结构,焊接过程中产生的局部高温,很容易让焊接位置周边的板材出现热变形,导致轴承室的同轴度、安装面的平面度出现偏差。焊接作业时需要采用合理的分段焊接顺序,避免局部热量集中引发大面积形变。焊接完成后还需要对端盖整体进行时效处理,释放焊接过程中产生的残余应力,再开展后续的精加工工序,保证关键尺寸符合图纸要求。
散热风机端盖的定位销孔设计,可以实现端盖和机壳之间的高精度重复对位。在端盖和机壳的对接法兰面上,可以加工出两个不对称分布的定位销孔,装配时先将定位销穿过两个部件的销孔完成对位,再锁附连接螺丝,从而完全避免装配过程中出现的同轴度偏移问题。后续如果需要拆解维护,再次装配时依然可以依靠定位销快速恢复原始的对位精度,也不会因为多次拆装出现转轴同轴度偏差,从而保证风机长期运行的振动稳定性不会受拆装操作的影响。端盖的装配需使用扭矩扳手,保证螺丝受力均匀,防止变形或松动。
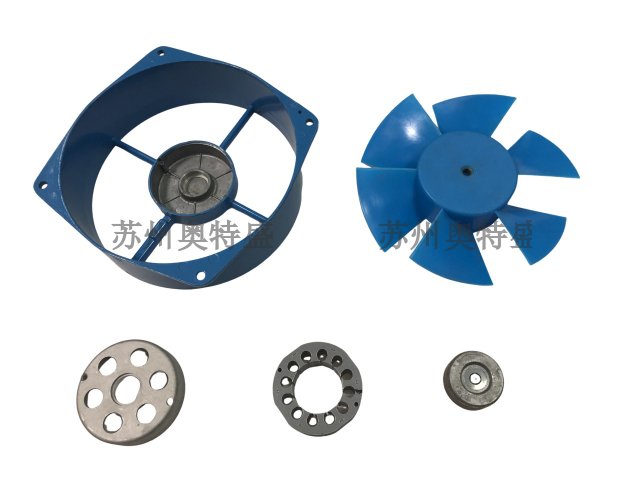
端盖的轴承室加工精度,直接影响散热风机电机转轴的转动顺畅度。轴承室的内径尺寸、圆柱度、端面跳动这些关键参数,都需要控制在对应的公差范围内,如果内径尺寸偏大,轴承装入后就会出现径向间隙过大的问题,转轴运行过程中径向晃动幅度超标,风机振动与噪音会明显上升;如果内径尺寸偏小,轴承装入过程中会出现过盈量过大的情况,轴承的滚动体受到挤压,运行过程中摩擦力矩大幅增加,电机的运行损耗上升,轴承的使用寿命也会大幅缩短。端盖的轻量化设计有助于降低风机整体重量,便于携带和安装维护。广东生产端盖生产厂家
端盖的焊接钢件需进行去应力处理,防止变形导致叶轮扫膛或噪声增大。浙江加工端盖生产厂家
端盖的同轴度检具设计,可以实现批量生产过程中的快速全检。针对端盖轴承室相对安装止口的同轴度检测,设计对应的检具,检具的定位基准和端盖的安装止口完全匹配,检测销的尺寸和轴承室的内径适配,检测时只需要将端盖放置在检具上,插入检测销就可以快速判断同轴度是否合格,不需要借助三坐标等精密检测设备,也不需要专业的检测人员操作。这类检具的检测速度快,操作门槛低,非常适合生产现场的全检工序,实时把控批量产品的同轴度质量。浙江加工端盖生产厂家
苏州奥特盛精密机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州奥特盛精密机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!