-
 02 06汕头智能焊接叶轮生产厂家
焊接生产加工阶段存在多项不良影响因素,直接决定成品焊接叶轮的品质优劣。焊接电流数值不稳定,会造成焊缝内部出现气孔、夹渣;焊接行进速度不均匀,引发焊缝宽窄失衡、成型歪斜;板材拼装定位偏差,直接导致叶片间距、角度出现误差。薄板焊接过程热量集中在局部区域,容易产生不可逆板材热形变,改变叶片原始曲面弧度。焊缝打磨工序不彻底,表层会残留凸起毛刺,加... 【查看详情】
-
 02 06苏州加工焊接叶轮生产厂家
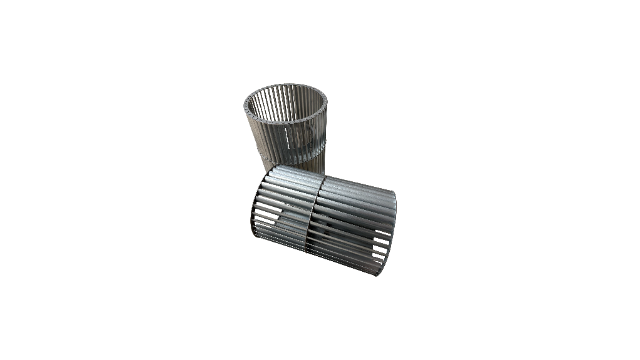
数控预制加工搭配焊接成型,是现阶段工业焊接叶轮标准化生产的主流方式。数控切割设备依据设计图纸裁切板材外形,数控折弯机定型叶片弧度,保障每一片构件尺寸统一,裁切边缘平整无毛刺、无崩口。预制加工完成的零部件送入工装操作台,依靠定制夹具硬性固定拼接位置,杜绝装配偏移。定位完成后实施一体化焊接作业,构件拼接缝隙贴合紧密,焊缝熔敷填充量均匀,成型后... 【查看详情】
-
 01 06
-
 01 06深圳环保叶轮价格比较
开式叶轮是结构比较简易的叶轮类型,整体没有前后密封盖板,叶片直接裸露固定在金属轮毂之上,整体通透无密闭腔体。独特的开放式结构让该类叶轮拥有极强的通过性,流通通道宽阔,不易被杂质、颗粒物堵塞,适配高黏度流体以及夹杂固体颗粒、纤维杂质的复杂输送介质。因此开式叶轮常装配在污水泵、杂质泵、排污泵等处理设备中,多用于市政排污、工地废水处理等场景。但... 【查看详情】
-
 01 06
-
 01 06
-
 01 06哪里有焊接叶轮价格实惠
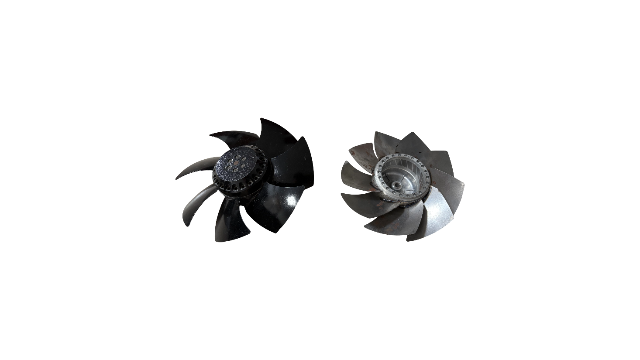
半开式焊接叶轮保留单侧后盖板,前端保持开放通透结构,巧妙融合闭式叶轮密封性与开式叶轮通透流通的结构特点,属于通用性较强的过渡类叶轮结构。后侧金属盖板通过连续熔焊方式牢固贴合轮毂与叶片根部,加大衔接接触面积,有效降低介质高速运转过程中的轴向渗漏概率,减少流体无用回流。前端无遮挡的空旷结构,能够给固体杂质留出充足通行空间,让细小颗粒物、絮状杂... 【查看详情】
-
 01 06苏州哪里有叶轮诚信合作
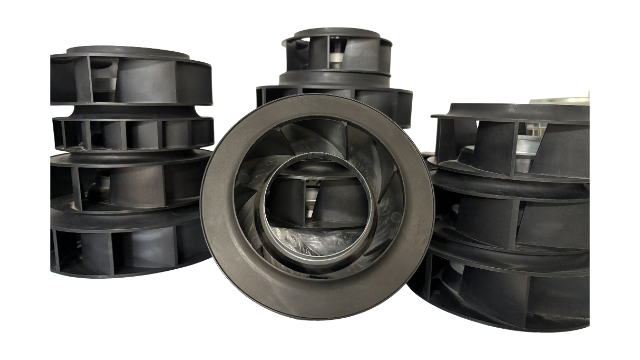
灰铸铁是叶轮制作过程中常用的基础材质,内部石墨组织结构让材料具备良好的减震、吸震性能。材质硬度适中,切削打磨加工难度低,浇筑成型工艺成熟,整体生产成本低廉,适合大批量生产通用型工业叶轮。铸铁材料抗拉伸性能偏弱,脆性特征明显,外力剧烈冲击下容易产生开裂破损,不宜用于高压、持续震动的严苛工况。材料表面分布细微透气孔隙,长期接触潮湿介质容易发生... 【查看详情】
-
 31 05
-
 31 05
-
 31 05
-
 31 05湖州加工叶轮推荐货源
降噪减震改进通过优化结构布局、调整叶片排布方式实现,改善设备运行工况。叶轮加工完成后精细校正动平衡,缩小偏心质量差值,减轻旋转过程产生的机械震动;采用不等距叶片排布结构,分散震动频率,错开共振区间,规避设备共振现象。打磨叶片边缘尖锐部位,优化进出口流线,减少介质摩擦产生的气动噪音;优化轮毂连接缓冲结构,加装减震垫片,削弱震动传递幅度,阻断... 【查看详情】