-
 23 06苏州加工焊接叶轮供应商
日常维护保养工作可有效延缓焊接叶轮损耗老化,降低故障发生概率,延长构件服役周期。设备停机断电、管路泄压完成后,工作人员拆卸设备壳体取出叶轮,采用常温高压水流冲洗板面浮尘、软质附着物。坚硬结块污垢需要使用木质、塑料等非金属工具轻柔剥离,避免划伤防腐涂层与金属基材表面。检查焊缝表层完整状态,细致排查细微裂纹、涂层脱落、表层锈蚀等瑕疵,轻微锈蚀... 【查看详情】
-
 23 06南通环保风轮价格比较
单吸式风轮单侧预留进风端口,气流从单一方向流入蜗壳腔体内部,经过叶片加压增速加压加速后向外排出。单吸式风轮清晰构造简单直白,中盘封闭一侧端面,阻断气流反向回流,气流导向无紊乱逻辑清晰。该类风轮加工难度低,装配流程简便,结构故障率低,中小型通用通风风机普遍采用此种结构此类结构。单侧进气方式模式会造成轴向受力不均衡,高速过程中旋转时容易产生轻... 【查看详情】
-
 23 06深圳哪里有风轮推荐货源
作业环境会持续对风轮构件造成损耗,不同介质、温度、湿度条件下,构件老化磨损的形式存在区别。干燥含尘气流长期冲刷叶片表层,板材会逐层磨损变薄;潮湿环境中的水汽,会加速金属氧化反应,生成疏松的锈蚀产物。具备腐蚀性的气体能够渗入构件衔接缝隙,缓慢侵蚀内部金属组织结构;高温工况引发构件热膨胀,改变叶片间隙尺寸。低温环境会降低金属材料韧性,外力冲击... 【查看详情】
-
 23 06宁波哪里有叶轮供应商
耐压试验标准明确承压类叶轮的检测压力与保压时长,为高压工况使用的叶轮提供检测依据。常温环境下,检测压力常规设定为额定工作压力的一点五倍左右,以此模拟设备极限承压状态。保压期间工作人员持续观察构件形变、介质渗漏、金属回弹情况,卸载压力后检测板材残留形变,残留形变超出限值判定为不合格。标准同时规定试验用水水质、环境温度、加压速率,排除温度、水... 【查看详情】
-
 23 06
-
 23 06佛山直销焊接叶轮供应商
双相不锈钢适用于高腐蚀特殊工况的焊接叶轮,板材同时兼具奥氏体与铁素体双重金属特性,耐点蚀、耐缝隙腐蚀、耐晶间腐蚀能力优于常规通用不锈钢。这类合金板材对焊接工艺要求严格,施焊过程需要把控焊接电流、电弧长度与冷却速度,减缓金属晶粒析出速率,减少晶间腐蚀缺陷产生。双相不锈钢焊接叶轮耐高温性能优异,同时可抵御高浓度氯化物腐蚀,常应用于海水抽取、含... 【查看详情】
-
 22 06苏州库存叶轮价格实惠
制造工艺能够改变叶轮成品的结构强度与运行精度,目前行业内常用加工方式包含精密铸造、数控加工、冲压焊接三类。铸造工艺可以加工造型复杂的异形叶片,适合批量制作常规工业叶轮,生产成本易于把控。数控铣削加工打造的叶片曲面光滑,成品误差控制严格,适用于常规增压类设备。冲压焊接工艺操作流程简便,制作成本偏低,大多用来生产低压通风风机叶轮。加工期间,工... 【查看详情】
-
 22 06
-
 22 06常州环保风轮价格实惠
径向直板风轮叶片平直无弯曲弧度,板面构造简单质朴,耐高温形变表现突出,适配高温烟气、热废气等介质输送设备。径向直板风轮热膨胀系数偏低,高温环境下构件形态保持稳定,不易出现弯曲、扭曲等形变问题。叶片排布间距宽阔,固体颗粒物通行阻碍微弱,冶金冶炼排烟、锅炉余热排风、工业高温换气设备常会搭载该类风轮。平直叶片对气流导向作用有限,气流扰动频繁,设... 【查看详情】
-
 22 06佛山智能焊接叶轮出厂价
喷砂处理是焊接叶轮出厂前基础的表面加工方式,利用高压气流带动硬质砂粒持续冲击构件表层,物理去除焊接生成的氧化皮、焊缝残留焊渣以及板材原生锈蚀斑点。喷砂打磨可修整焊缝凸起位置,让叶片、盖板、轮毂的衔接区域过渡平缓,优化介质通行流线,减少流体涡流阻力。处理后的焊接叶轮表层形成均匀粗糙纹理,增大涂层附着接触面积,提升防腐涂料、耐磨涂层的粘合能力... 【查看详情】
-
 22 06常州国内焊接叶轮诚信合作
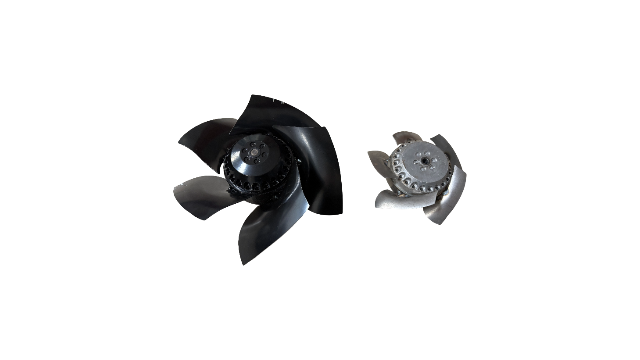
材质合规标准严格管控焊接叶轮板材原材料成分,碳钢、不锈钢、合金板材内部的有害杂质元素,占比必须低于行业限定数值。杂质元素含量过高,会降低金属板材韧性,加大焊缝冷裂、热裂的发生概率,缩短构件正常使用周期。所有板材入场前,质检人员采用光谱检测仪器核验金属成分,化学成分不达标的原材料直接退回厂家。食品加工、医疗配套设备使用的焊接叶轮,额外要求重... 【查看详情】
-
 22 06温州国内焊接叶轮推荐货源
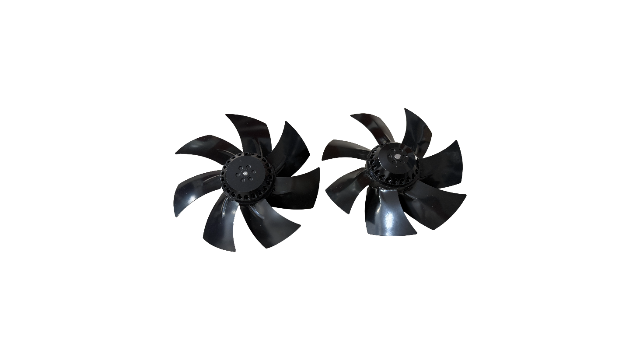
焊接叶轮按照运转形式可分为单级结构与多级结构,两类结构适配不同压力区间的工业管路。单级焊接叶轮结构排布简单,构件拼接数量少,组装流程简便,多用于常规通风、常温输水设备。多级焊接叶轮采用串联排布方式,多组叶轮叠加安装,依靠层级加压提升介质压力,适配高压输送工况。多级结构内部会加装导流配件,引导介质平缓进入下一级焊接叶轮,削弱流体冲击带来的动... 【查看详情】