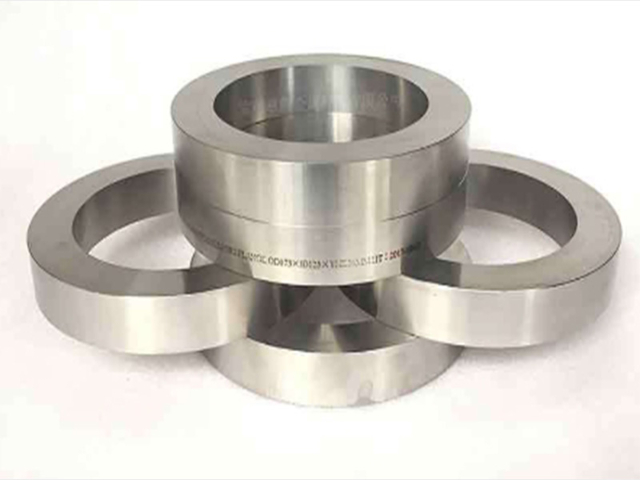
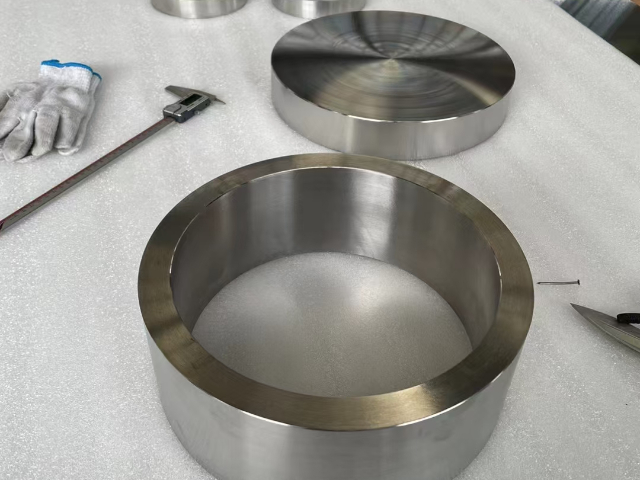
钛锻件凭借其优异的材料特性,在现代工业的多个关键领域都扮演着不可或缺的角色。下面这个表格能让你快速了解它的主要应用方向。应用领域典型部件/应用场景**价值航空航天飞机起落架、机身框架、发动机叶片、压气机盘、火箭发动机壳体**度与轻量化,提升燃油效率与有效载荷;耐高温,保证发动机关键部件性能化工与海洋工程化工反应釜、热交换器、海底管道、海水淡化设备、海洋平台结构件***的耐腐蚀性,抵御酸、碱、盐及海水侵蚀,***延长设备寿命,降低维护成本医疗器械人工关节(髋、膝)、牙科种植体、血管支架、外科手术器械优异的生物相容性,避免排异反应;耐腐蚀,满足长期植入体内的安全要求体育器材与汽车工业高尔夫球杆、自行车车架、发动机气门、连杆、新能源汽车部件轻量化与**度结合,提升产品性能(如减重、续航)与耐用性能源与**装备核电设备部件、氢燃料电池双极板、深潜器耐压壳体在极端环境(高压、腐蚀、辐射)下保持高可靠性和安全性无论形状多复杂,钛锻件都能完美呈现。酒泉钛锻件的趋势
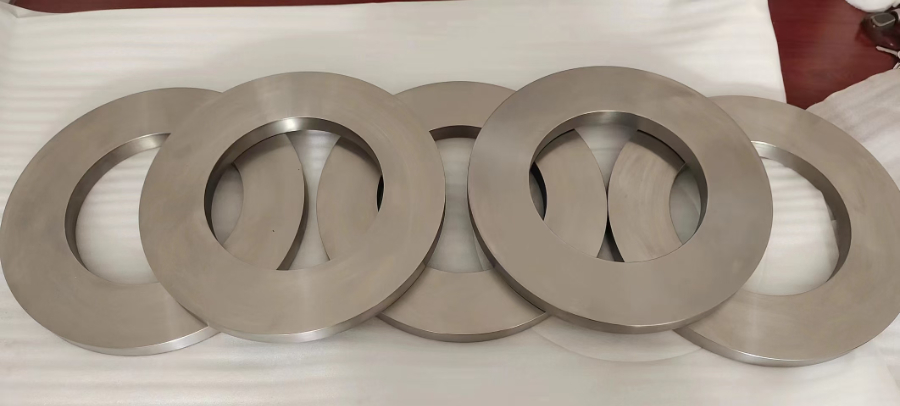
更大的表面粗糙度能让涂层更好地附着在钛法兰表面,增强涂层与基体之间的附着力,从而延长涂膜的耐久性 。在航空航天领域,经过喷砂处理的钛法兰,表面粗糙度的增加使其与涂层之间的结合更加牢固,能够更好地抵御高速气流的冲刷和复杂环境的侵蚀 。在喷砂处理中,选择合适的喷料和工艺参数至关重要。对于钛法兰,通常选用白刚玉喷砂,其硬度较高,能提供强大的切削力和磨削效果,可有效清理表面 。白刚玉的目数有 24 目、36 目、46 目、54 目、64 目等多种选择,不同目数的白刚玉颗粒大小不同,喷射到钛法兰表面产生的效果也有所差异 。目数较小的白刚玉颗粒较大,能够快速清理大面积的表面,提高工作效率,但表面粗糙度相对较大;目数较大的白刚玉颗粒较小,处理后的表面相对更细腻,粗糙度较小 。喷砂压力一般控制在 0.3 - 0.6MPa,压力过小可能无法有效去除表面缺陷,压力过大则可能对钛法兰表面造成过度损伤 。喷砂时间需要根据产品大小、面积以及终效果来确定,同时要控制好喷砂距离和喷砂角度,一般喷砂距离控制在 20 - 30cm,喷砂角度采用 45 度,这样能使喷料均匀地冲击钛法兰表面,获得更好的处理效果 。鹰潭TC4钛锻件源头厂家极端环境,钛锻件是您可靠的基石。
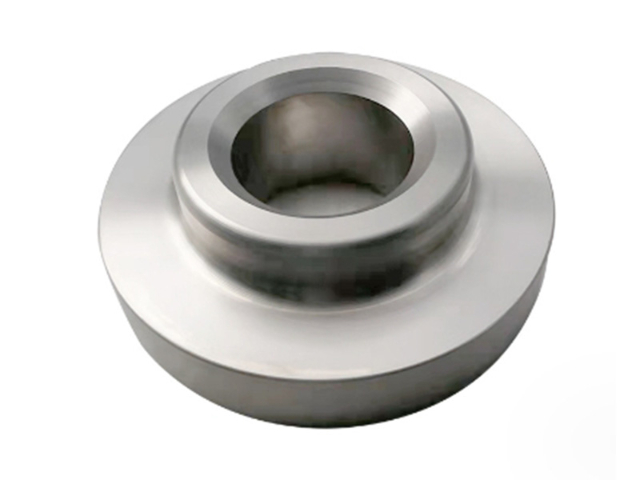
在石油化工行业,管道中输送的介质往往具有强腐蚀性,如盐酸、硫酸等,普通材质的法兰难以承受这些介质的侵蚀,而钛法兰凭借其优异的耐腐蚀性,能够在这样的恶劣环境中保持稳定,确保管道系统的长期安全运行。在航空航天领域,对材料的强度和轻量化要求较高,钛法兰不*强度与钢相当,而且密度比钢小约 40%,能够有效减轻飞行器的重量,提高燃油效率和载荷能力,同时其在高温下仍能保持良好的机械性能,满足航空航天发动机等高温部件的使用需求。钛法兰以其独特的结构和连接方式,在众多工业领域中发挥着关键作用。其性能优势使其成为工业管道连接的理想选择,随着工业技术的不断发展,对钛法兰的需求也在日益增长,这也促使我们深入了解其生产过程,以进一步提高产品质量和性能,满足各行业不断发展的需求。
切割工艺的选择对坯料质量有着影响。常见的切割方法有多种,每种方法都有其独特的优缺点和适用场景。带锯床切割是较为常用的一种方式,它具有切割精度较高、切口表面质量好的优点,在切割过程中,带锯条与钛材料之间的摩擦和切削力相对稳定,能有效减少切口的热影响区,降低材料因受热而产生组织变化和性能下降的风险 。在切割小尺寸钛棒或对切口精度要求较高的坯料时,带锯床切割能够满足高精度的要求。激光切割则以其切割速度快、效率高而备受关注。激光束能量高度集中,能够迅速熔化和汽化钛材料,实现快速切割。但由于激光切割过程中会产生较高的温度,容易使切口附近的材料产生热影响区,导致材料的微观组织发生变化,硬度和韧性等性能可能受到影响。在切割较薄的钛板用于制作小型钛法兰时,可通过优化激光切割参数,如调整激光功率、切割速度和辅助气体流量等,在保证切割效率的同时,尽量减小热影响区的范围,确保坯料质量 。选择钛锻,选择高效与高回报。
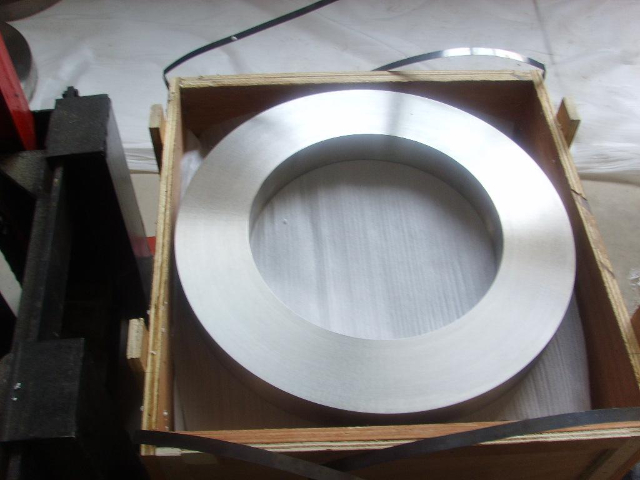
钛锻件之所以能获得如此广泛的应用,主要归功于它几种突出的材料特性组合:高比强度(强度-重量比):钛的密度约为4.51g/cm³,比钢轻约40%,但其强度却与高强度钢相当。这种“轻而强”的特性是实现装备轻量化的关键。***的耐腐蚀性:钛及其合金在氧化性介质和氯化物环境(如海水、酸性环境)中能形成稳定的氧化膜,表现出极强的耐腐蚀能力,寿命远超许多传统金属材料。良好的生物相容性:钛能与人体组织良好共存,不会引起排异反应,且耐体液腐蚀,是制造长期植入医疗器械的理想材料。耐高低温性能:钛合金在高温(可达500-600℃)和**温环境下都能保持良好的力学性能,适用于航空发动机和航天器等极端工况
钛锻件尺寸精度高,公差控制在 ±0.03mm,可直接装配,减少后续加工余量与成本。酒泉钛锻件的趋势
能源装备,钛锻件可靠之选。酒泉钛锻件的趋势
螺栓孔的加工同样至关重要,它直接影响到钛法兰与其他部件的连接可靠性。在数控车床上,通常采用钻孔、扩孔、铰孔等工序来完成螺栓孔的加工。首先,使用合适直径的钻头进行钻孔,钻孔时要注意控制进给速度和切削深度,防止钻头折断或孔壁出现偏差。对于直径较小的螺栓孔(如 M10 以下),可直接钻孔至接近设计尺寸;对于直径较大的螺栓孔(如 M12 以上),则先钻孔至较小尺寸,然后进行扩孔,以保证孔的精度和表面质量 。扩孔后,再使用铰刀进行铰孔,铰孔能够进一步提高孔的尺寸精度和表面粗糙度,使螺栓孔的公差控制在 ±0.02mm 以内 ,表面粗糙度 Ra≤3.2μm 。铰孔时,切削速度不宜过高,一般为 5 - 10m/min ,进给量可适当加大,为 0.1 - 0.3mm/r ,以保证铰削的平稳性和精度 。酒泉钛锻件的趋势
宝鸡中岩钛业有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在陕西省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宝鸡中岩钛业供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!