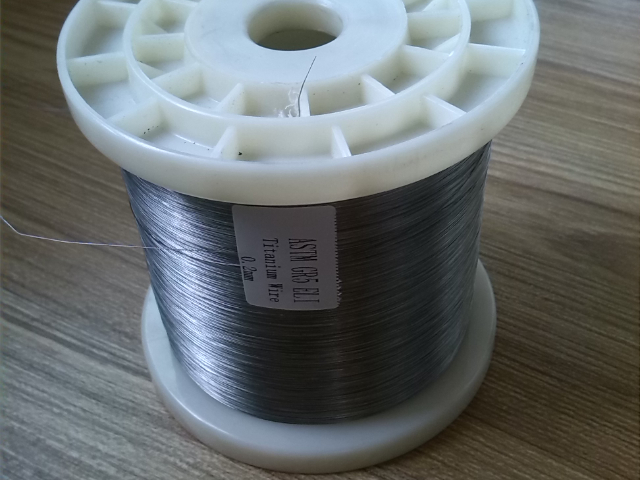
全自动酸洗生产线通过PLC控制系统精细控制酸洗时间与溶液浓度,实现钛丝的连续酸洗与钝化;数控喷砂设备则能通过调整砂粒粒径与喷射压力,实现不同表面粗糙度要求的钛丝处理。检测设备同样不可或缺,激光测径仪可实现钛丝直径的实时在线检测,精度达到0.001mm;万能材料试验机用于测试钛丝的抗拉强度、屈服强度等力学性能;光谱分析仪则用于原材料与成品的化学成分检测,确保产品符合牌号标准。此外,自动化与智能化设备的应用日益,如机器人上下料系统、MES生产管理系统等,不*提升了生产效率,还实现了生产过程的全程追溯,为钛丝的稳定生产提供了坚实的技术支撑。耐氢脆钛丝适配氢能产业,可加工成高压储氢罐密封件、输氢管路精密连接件。肇庆TA9钛丝制造厂家
随着全球经济一体化和产业分工的深化,钛丝国际贸易格局不断演变,从欧美主导到中、美、日三足鼎立,再到新兴市场的崛起,全球化竞争日益激烈,贸易壁垒与技术竞争并存。20世纪90年代前,钛丝国际贸易主要由美国、日本主导,全球80%的钛丝市场被两国企业垄断,发展中国家主要依赖进口。2010年后,中国钛丝产业崛起,凭借成本优势和质量提升,迅速抢占中低端市场,同时向市场突破,2023年中国钛丝出口量占全球贸易量的35%,主要出口产品为化工用纯钛丝钛丝哪家便宜生物相容性优异的钛丝无毒无害,可加工成手术缝合线、牙科正畸丝,符合医疗安全标准。
力学性能不达标分为强度不足与塑性过低两种情况,强度不足通常是热处理温度过高或保温时间不足,需降低退火温度或延长保温时间;塑性过低则因加工硬化未完全消除,需增加中间退火次数,确保道次间加工硬化充分释放。此外,钛丝还可能出现表面划伤、直线度差等问题,表面划伤需检查模具表面是否有缺陷,及时抛光或更换模具;直线度差则需调整校直设备参数,通过多辊校直工艺改善丝材直线度。通过建立问题台账与工艺优化机制,针对常见质量问题制定标准化解决方案,可提升钛丝生产的成品率与质量稳定性。
科学家们通过反复试验,确定了钛丝拉拔的关键参数:加热温度控制在600-800℃,道次变形量不超过20%,道次间需进行退火处理消除加工硬化。1950年,美国钛金属公司(TIMET)建立条钛丝中试生产线,采用多道次温拔工艺生产直径0.5-5mm的纯钛丝,主要用于通信设备的导线和航空发动机的小型连接部件。同时,苏联、英国等国家也相继开展钛丝研发,苏联采用真空自耗电弧炉冶炼钛锭,提升了钛丝的纯度和性能。这一阶段的钛丝虽产量低、成本高,局限于领域应用,但完成了从0到1的突破,确立了基本生产工艺框架,为后续产业化发展奠定了坚实基础。核工业用钛丝抗辐射性能优异,耐高压水汽腐蚀,是核电设备传感元件材料。
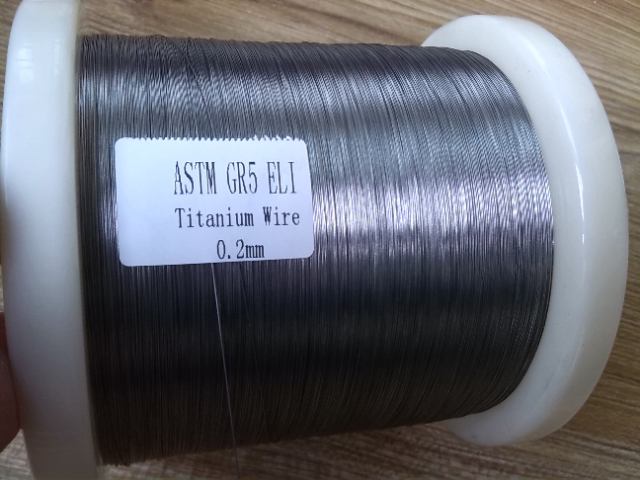
医疗产业快速发展,对钛丝的需求量年均增长15%,成为全球钛丝贸易的新增长点。为应对全球化竞争,各国企业采取差异化策略,美国企业聚焦技术研发,维持在航空航天领域的垄断地位;日本企业深耕精细化市场,强化医疗、电子用钛丝的优势;中国企业则通过性价比优势开拓新兴市场,同时加大研发投入突破技术。国际贸易格局的演变推动钛丝产业的全球化分工,企业通过在海外设立生产基地、并购当地企业等方式拓展市场,如中国宝钛股份在德国设立欧洲研发中心,美国TIMET在印度设立中低端钛丝生产基地。全球化竞争既带来了挑战,也推动了钛丝技术的全球交流与进步。钛丝密度 4.51g/cm³,比强度远超钢丝,轻量化优势,助力终端产品减重增效。钛丝哪家便宜
钛丝与碳纤维复合材料适配性好,可用于装备复合结构的精密受力部件。肇庆TA9钛丝制造厂家
20世纪40年代,第二次世界大战的需求成为钛丝诞生的直接驱动力,推动钛加工技术实现跨越式突破,钛丝从实验室原型转变为初步实用产品。二战期间,航空航天领域对轻量化、度材料的需求迫切,传统金属材料已无法满足战斗机、导弹等装备的性能要求,钛材料凭借独特优势进入军方视野。1946年,美国杜邦公司改进钠热还原法,实现了高纯度钛锭的批量生产,为钛丝制备提供了合格原料。1948年,美国贝尔实验室采用锻压+拉拔工艺成功制备出直径2mm的纯钛丝,尽管丝材表面质量较差、尺寸精度低,但标志着钛丝正式诞生。这一时期的技术突破集中在塑性加工工艺优化肇庆TA9钛丝制造厂家
宝鸡中岩钛业有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在陕西省等地区的冶金矿产中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宝鸡中岩钛业供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!