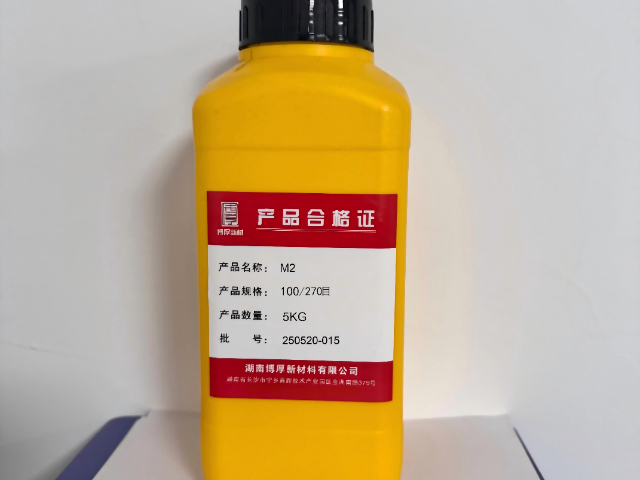
- 品牌
- 博厚粉末
- 类型
- 雾化铁粉
- 粒度等级
- 细粉
- 产地
- 湖南
- 包装规格
- 瓶/桶
- 用途
- 粉末冶金、3D打印、注射成形、激光熔覆、超音速喷涂
- 厂家
- 湖南博厚新材料有限公司
博厚新材料高速钢粉末烧结后的抗弯强度超 2000MPa。这得益于该粉末在烧结过程中形成了均匀细密的显微组织,以及粉末颗粒之间良好的冶金结合。通过优化烧结工艺参数,如烧结温度、保温时间和冷却速度等,使得粉末颗粒能够充分扩散、融合,形成致密的基体,同时减少了内部孔隙和缺陷的产生。经测试,其烧结后的抗弯强度达到 2100-2300MPa,远高于普通高速钢粉末 1800MPa 的抗弯强度。这种高抗弯强度使得用该粉末制作的刀具和工具能够承受较大的弯曲载荷而不发生断裂。在某大型齿轮加工企业,使用博厚高速钢粉末制作的齿轮滚刀,在加工过程中能够承受较大的切削力,滚刀的弯曲变形量控制在 0.01mm 以内,保证了齿轮的加工精度,而使用普通高速钢滚刀的弯曲变形量则达到了 0.03mm。高速钢粉末选博厚新材料,粉末流动性≤25s/50g,成型效率高。精密刀具模具钢/高速钢粉末出厂价
博厚新材料高速钢粉末用于齿轮刀具,精度可达 IT5 级。这一高精度得益于粉末冶金工艺的优势:粉末经等静压成型与真空烧结后,材料致密度达 99.8%,内部组织均匀,无锻造缺陷,刀具刃口的磨削精度可达 0.001mm。在滚刀制作中,齿形误差控制在 0.01mm 以内,导程误差≤0.005mm/100mm,远超普通高速钢滚刀的 IT7 级精度。用该粉末制作的模数 3mm 的渐开线滚刀,加工 45# 钢齿轮时,齿轮精度达 IT5 级,齿面粗糙度 Ra0.8μm,无需后续珩齿工序。在汽车变速箱齿轮生产中,这种高精度刀具使齿轮的啮合噪音降低 3 分贝,传动效率提升 2%。此外,粉末冶金刀具的刃口保持性好,加工 1000 件齿轮后,齿形误差增加 0.002mm,仍能保持 IT5 级精度,而普通刀具加工 500 件后即超出精度范围,大幅提升了批量生产的精度稳定性。拉刀模具钢/高速钢粉末材料模具钢粉末选博厚新材料,粉末松装密度控制较好,成型一致性好。
博厚新材料高速钢粉末氧含量低,≤50ppm,减少涂层气孔。公司通过全流程惰性气体保护控制氧含量:原料熔炼在氩气保护下进行,氧分压控制在 10Pa 以下;雾化制粉采用纯度 99.999% 的氮气作为雾化介质;粉末储存与运输全程密封,避免二次氧化。经氧氮分析仪检测,粉末氧含量稳定在 30-50ppm,远低于行业 80ppm 的标准。低氧含量使粉末在激光熔覆或等离子堆焊过程中,不易形成氧化夹杂与气孔,涂层气孔率≤0.5%,而普通粉末涂层的气孔率常达 2% 以上。在液压活塞杆的激光熔覆修复中,采用该粉末的涂层经 20MPa 水压测试无渗漏,而普通粉末涂层在 15MPa 时即出现渗漏。低气孔率涂层的耐腐蚀性也更优异,盐雾测试中出现白锈的时间从 200 小时延长至 500 小时,特别适合液压、气动等高压密封部件的表面强化,提升了产品的可靠性与使用寿命。
用博厚新材料高速钢粉末制作的丝锥,加工效率提高 40%。这一效率提升源于丝锥的优良性能与结构设计:粉末经烧结后硬度达 65HRC,螺纹齿面光洁度达 Ra0.1μm,在攻丝过程中摩擦系数降低至 0.15,比普通高速钢丝锥减少 30% 的切削力,使攻丝转速从 100r/min 提升至 140r/min。同时,粉末冶金工艺可精确控制丝锥的螺旋角与容屑槽形状,排屑顺畅,避免了传统丝锥的 “缠屑” 问题,每攻丝 100 个螺孔的清理时间从 5 分钟缩短至 2 分钟。在铝合金轮毂螺栓孔加工中,该丝锥的单支使用寿命达 5000 个孔,是普通丝锥的 2.5 倍,且加工的螺纹精度达 6H 级,无需后续倒角处理。综合测算,加工效率提升 40%,对于年产 10 万件轮毂的企业,年节省工时成本约 80 万元,同时减少了因丝锥断裂导致的工件报废,质量损失降低 60% 以上。博厚新材料模具钢粉末经特殊工艺处理,流动性优于行业标准。
用博厚新材料高速钢粉末制作的钻头,寿命延长至原来的 3 倍。这主要得益于该高速钢粉末优异的耐磨性、红硬性和韧性,使得钻头在钻进过程中能够保持锋利的刃口,有效抵御岩石、金属等材料的磨损和冲击。在针对合金结构钢的钻孔测试中,使用博厚高速钢粉末制作的钻头,其使用寿命达到了 3000 次,而使用普通高速钢钻头的使用寿命为 1000 次左右,寿命延长了 3 倍。在实际应用中,某机械加工厂使用该钻头加工汽车发动机缸体的螺栓孔,原来每月需要更换 100 把钻头,现在只需更换 30 把左右,降低了刀具的采购成本和更换时间。同时,由于钻头寿命的延长,减少了因更换钻头导致的加工中断,提高了生产效率和产品质量的稳定性。博厚新材料模具钢粉末适合热作模具,耐高温氧化性能优异。精密刀具模具钢/高速钢粉末出厂价
高速钢粉末选博厚新材料,成分均匀性控制在 ±0.05% 以内。精密刀具模具钢/高速钢粉末出厂价
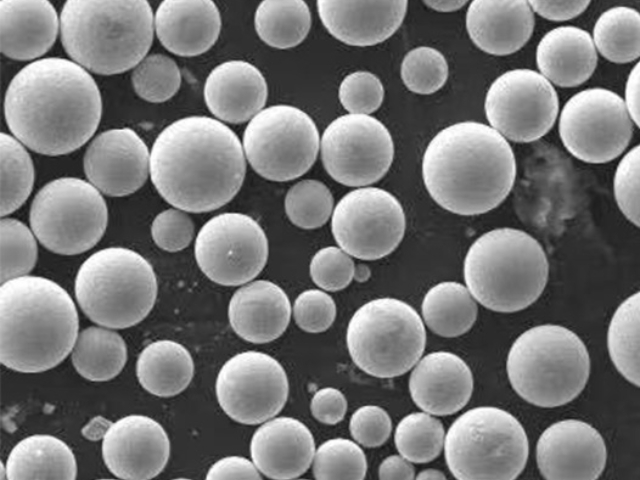
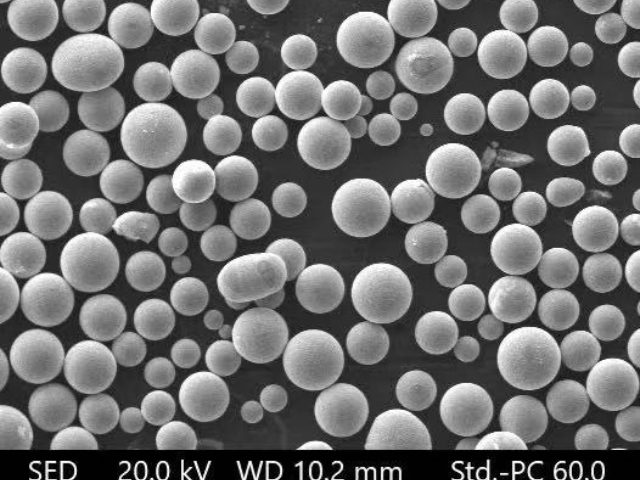
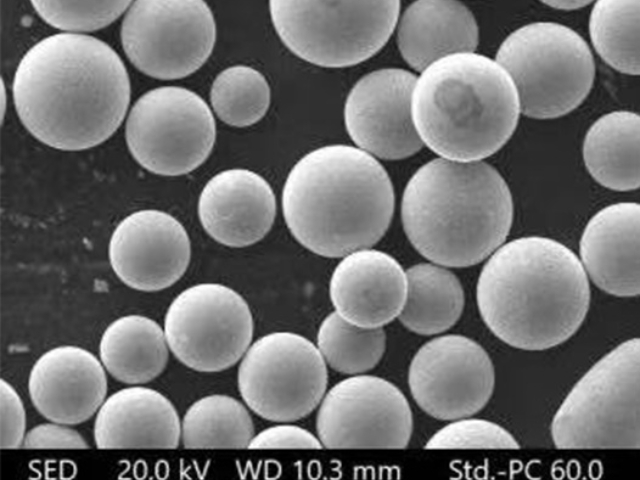
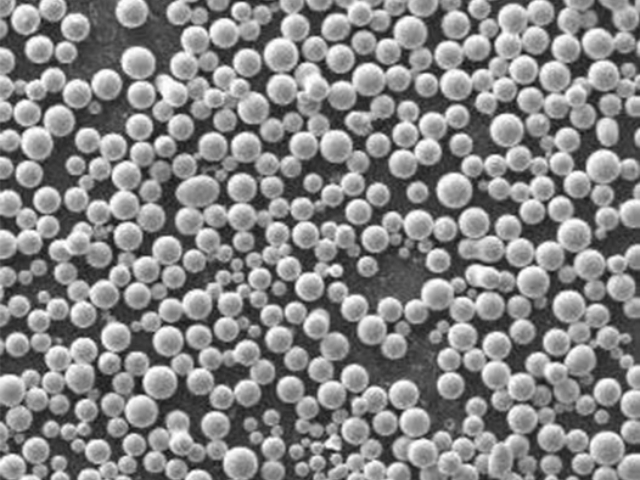
博厚新材料的模具钢粉末适合 3D 打印,复杂模具一次成型。该模具钢粉末具有 3D 打印适配性,其粒度分布集中在 15-53μm,且球形度高达 95% 以上,能够保证在 3D 打印过程中粉末的顺畅输送和均匀铺粉。同时,粉末的流动性好,松装密度稳定,使得打印层与层之间能够实现良好的结合,避免出现孔隙和裂纹等缺陷。在打印复杂形状的模具时,无论是具有深腔、薄壁还是复杂曲面结构的模具,都能够一次成型,无需后续的拼接和加工。例如,某精密模具厂使用博厚模具钢粉末 3D 打印一款具有复杂冷却水道的注塑模具,传统加工方法需要 20 多道工序,耗时近一个月,而采用 3D 打印技术用 3 天就完成了整个模具的制作,且模具的尺寸精度和表面质量完全满足使用要求。这不缩短了模具的生产周期,还能实现传统加工方法难以完成的复杂结构设计,为模具制造行业带来了变化。精密刀具模具钢/高速钢粉末出厂价


- H13模具钢/高速钢粉末代理价格 2026-11-01
- 加工性能好模具钢/高速钢粉末技术设备 2026-11-01
- 对标海外模具钢/高速钢粉末设备 2026-11-01
- 复杂刀具模具钢/高速钢粉末销售电话 2026-10-29
- 铰刀模具钢/高速钢粉末厂家 2026-10-11
- 抗热疲劳模具钢/高速钢粉末厂家直销 2026-09-09
- 丝锥模具钢/高速钢粉末渠道 2026-09-08
- 耐磨模具钢/高速钢粉末应用行业 2026-09-08
- 超音速喷涂模具钢/高速钢粉末对比价 2026-09-07
- 精密刀具模具钢/高速钢粉末出厂价 2026-09-07
- 成形模模具钢/高速钢粉末厂家直销 2026-09-07
- 性价比高模具钢/高速钢粉末怎么样 2026-09-06