无损检测是质量控制中不可或缺的手段,常用的无损检测方法有超声波检测、射线检测、渗透检测和涡流检测等。超声波检测利用高频声波在材料中传播时遇到缺陷产生的反射波信号,判断缺陷的位置和尺寸,对内部缺陷敏感,适用于检测厚度较大的钛法兰,可检测出内部的裂纹、气孔等缺陷 。射线检测通过 X 射线或 γ 射线穿透材料,根据因密度差异产生的强度衰减,在胶片或数字成像上显示内部缺陷,成像直观,能检测出气孔、夹渣等体积型缺陷 。渗透检测将含有染料或荧光物质的渗透剂涂覆在零件表面,利用毛细作用使渗透剂进入表面开口缺陷,再通过显像剂显示缺陷图像,可检测出表面的裂纹、气孔、折叠等开口性缺陷 。涡流检测利用电磁感应原理,通过测量被检工件内感生涡流的变化来检测导电材料及其工件的表面和近表面缺陷,适用于检测钛合金薄板或表面涂层的缺陷 。太阳能光热发电用钛锻件耐高低温循环腐蚀,可加工成传热管道、集热器结构件。潮州TA2钛锻件厂家
为了保证机加工的精度,还需要对加工过程进行严格的质量检测和控制。在加工过程中,采用在线检测系统,实时监测加工尺寸和表面质量,一旦发现偏差,及时调整加工参数或刀具补偿值 。加工完成后,使用三坐标测量仪等高精度检测设备,对钛法兰的各项尺寸和形位公差进行检测,确保产品符合设计要求。对于密封面的平面度检测,三坐标测量仪能够通过多点测量,精确计算出平面度误差,确保其在允许范围内;对于螺栓孔的位置度检测,三坐标测量仪可通过建立坐标系,测量每个螺栓孔的实际位置与理论位置的偏差,保证位置精度 。机加工环节中的数控车床、加工中心等设备的合理运用,以及对密封面、螺栓孔等部位加工精度的严格控制,是生产高质量钛法兰的关键。通过优化加工工艺、合理选择刀具和切削参数,以及加强质量检测和控制,能够确保钛法兰的加工精度和表面质量,满足各工业领域对其高精度、高性能的要求 。潮州TA2钛锻件厂家选用钛锻件,为汽车减重赋能。
表面处理是提升钛法兰性能和外观的重要环节,它不*能增强钛法兰的防护能力,延长其使用寿命,还能赋予其独特的外观效果,满足不同用户的审美和使用需求。常见的表面处理方法有喷砂、酸洗、阳极氧化等,每种方法都有着各自独特的作用和工艺特点。喷砂处理是利用压缩空气为动力,将喷料(如白刚玉、石英砂等)高速喷射到钛法兰表面。这一过程就像一场微观世界的 “砂石风暴”,喷料对钛法兰表面进行着强力的冲刷。它能够有效去除钛法兰表面的氧化层、烧结层、气孔、毛刺等缺陷,使表面变得更加清洁和平整 。喷砂还能提高表面粗糙度,增加表面活性,这对于后续的表面处理工艺十分有利,比如在进行涂层处理时
将加热后的钛法兰留在加热炉内,让其自然冷却至室温,这种冷却方式较为缓慢,能够使材料内部组织充分转变,获得良好的综合性能 。空冷则是将加热后的钛法兰取出炉外,在空气中自然冷却,冷却速度相对较快,但仍能保证材料具有较好的性能 。在对 TC4 钛合金钛法兰进行 500℃退火处理后,采用随炉冷却方式,冷却后的钛法兰内部组织均匀,强度和韧性能够达到较好的平衡,满足航空航天等领域对材料性能的严格要求 。热处理是提升钛法兰性能的关键工序,通过合理选择热处理工艺参数,严格控制加热和冷却方式,能够有效地消除残余应力,优化钛合金的内部组织,提高钛法兰的强度、韧性、耐腐蚀性等综合性能,为钛法兰在各工业领域的可靠应用提供坚实保障 。化工反应釜用钛锻件耐强酸、有机溶剂腐蚀,可加工成搅拌轴、釜体法兰、密封端盖。
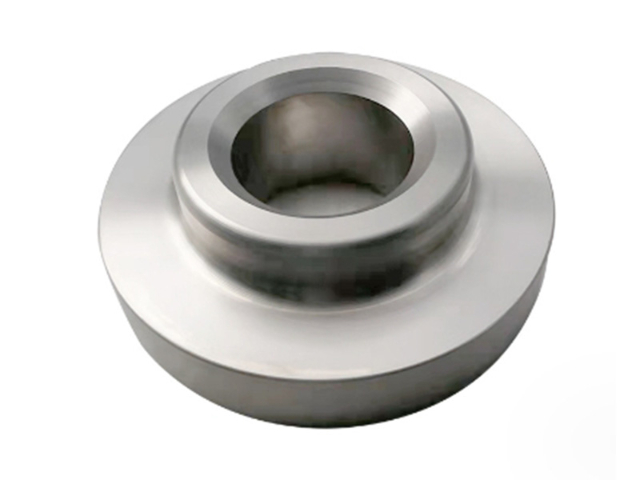
过程检验在生产过程中起着关键的监督作用,对锻造、机加工、热处理等各个工序进行严格把控。在锻造工序中,检查锻件的形状、尺寸和表面质量,是否存在裂纹、折叠、气孔等缺陷,利用超声波探伤等无损检测方法对锻件内部质量进行检测,确保锻件的内部组织均匀致密,无隐藏缺陷 。在机加工工序中,使用卡尺、千分尺、三坐标测量仪等高精度测量工具,对钛法兰的密封面平面度、螺栓孔的位置度和尺寸精度等关键参数进行实时测量和监控 。对于密封面平面度,要求控制在 ±0.05mm 以内;螺栓孔的位置度公差控制在 ±0.02mm 以内 ,尺寸精度符合设计要求,一旦发现偏差超出允许范围,及时调整加工参数或采取补救措施 。在热处理工序中,严格控制加热温度、保温时间和冷却速度等工艺参数,确保热处理效果符合预期,通过金相分析等手段检测热处理后的组织状态,判断是否达到消除残余应力、提升性能的目的 。您的独特需求,我们的定制钛锻方案。潮州TA2钛锻件厂家
TC11 钛锻件耐高温性能突出,在 500℃下仍保持,是航空发动机叶片、导向器原料。潮州TA2钛锻件厂家
在锻造过程中,温度控制是一个至关重要的因素。钛及钛合金具有六方晶体结构,不易变形,为了提高塑性,通常需要将金属加热到相变点以上的 β 相区进行 β - 加工。但钛法兰过热倾向大,高温加热会导致 β 晶粒快速长大,如果变形不足,冷却后形成的粗大组织会降低法兰的周期性和疲劳强度,且这种过热组织在后续热处理中难以消除 。当前生产中成品热加工或成品前火的起始温度一般不超过临界点 Tb,大部分钛法兰的加工温度范围被限制在 800 - 950℃之间,对于铸锭开口,温度范围可扩大到 850 - 1150℃,在后续的火烧加工中温度逐渐降低 。由于钛合金导热性差,快速变形时,工件芯部温度迅速升高,传热慢易引起过热,而工件表面温度低,易形成表面裂纹,因此在加工时需要特别注意变形速度和温度的控制,合理调整锻造工艺参数 。潮州TA2钛锻件厂家
宝鸡中岩钛业有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在陕西省等地区的冶金矿产中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宝鸡中岩钛业供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!