- 品牌
- 博厚粉末
- 类型
- 雾化铁粉
- 粒度等级
- 细粉
- 产地
- 湖南
- 包装规格
- 瓶/桶
- 用途
- 粉末冶金、3D打印、注射成形、激光熔覆、超音速喷涂
- 厂家
- 湖南博厚新材料有限公司
博厚新材料模具钢粉末成本优势明显,性价比高于进口产品。博厚新材料通过优化生产工艺、实现规模化生产以及采用国产原材料等方式,有效降低了模具钢粉末的生产成本。与进口同类产品相比,其价格低 20-30%,而性能指标却不相上下,甚至在某些方面更优。例如,某进口模具钢粉末的价格为 150 元 / 公斤,而博厚模具钢粉末的价格为 110 元 / 公斤,价格降低了 27%,但在硬度、耐磨性等关键性能上,博厚产品与进口产品相当。对于下游模具企业来说,使用博厚模具钢粉末能够在保证产品质量的前提下,大幅降低原材料成本。某大型模具企业每年使用模具钢粉末 100 吨,采用博厚产品后,每年可节省成本 400 万元以上,性价比优势十分明显。博厚新材料高速钢粉末激光熔覆层硬度均匀,偏差≤2HRC。气雾化模具钢/高速钢粉末性价比
高速钢粉末选博厚新材料,高温回火后硬度保持率超 90%。这一特性源于材料优异的红硬性:粉末中高含量的钨(18%)和钼(4.5%)形成稳定的合金碳化物,在 560℃高温回火过程中,这些碳化物缓慢析出并均匀分布,使材料保持高硬度。经测试,该粉末烧结后硬度为 66HRC,经 560℃×1 小时三次回火处理后,硬度仍达 60HRC,保持率 91%,而普通高速钢的硬度保持率为 75%。在高速切削高温合金(如 Inconel 718)时,刀具刃口温度常达 500℃以上,该粉末刀具仍能保持锋利,切削速度可达 80m/min,而普通高速钢刀具在 60m/min 时即出现明显磨损。在航空发动机叶片榫槽加工中,该粉末制作的拉刀使用寿命达 800 件,是普通高速钢拉刀的 3 倍,大幅降低了刀具更换频率,提升了加工效率与产品质量稳定性。冲压模模具钢/高速钢粉末有什么博厚新材料高速钢粉末用于齿轮刀具,精度可达 IT5 级。
用博厚新材料高速钢粉末制作的铣刀,可加工 HRC60 以上材料。这得益于该高速钢粉末的硬度和红硬性,经烧结和热处理后,铣刀的硬度能够稳定在 65-68HRC,且在高温环境下仍能保持较高的硬度。当加工 HRC60 以上的合金材料时,铣刀刃口能够保持足够的锋利度和耐磨性,有效抵御材料对刀具的剧烈磨损。在一项针对 HRC62 的 Cr12MoV 模具钢的加工测试中,使用博厚高速钢粉末制作的铣刀,在切削速度为 80m/min、进给量为 0.15mm/r 的参数下,连续加工 50 件工件后,刃口磨损量为 0.03mm,仍能保证加工表面的精度和光洁度。而使用普通高速钢铣刀,在加工 20 件左右就因严重磨损而无法继续使用。这使得博厚高速钢粉末制作的铣刀在加工高硬度材料时具有优势,为航空航天、模具制造等领域的高硬度材料加工提供了可靠的刀具解决方案。
博厚新材料高速钢粉末用于木工刀具,锋利度保持时间更长。该粉末针对木材加工特性优化配方,含 18% 钨和 4% 钒形成高密度碳化物,经 1220℃烧结后硬度达 66HRC,且碳化物颗粒细化至 1-3μm 均匀分布,刃口可磨至 Ra0.05μm 的镜面精度。在加工硬木(如红木)的测试中,用其制作的带锯条每英寸锯齿承受 200N 切削力时,锋利度衰减率为普通高速钢的 30%:普通刀具切割 500 米木材后刃口磨损 0.12mm,需重新研磨;而博厚粉末制作的刀具切割 1500 米后磨损 0.08mm,仍能保证木材切面光滑无毛刺。此外,粉末中添加的 0.5% 铌元素改善了抗黏结性能,减少木屑在刃口的堆积,某家具厂使用后,刀具研磨周期从每周 2 次延长至每月 1 次,单机日产能提升 25%,同时降低了因频繁换刀导致的木材损耗。采用博厚新材料高速钢粉末,粉末冶金刀具抗崩刃性能突出。
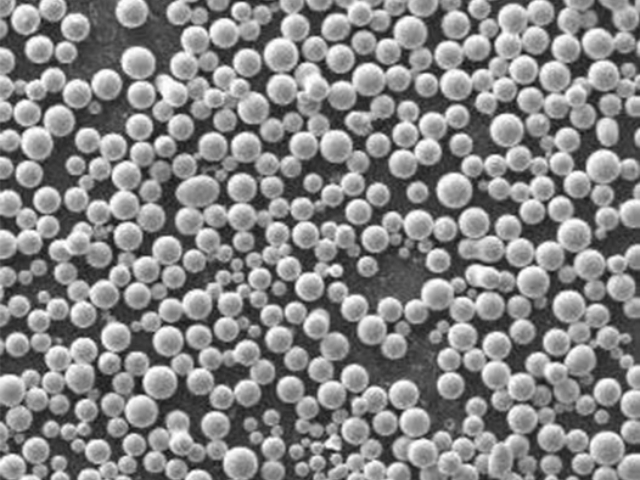
博厚新材料模具钢粉末用于压铸模具,抗热疲劳性能突出。其抗热疲劳性能源于材料的优良高温力学性能与组织稳定性:粉末中添加 2.5% 的钼和 1.0% 的钒,形成稳定的金属间化合物,在 500-600℃的工作温度下,材料的高温屈服强度保持在 800MPa 以上,且导热系数达 35W/(m・K),比普通 H13 钢提高 20%,有利于快速散热。在铝合金压铸模具的热疲劳测试中,该粉末制作的模具经 1000 次冷热循环(20℃→600℃→20℃)后,表面热裂纹长度≤0.1mm,而普通模具钢的裂纹长度达 0.5mm。在实际应用中,生产汽车变速箱壳体的压铸模,采用该粉末后,热裂纹出现时间从 3 万模次推迟至 8 万模次,模具的大修周期延长 2 倍,每次大修费用节省 5 万元。同时,良好的抗热疲劳性能减少了因模具开裂导致的铸件飞边、拉伤等缺陷,产品合格率从 92% 提升至 98%,为企业创造了的经济效益。博厚新材料模具钢粉末成本优势明显,性价比高于进口产品。碳素钢模具钢/高速钢粉末市场价格
博厚新材料模具钢粉末粒度分布集中,工艺稳定性强。气雾化模具钢/高速钢粉末性价比
博厚新材料高速钢粉末烧结后的抗弯强度超 2000MPa。这得益于该粉末在烧结过程中形成了均匀细密的显微组织,以及粉末颗粒之间良好的冶金结合。通过优化烧结工艺参数,如烧结温度、保温时间和冷却速度等,使得粉末颗粒能够充分扩散、融合,形成致密的基体,同时减少了内部孔隙和缺陷的产生。经测试,其烧结后的抗弯强度达到 2100-2300MPa,远高于普通高速钢粉末 1800MPa 的抗弯强度。这种高抗弯强度使得用该粉末制作的刀具和工具能够承受较大的弯曲载荷而不发生断裂。在某大型齿轮加工企业,使用博厚高速钢粉末制作的齿轮滚刀,在加工过程中能够承受较大的切削力,滚刀的弯曲变形量控制在 0.01mm 以内,保证了齿轮的加工精度,而使用普通高速钢滚刀的弯曲变形量则达到了 0.03mm。气雾化模具钢/高速钢粉末性价比


- H13模具钢/高速钢粉末代理价格 2026-11-01
- 加工性能好模具钢/高速钢粉末技术设备 2026-11-01
- 对标海外模具钢/高速钢粉末设备 2026-11-01
- 复杂刀具模具钢/高速钢粉末销售电话 2026-10-29
- 铰刀模具钢/高速钢粉末厂家 2026-10-11
- 抗热疲劳模具钢/高速钢粉末厂家直销 2026-09-09
- 丝锥模具钢/高速钢粉末渠道 2026-09-08
- 耐磨模具钢/高速钢粉末应用行业 2026-09-08
- 超音速喷涂模具钢/高速钢粉末对比价 2026-09-07
- 精密刀具模具钢/高速钢粉末出厂价 2026-09-07
- 成形模模具钢/高速钢粉末厂家直销 2026-09-07
- 性价比高模具钢/高速钢粉末怎么样 2026-09-06